Lietuvos
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Profesionalaus gamintojo nulinio taško prispaudimo griebtuvų serija, skirta tiksliam darbui
Kaip patikimas „Zero Point Clamping Chuck“ serijos tiekėjas,JWGRIPinžinieriai ir gamina vietos nustatymo griebtuvus, L formos plokščių laikiklius ir kelių padėčių suspaudimo plokštes su griežta tolerancijos kontrole. Ši mašinos pusėje esanti tvirtinimo įranga skirta dirbtuvėms, kuriose pozicionavimo pakartojamumas laikomas dalių kokybės, be priežiūros apdirbimo ir greito tvirtinimo elementų keitimo pagrindu. Norėdami sukurti pilną nulinio taško sąranką, taip pat tiekiame nulinio taško padėklų seriją irCNC savaiminio centravimo spaustukaikonfigūracijai įtaiso pusėje ir ruošinio pusėje. Visiems pagrindiniams fiksavimo paviršiams taikomas grūdintas, tiksliai šlifuotas apdorojimas, kad būtų užtikrintas ilgalaikis stabilus veikimas nepertraukiamo ciklo gamybos metu.
Kritinės našumo metrikos
Pakartotinio padėties nustatymo tikslumas yra vienintelis svarbiausias skaičius. Kokybiškas griebtuvas grąžina padėklą į tą pačią padėtį per kelis mikronus tūkstančius kartų. Tačiau tikslumas popieriuje nieko nereiškia, jei fiksavimo mechanizmas greitai susidėvi arba tarša patenka į vietos nustatymo paviršius. Daugelis gamintojų brošiūrose skelbia įspūdingus teorinio tikslumo parametrus, tačiau šie skaičiai negali išsilaikyti realiomis dirbtuvių sąlygomis, kai nuolat pjaunama, purslai drožlės ir aušinimo skysčio erozija.
Lygiai taip pat svarbi ir traukimo jėga: griebtuvas turi tvirtai pritraukti padėklą į atskaitos paviršius, kad pjovimo jėgos ir vibracija negalėtų jo pakelti ar perkelti. Skirtingoms apdirbimo apkrovoms reikia skirtingų suspaudimo jėgos klasių. Lengvai pjaustytoms tikslioms dalims nereikia ypatingos traukimo jėgos, o atliekant sunkų storų metalinių drožlių frezavimą, reikia aukštos kokybės suspaudimo, kad būtų atsparus pjovimo poveikiui.
Atsparumas užteršimui dažnai neįvertinamas. Visur mašinos viduje yra drožlių, aušinimo skysčio ir dulkių. Gerai užsandarintas griebtuvas užtikrina, kad vietos paviršiai būtų švarūs, nes net mažytė dalelė tarp atskaitos taškų nukrypsta nuo padėties. Jei nėra patikimų sandarinimo konstrukcijų, smulkios šiukšlės palaipsniui subraižys tikslaus atskaitos taško paviršius ir sukels paslėptą pavojų serijiniu būdu gaminamų komponentų kokybei.
Ilgalaikis nuoseklumas lemia tikrąją vertę: po dešimčių tūkstančių ciklų spyruoklės, rutuliukai ir sukietėję paviršiai vis tiek turi užtikrinti tą patį pakartojamumą. Medžiagos kokybė ir terminis apdorojimas lemia šią tarnavimo laiką. Prastos žaliavos arba nebaigti terminio apdorojimo procesai lems vidinių judančių dalių nuovargio deformaciją po ilgo veikimo.
Pagrindiniai mechaniniai principai
Daugumoje nulinio taško griebtuvų naudojama spyruoklinė mechaninė fiksavimo šerdis: kai padėklas įstumiamas, kūginiai arba sferiniai elementai jį sucentruoja, o spyruoklės traukia žemyn ir užfiksuoja. Atleidimas įjungiamas pneumatiniu arba rankiniu būdu, todėl visa operacija yra greita ir nepriklauso nuo operatoriaus jėgos. Operatoriams nereikia taikyti didelės fizinės jėgos, kad užbaigtų suspaudimo ar atspaudimo darbus.
Vietos paviršiai yra grūdinti ir tiksliai šlifuoti, todėl susidėvėjimas išlieka minimalus net ir dažnai suspaudus didele jėga. Didelio tikslumo šlifavimas pašalina paviršiaus defektus ir užtikrina visų pagrindinių kontaktinių vietų lygumą.
Kadangi suspaudimo jėga sukuriama mechaniškai, o ne varžtais, fiksavimo būsena kiekvieną kartą yra vienoda – jokio sukimo momento svyravimų, per didelio priveržimo ar per mažo priveržimo. Tradiciniai varžtais priveržti armatūra labai priklauso nuo rankinio valdymo patirties, o tai lengvai sukuria nenuoseklius skirtingų darbuotojų suspaudimo rezultatus.
Keturi griebtuvų variantai skirtingiems darbams mašinos pusėje
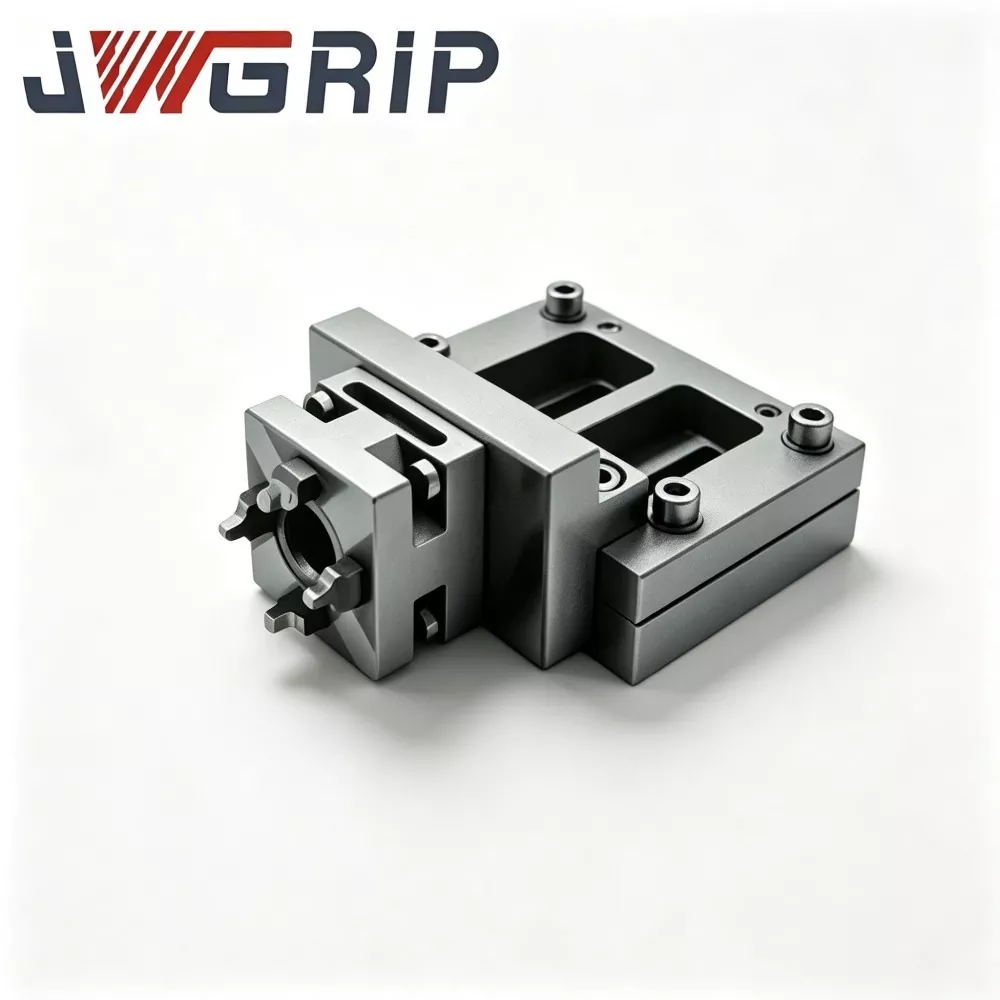
Nulinio taško padėties griebtuvas L tipo padėklas: L formos laikiklis, kuriame griebtuvo funkcija sujungiama su vertikaliu atskaitos paviršiumi, idealiai tinka sąrankoms, kai armatūrai reikia ir horizontalaus atskaitos taško, ir vertikalios padėties nustatymo paviršiaus. Jis plačiai naudojamas specialaus kampo tvirtinimo elementų surinkimui ir kelių krypčių apdirbimo reikalavimams.
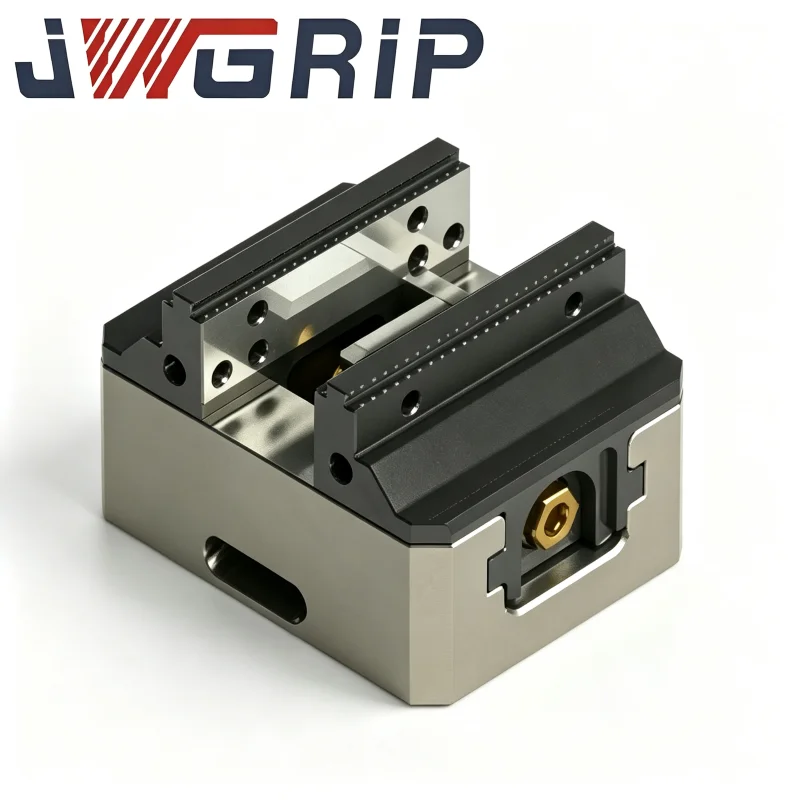
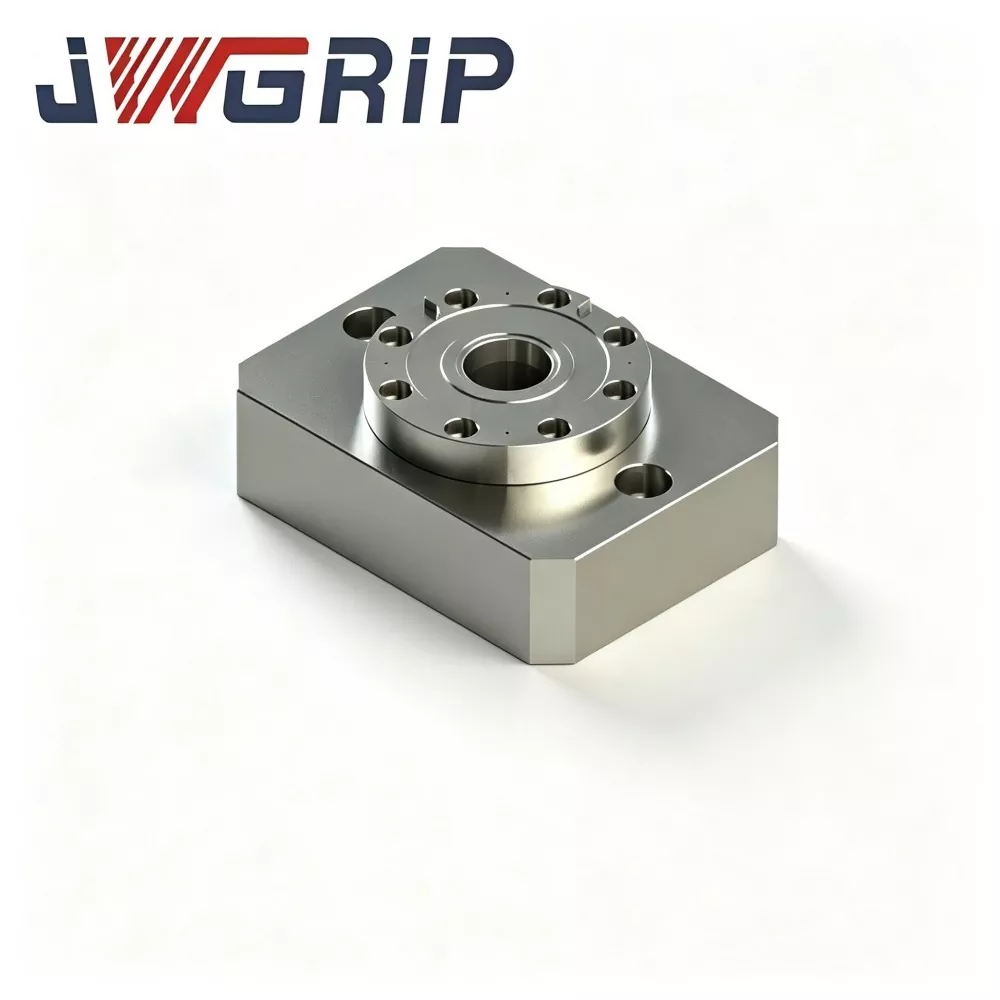
Vieno centro nulinio taško padėties nustatymo griebtuvas: klasikinis vieno taško griebtuvas, montuojamas tiesiai ant mašinos stalo ir vienu metu fiksuojantis vieną padėklą arba tvirtinimą, plačiausiai naudojamas variantas 3 ir 5 ašių mašinoms. Jis tinka daugeliui standartinio dydžio CNC staklių stalo T formos griovelių išdėstymo.
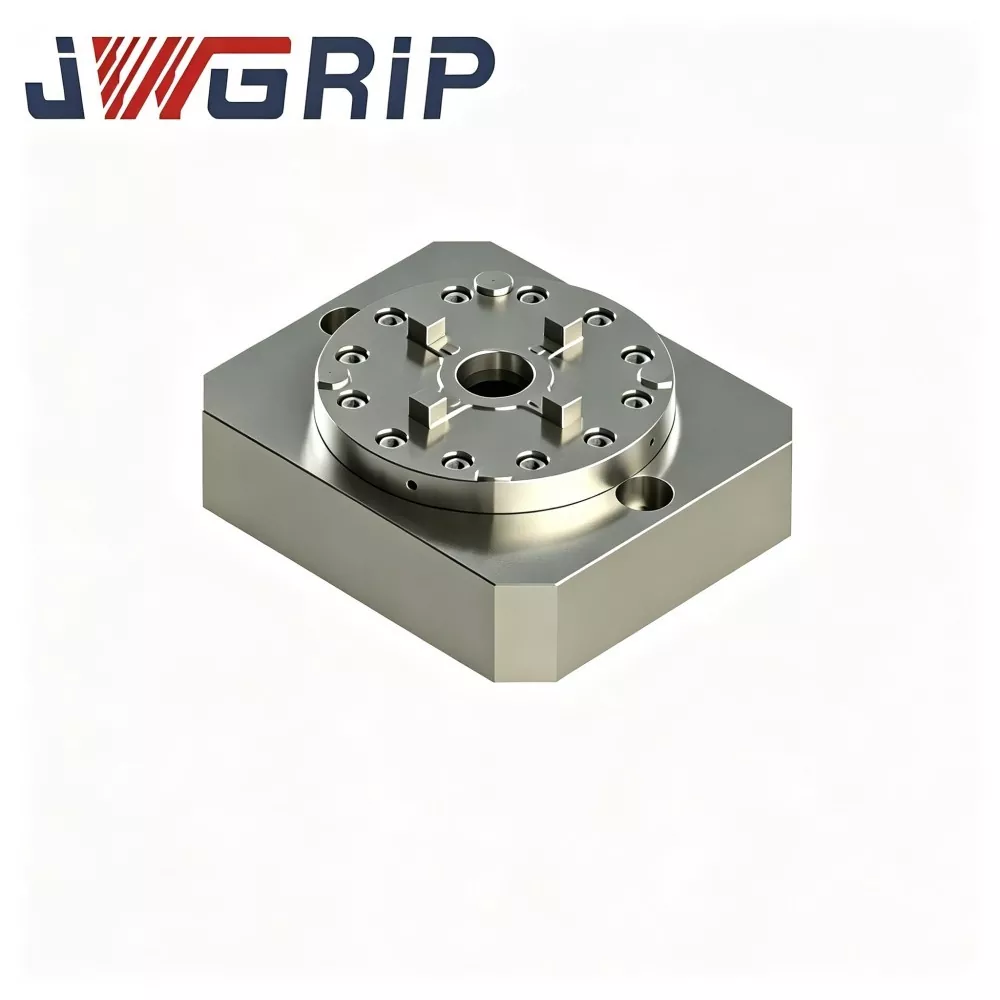
Integruotas vieno centro nulinio taško prispaudimo griebtuvas: kompaktiška integruota konstrukcija, kuri sumažina krovimo aukštį ir pagerina standumą, puikiai tinka mašinoms su ribotu Z ašies tarpu. Taip išvengiama per didelio aukščio užimtumo, kuris gali sukelti suklio trukdžius penkių ašių pakreipimo metu.
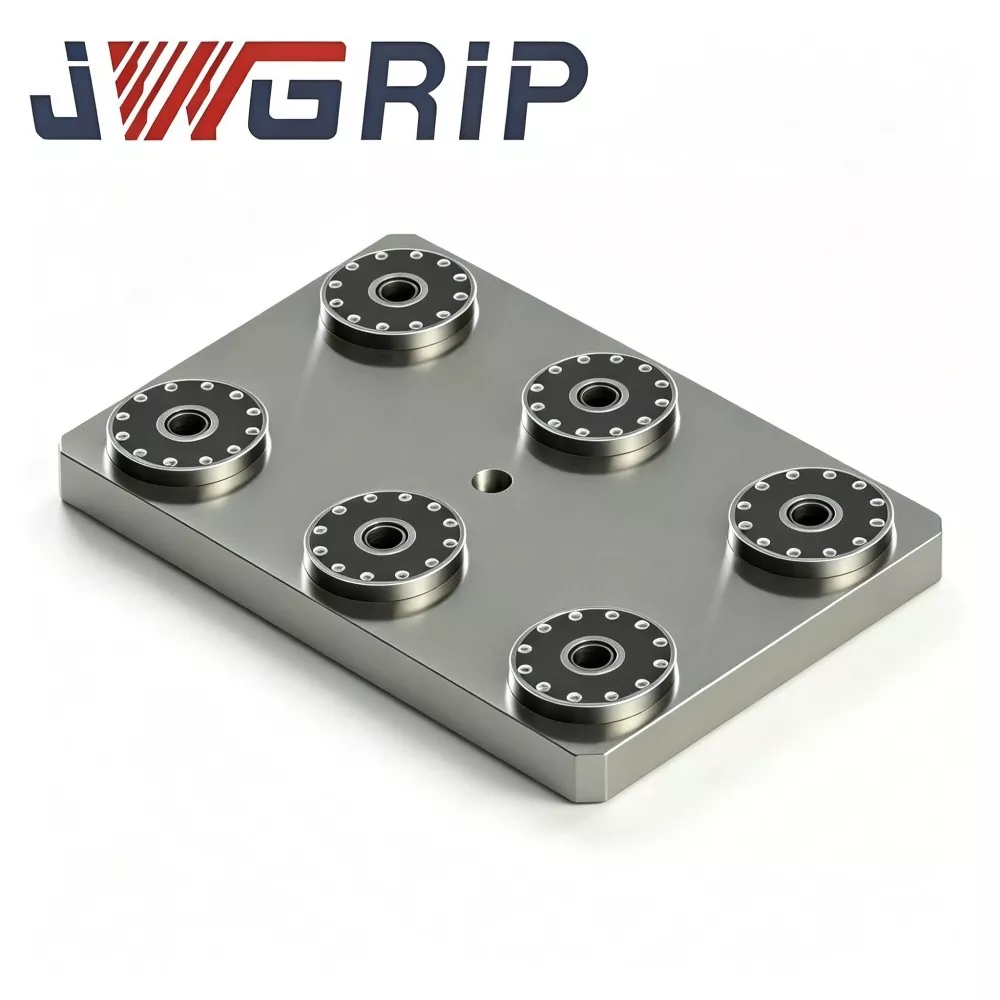
Šešių padėčių nulinio taško tvirtinimo plokštė: plokštelinis griebtuvas su šešiomis padėties nustatymo padėčiais, palaikantis kelių stočių sąrankas, kai keli padėklai arba tvirtinimo elementai yra užfiksuoti ant vienos plokštės per vieną ciklą. Tai padidina vieno ciklo apdorojimo našumą mažo dydžio partijos ruošiniams.
Veikimo žingsniai
1.Kaip užtikrinti, kad griebtuvo atskaitos taškas atitiktų mašinos ašis?
Prieš galutinai priverždami, perveskite ratuko indikatorių per nustatymo paviršių ir reguliuokite tol, kol rodmuo neviršys leistinos nuokrypos, tada tolygiai užfiksuokite tvirtinimo varžtus tinkamu sukimo momentu. Netolygus varžto sukimo momentas iškreips griebtuvo pagrindą ir sugadins pradinį atskaitos taško lygumą.
2.Kaip užtikrinti, kad griebtuvas laikui bėgant būtų tikslus?
Prieš kiekvieną padėklo keitimą nuvalykite nustatymo paviršius, periodiškai patikrinkite tvirtinimo varžtus ir iš naujo patikrinkite atskaitos tašką po bet kokio stipraus susidūrimo ar ilgos priežiūros. Staigus mechaninis susidūrimas yra viena iš pagrindinių nematomų vidinių nulinio taško griebtuvų pažeidimų priežasčių.
3.Kaip pasirinkti montavimo padėtį?
Palikite pakankamai vietos stalui aplink griebtuvą padėklų keitimui, aušinimo skysčio srautui ir robotų prieigai, jei planuojama automatizuoti. Nepakankamas rezervuotas plotas trukdys rankiniam valdymui arba būsimiems robotų modifikavimo darbams.
Patvirtinimo vadovas
Pakartojamumo testas: suspauskite ir atleiskite bandymo padėklą dešimtis kartų ir išmatuokite padėties nuokrypį; stabilūs rezultatai pagal specifikaciją patvirtina, kad užrakto mechanizmas yra sveikas.
Nutraukimo jėgos patikrinimas: patikrinkite, ar griebtuvas gali saugiai laikyti padėklą esant didžiausiai planuojamai pjovimo apkrovai. Niekada neatlikite didelio pjovimo bandymų tiesiogiai su oficialiomis gamybos dalimis, nebaigę šio patikrinimo etapo.
Ciklo ir nusidėvėjimo patikra: po daugelio ciklų patikrinkite, ar nėra nenormalaus laisvumo, triukšmo ar padėties poslinkio; ankstyvas aptikimas apsaugo nuo kokybės netikėtumų parduotuvės aukšte. Nedideli nenormalūs požymiai turėtų būti pašalinti laiku, o ne ignoruoti nuolatinėje gamyboje.
Kodėl verta rinktis JWGRIP?
Mūsų griebtuvų korpusai ir nustatymo elementai yra apdirbti iš grūdinto legiruotojo plieno su tiksliai šlifuotais atskaitos paviršiais. Prieš išsiuntimą kiekvienas blokas praeina pakartojamumo, suspaudimo jėgos ir su sandarinimu susijusius patikrinimus.
Mes palaikome pritaikytus montavimo modelius, aukščius ir pneumatinio arba rankinio atleidimo konfigūracijas, kad atitiktų jūsų mašinos stalą ir automatikos lygį.
Mūsų inžinieriai padeda sujungti griebtuvus su nulinio taško padėklų serija, UPC nulinio taško padėties nustatymo serija ir greito keitimo darbo laikymo sistema, kad visa darbo laikymo architektūra išliktų nuosekli.
Kokybės užtikrinimas ir palaikymas po pardavimo
Kiekviena JWGRIP nulinio taško griebtuvų serija iš gamyklos išgabenama su patikros dokumentais, apimančiais pakartojamumą, suspaudimo jėgą ir atskaitos tikslumą, o mūsų kokybės komanda palaiko lauko grįžtamojo ryšio kilpas, kad nuolat gerintų sandarumą, atsparumą dilimui ir kasdienį naudojimą.
Nuo pirmojo gaminio patikros iki įprastinės priežiūros, teikiame montavimo nurodymus, greitą trikčių šalinimo atsaką ir atsarginių dalių prieinamumą, kad jūsų mašinos išliktų produktyvios.
JWGRIP nulinio taško griebtuvai, kuriais pasitiki apdirbimo dirbtuvės ir automatikos integratoriai įvairiose pramonės šakose, yra sukurti taip, kad veiktų taip pat per pirmąjį ciklą ir dešimtą tūkstantąją.





- View as

Suderinamas su EROWA Uniblank 72 ER-035210
JWGRIP yra suderinamo EROWA Uniblank 72 ER 035210 gamintojas ir tiekėjas Kinijoje. Šis didelio našumo tikslus ruošinių laikiklis tinka EROWA greitai keičiamai darbo laikymo sistemai, kaip standartinių 72 griebtuvų, padėklų ir elektrodų laikiklių pakaitalas. Pagaminta iš aukščiausios kokybės grūdinto legiruotojo plieno mūsų vidaus CNC tvirtinimo dirbtuvėse, jis pasižymi patikimu patvarumu ir padėties pakartojamumu EDM, frezavimo, šlifavimo ir vielos pjovimo srityse, plačiai naudojamas formų gamyboje, grafito elektroduose, automobilių ir 3C tiksliuose įrankiuose ir nepilotuojamose automatizuotose apdirbimo ląstelėse.
Šešių padėčių nulinio taško tvirtinimo plokštė
JWGRIP yra profesionalios šešių padėčių nulinio taško tvirtinimo plokštės gamintojas ir tiekėjas Kinijoje. Tai integruotas kelių stočių nulinio taško tvirtinimo įtaisas, specialiai sukurtas didelio efektyvumo CNC frezavimui ir lanksčiam šlifavimui. Šiame gaminyje yra šeši nepriklausomi nulinio taško fiksavimo įtaisai ant vieno integruoto didelio apkrovimo pagrindo, todėl vienu metu galima montuoti kelis tvirtinimo elementus ir kelis ruošinius. Jame yra „viskas viename“ konstrukcinis dizainas be išsklaidyto modulinio mazgo, kuris gali būti tiesiogiai montuojamas ant staklių darbo stalų ir suderinamas su neprisijungus išankstinio nustatymo sistemomis, kad labai pagerintų bendrą tikslaus apdorojimo dirbtuvių veiklos efektyvumą.
Integruotas vieno centro nulinio taško griebtuvas
JWGRIP teikia gamyklinius tiesioginius individualizuoto integruoto vieno centro nulinio taško prispaudimo griebtuvo pardavimą Kinijoje. Tai „viskas viename“ integruotas padėties nustatymo ir tvirtinimo įtaisas, specialiai optimizuotas šiuolaikinėms CNC tekinimo-frezavimo kompozitinėms staklėms ir vertikaliems apdirbimo centrams. Skirtingai nuo tradicinių padalinto tipo armatūros derinių, šis gaminys sujungia vieno centro savaime centruojantį fiksavimo mechanizmą ir nulinio taško fiksavimo padėties nustatymo struktūrą į vientisą monolitinį korpusą, kuriam nereikia jokių papildomų derančių priedų.
Vieno centro nulinio taško padėties nustatymo griebtuvas
JWGRIP yra profesionalaus vieno centro nulinio taško padėties nustatymo griebtuvo gamintojas ir tiekėjas Kinijoje. Kaip pagrindinis modulinis standartinės „Zero Point Clamping Chuck“ serijos įrenginys, šis gaminys yra atskiras vieno taško nulinio taško fiksavimo ir padėties nustatymo įrenginys, specialiai sukurtas lanksčioms CNC greito keitimo sistemoms. Jis naudoja nepriklausomą modulinės konstrukcijos dizainą, kuris yra pagrindinis surinkimo blokas pritaikytam armatūros išdėstymui, ir veiksmingai išsprendžia tradicinių integruotų kelių stočių nulinio taško padėklų išdėstymo apribojimus.
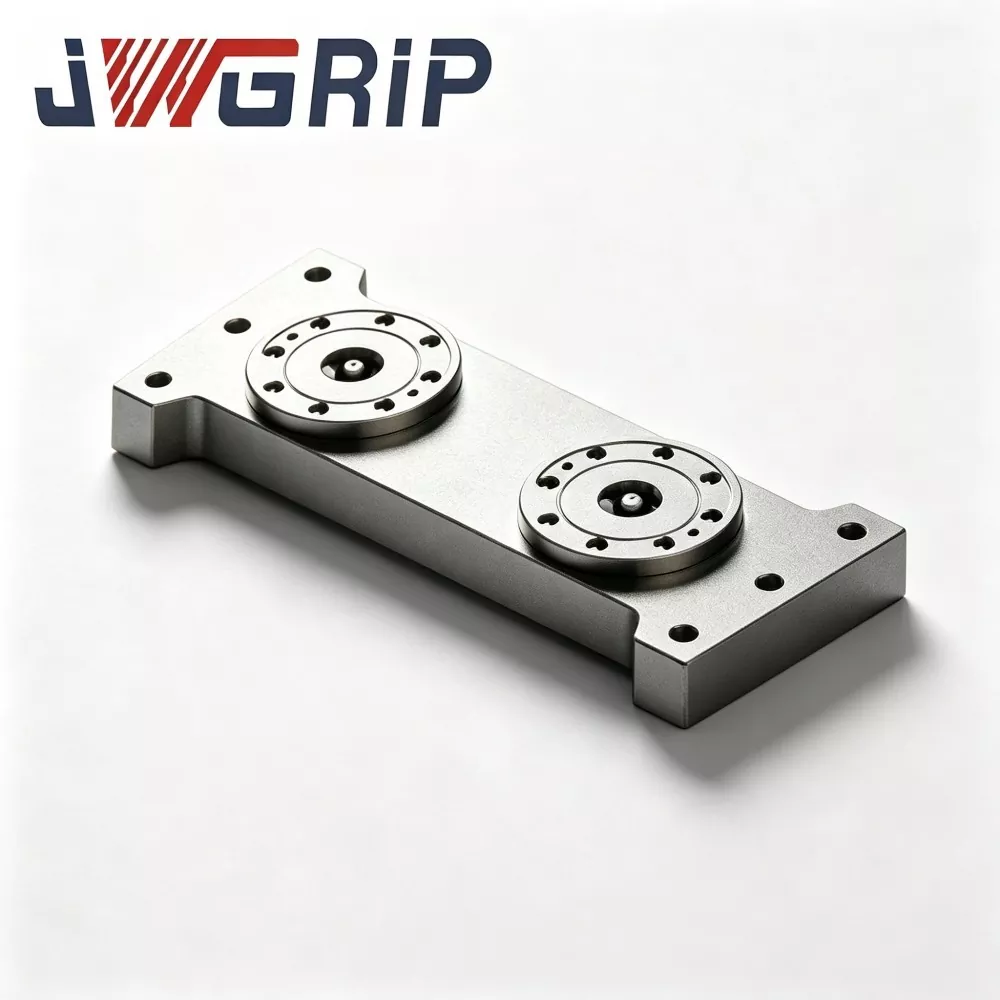
L tipo nulinio taško padėties nustatymo griebtuvo padėklas
JWGRIP teikia profesionalią L tipo nulinio taško padėties nustatymo griebtuvo padėklą su tiesioginio gamyklos pardavimo paslauga Kinijoje. Šis profesionalus L tipo nulinio taško padėklas, kaip pagrindinis integruotas „Zero Point Clamping Chuck“ serijos įtaisas, yra specialiai sukurtas lanksčioms CNC apdirbimo gamybos linijoms su ribota vieta. Jis sujungia vertikalios atskaitos taško konversijos struktūrą ir didelio tikslumo nulinio taško padėties nustatymo komponentus į vieną monolitinį bloką, todėl nereikia papildomų pagalbinių adapterių konstrukcijų, kad būtų galima atlikti vertikalų ruošinio suspaudimą ir šoninių savybių apdirbimą.
JWGRIP yra profesionalus Nulinio taško prispaudimo griebtuvų serija gamintojas ir tiekėjas Kinijoje. Nuoširdžiai sveikiname jus didmenine prekyba aukštos kokybės produktais už konkurencingą kainą iš mūsų gamyklos.
Naujienų rekomendacijos