Lietuvos
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

R tipo elektrodų laikikliai iš patikimo gamintojo, užtikrinantys patikimus suvirinimo darbus
Kaip specializuotas R tipo elektrodų laikiklių darbo laikymo tiekėjas,JWGRIPgamina didelio stabilumo ilginamuosius strypus, įvores ir pneumatinių sukabinimo strypų agregatus, skirtus formų gamintojams, EDM procesų inžinieriams ir įrangos tiekimo pirkėjams, kurie kovoja su elektrodų nutekėjimu ir vibracija gilios ertmės kibirkšties erozijos metu. Kiekvienas pagrindinis komponentas yra apdorojamas stresą mažinančiu ir precizišku šlifavimu, siekiant sumažinti koncentriškumo klaidas montuojant įvairius grafito ir vario elektrodus. Šie tvirtinimo priedai sumažina svyravimą giliai grimztant ir pagerina sudėtingų formos detalių paviršiaus apdailos kokybę. Be elektrodų tvirtinimo mazgų, JWGRIP taip pat tiekiaR tipo EDM griebtuvaiir EROWA suderinamų elektrodų griebtuvai, skirti sukurti visą įrankių grandinę, apimančią griebtuvo pagrindą iki elektrodo galo.
Daugelis liejimo formų gamyklų daugiausia dėmesio skiria EDM griebtuvų veikimui ir kibirkštinio įrenginio parametrams, neatsižvelgiant į tai, kaip elektrodų tvirtinimo komponentai tiesiogiai veikia galutinius apdirbimo rezultatus. Netgi aukštos kokybės vario-grafito elektrodai sukels akivaizdų nutekėjimą, jei jie bus suderinti su žemos kokybės laikikliais. Apdorojant gilias siauras pelėsių ertmes, dėl nedidelės vibracijos, sklindančios iš montavimo padėties, šoninės sienelės bus raibuliuotos, kampų spinduliai neryškūs ir kibirkšties tarpai nenuoseklūs. Pakartotinai apdirbant sugedusias ertmes eikvojami elektrodai, sunaudojamas mašinos veikimo laikas ir uždelsiamas užsakymo pristatymas. Daugelis parduodamų bendrosios paskirties montavimo dalių negali atsispirti dielektrinio skysčio purslų įtakai ir temperatūros svyravimams EDM darbinio bako viduje, todėl po pakartotinio elektrodų keitimo laipsniškas tikslumo dreifas.
Našumo skirtumai
Bendrieji įrankių laikikliai yra skirti frezuoti dideliu greičiu, o ne kibirkštinio erozijos aplinkoje. Jie retai atsižvelgia į dielektrinio skysčio atsparumą, šilumos svyravimus ir specialius trapių grafito elektrodų tvirtinimo reikalavimus.
Palyginimui, R tipo elektrodų laikikliai yra visiškai optimizuoti, kad atitiktų EDM eksploatacines charakteristikas. R tipo prailginimo strypas, skirtas EDM elektrodų laikikliui, padidina pasiekiamumą apdirbant gilias ertmes, nestiprindamas vibracijos. R-Type ER32 Collet, skirtas EDM elektrodų laikikliui, užtikrina vienodą perimetrą sugriebimo jėgą, neleidžiant trapiems grafito elektrodams įtrūkti veikiant suspaudimo slėgiui. R tipo pneumatinė grąžulas, skirtas EDM elektrodų laikikliui, leidžia nuotoliniu būdu automatizuoti užrakinimą ir atrakinimą, kuris tinka aukšto dažnio elektrodų keitimo darbo eigoms. R tipo CNC kalibravimo blokas, skirtas EDM Workholding, palaiko greitą poslinkio patikrinimą, sutrumpinant matavimo laiką prieš prasidedant kibirkšties apdorojimui. Tinkamai suderinta tvirtinimo įranga išlaiko stabilų elektrodo koncentriškumą net dirbant toli nuo griebtuvo atskaitos taško, todėl išvengiama vibracijos sukeltų paviršiaus defektų pelėsių ertmėse.
Elektrodų atliekų mažinimas
Grafito ir vario elektrodai sudaro pagrindines kintamas formų dirbtuvių išlaidas. Prastas laikiklio koncentriškumas ir nestabili suspaudimo jėga dažnai pažeidžia brangius elektrodus dar net neprasidėjus kibirkštiniam apdirbimui. Standartiniai R tipo elektrodų laikikliai leidžia operatoriams užbaigti išankstinį elektrodo nustatymą, apipjaustymą ir poslinkio matavimą už EDM mašinos bako ribų. Operatoriai surenka elektrodus ant ilginamųjų strypų arba įvorių blokų ant išorinių matavimo stendų; po kalibravimo visą agregatą galima greitai sumontuoti ant R tipo EDM griebtuvų.
Pneumatinė grąžulas pašalina rankinio veržliarakčio operacijas ir sumažina per daug priveržimo riziką, dėl kurios įtrūks grafito medžiagos. Statydami mišraus režimo gamybos linijas, kuriose derinamas rankinis valdymas ir pusiau automatika, vartotojai gali sujungti šiuos laikiklius su vietos nustatymo moduliais iš Quick Change Workholding System, realizuodami vieningą nulinio taško perkėlimą tarp matavimo stendų iki stoties ir EDM mašinų stalų. Ši darbo eiga sumažina elektrodų laužo greitį ir sumažina laiką, sunaudojamą pakartotinai taisant mašinoje.
Pagrindiniai produkto pranašumai
Tiksliai šlifuoti sujungimo paviršiai garantuoja puikų koncentriškumą, efektyviai slopindami elektrodo nutekėjimą gilios ertmės kibirkšties erozijos metu.
Įvairios konstrukcinės formos, įskaitant ilginamąjį strypą, ER32 įvorę ir pneumatinę grąžulą, prisitaiko prie trumpų elektrodų, toli pasiekiamų gilių ertmių užduočių ir automatizuotų gamybos poreikių.
Paviršiaus antikorozinis apdorojimas atsparus dielektrinių skysčių erozijai, sulėtindamas rūdžių ir taršos kaupimąsi EDM darbinio bako viduje.
Suderinamas su pagrindiniais R-Type vietos nustatymo priedais, palaiko greitą bendradarbiavimą su kalibravimo blokais ir kelių tipų EDM griebtuvais.
Produkto modulio įvadas
JWGRIP elektrodų tvirtinimo rinkiniai apima kelis funkcinius modulius, skirtus įvairiems elektrodų ilgiams, medžiagoms ir automatizavimo lygiams.
EDM elektrodo laikiklio R tipo ilgintuvas išsprendžia gilių ir uždarų pelėsių ertmių apdirbimo kliūtis; jis padidina elektrodo veikimo atstumą, tuo pačiu valdydamas vibracijos stiprinimą priimtinose ribose. R tipo ER32 įvorė EDM elektrodų laikikliui suteikia tolygią suspaudimo jėgą, apsaugodama trapius grafito elektrodus nuo vietinės gniuždymo deformacijos. R tipo pneumatinė grąžulas EDM elektrodų laikikliui palaiko nuotolinį pneumatinį fiksavimą, tinka dirbtuvėms, siekiančioms aukštesnio automatizavimo laipsnio. R tipo CNC kalibravimo blokas, skirtas EDM darbo laikymui, naudojamas kaip pagalbinis matavimo įrankis poslinkio tikrinimui, sumažinant bandymų ir klaidų skaičių elektrodo nustatymo metu. Visi šie moduliai priklauso R-Type EDM Workholding System ekosistemai. Jei dirbtuvėms reikia apdoroti didelės partijos standartinius elektrodus, jie gali pasirinkti tinkamus įrenginius iš EROWA suderinamų elektrodų griebtuvų, kad būtų galima lanksčiai perjungti tvirtinimo elementus pagal skirtingus įrankių standartus.
Pagrindiniai taikymo scenarijai
Šie elektrodų tvirtinimo komponentai yra plačiai taikomi plataus vartojimo elektronikos formų gamyboje, automobilių vidaus dalių formų apdirbime, medicinos prietaisų tiksliųjų formų gamyboje ir kelių elektrodų kompozitų apdirbimo užduotyse. Jie tinka giliųjų ertmių apdirbimui, smulkių bruožų raižymui ir sudėtingos tekstūros ėsdinimui. Nesvarbu, ar atnaujinate seną EDM įrangą, ar statote naujas liejimo formas, tinkamai parinkti laikikliai stabilizuoja elektrodo veikimo būseną ir sumažina nereikalingas elektrodų sąnaudas. Juos plačiai naudoja nestandartinių formų gamyklos, tiksliųjų įrankių dirbtuvės ir įmonės, vykdančios didelio sudėtingumo formų užsakymus.
Praktinis vadovas
Pirmiausia išsiaiškinkite savo tipinį apdirbimo gylį: gilioms siauroms ertmėms reikalingos vibraciją slopinančios ilgintuvo konstrukcijos, o negilios formos savybės gali būti pritaikytos trumpoms tiesioginio tvirtinimo konfigūracijoms.
Antroji patvirtinimo elektrodo medžiaga: grafitiniams elektrodams reikia įvorės formos laikiklių su tolygiai paskirstytais suspaudimo jėga, kad būtų išvengta įtrūkimų.
Įvertinkite savo gamybos automatizavimo lygį: dirbtuvėse, kuriose dažnai keičiami elektrodai, pirmenybė gali būti teikiama pneumatiniam grąžului, kad būtų galima greitai užrakinti nuotoliniu būdu. Rankiniai mažų partijų dirbtuvės gali pasirinkti prailginimo strypo ir įvorės derinius, kad būtų ekonomiškas diegimas.
Prieš pirkdami patikrinkite suderinamumą su esamais R-Type EDM griebtuvais ir kalibravimo priedais. Jei susiduriate su painiava dėl ilgio pasirinkimo arba derinimo schemų, galite peržiūrėti JWGRIP išleistus matmenų specifikacijų lapus, kad filtruotumėte tinkamus dalių numerius pagal elektrodo skersmenį ir iškyšos reikalavimus.
Priežiūros patarimai
Dielektrinio skysčio likučiai, anglies dulkės ir smulkūs grafito milteliai kaupsis ant besiliejančių paviršių po ilgalaikės EDM gamybos. Norint išlaikyti pradinį padėties nustatymo tikslumą, būtina reguliariai valyti įvorės angas, strypo kūgius ir grąžulo jungiamuosius paviršius. Venkite pernelyg didelio mechaninio poveikio montuojant elektrodą; stiprus beldimas deformuos tiksliai šlifuotus kūginius paviršius ir sukels nuolatinį koncentriškumo praradimą. Po valymo sutepkite antikorozinę alyvą, ypač įrenginius, kurie ilgą laiką nenaudojami. Pakeitus susidėvėjusius įvores pagal grafiką, išvengiama netolygios suspaudimo jėgos, kuri sugadina brangius elektrodus. Standartiniai kasdienės priežiūros įpročiai išsaugos ilgalaikį šių didelio tikslumo montavimo mazgų buvimo vietos nustatymo našumą ir išlaikys stabilią EDM našumą per tūkstančius gamybos ciklų.




- View as
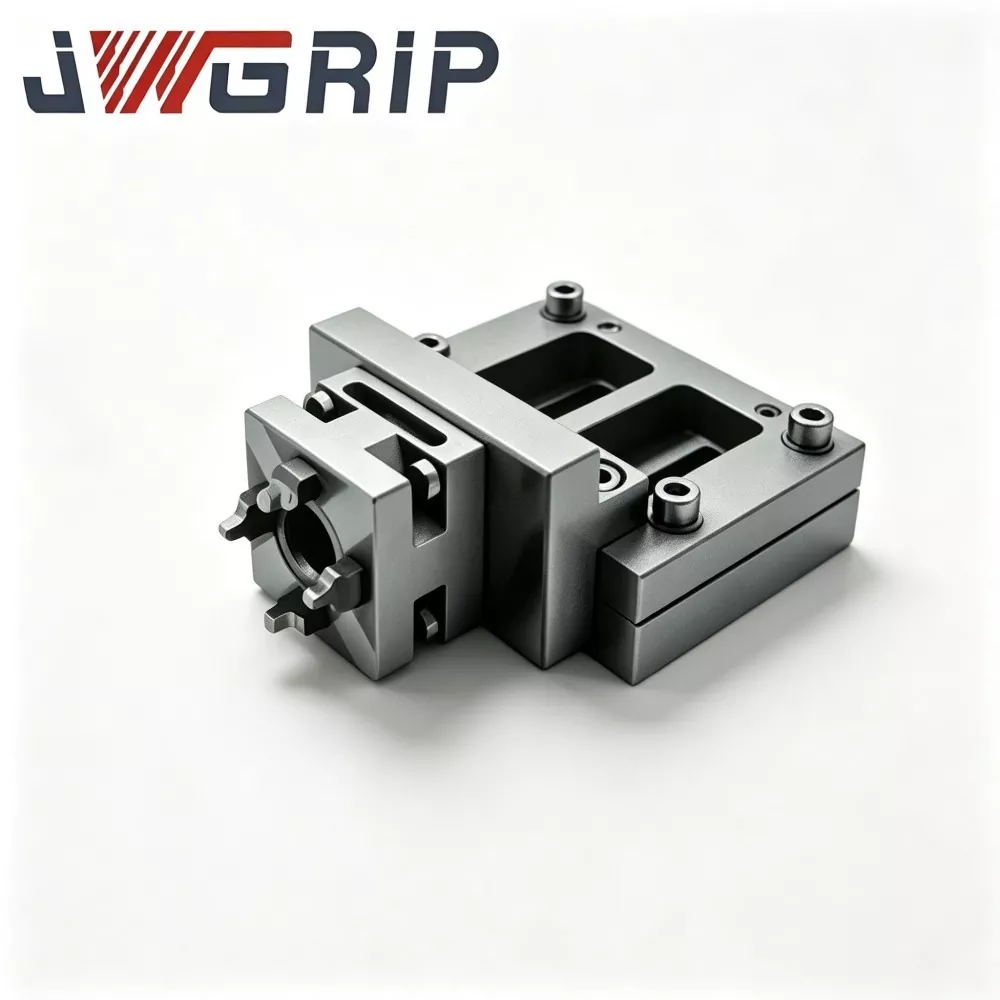
R tipo CNC kalibravimo blokas, skirtas EDM darbui
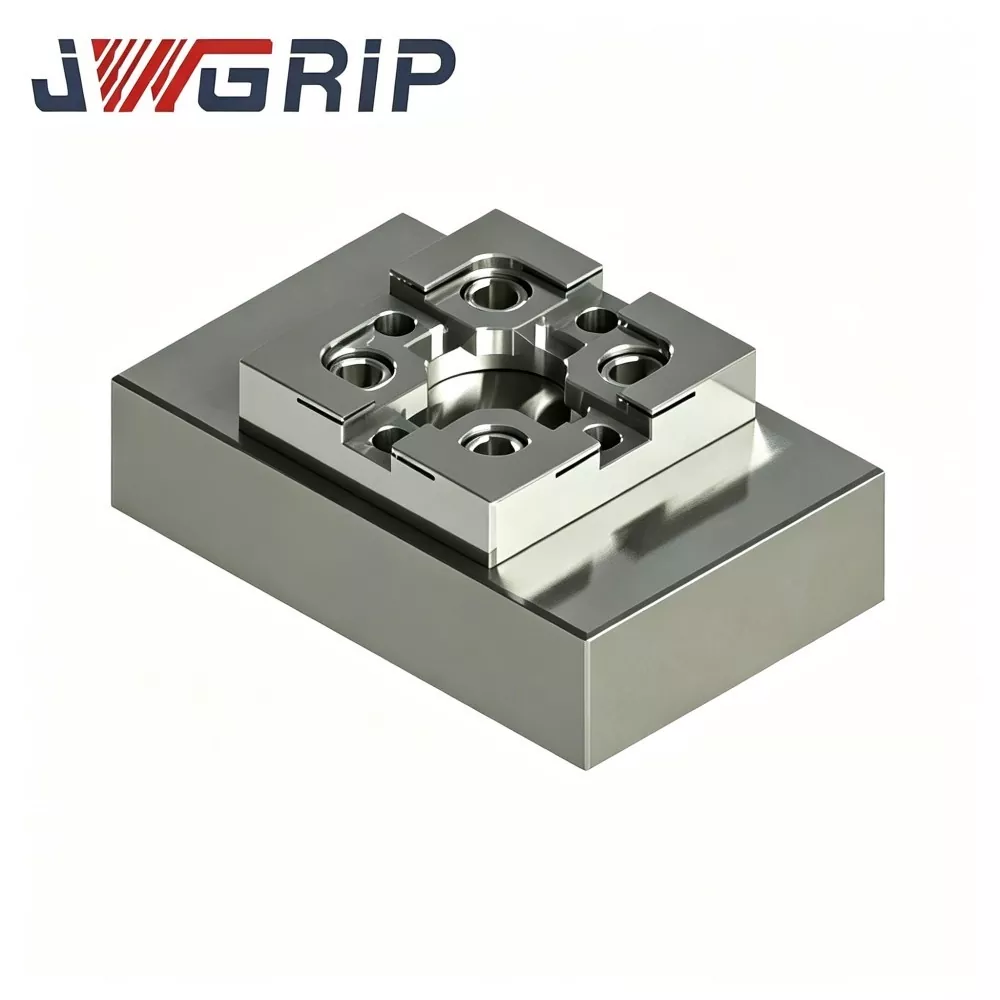
JWGRIP, patikimas, tiesiogiai gamykloje dirbantis ir profesionalus tikslių EDM darbo laikymo priedų eksportuotojas, tiekia didelio tikslumo R tipo CNC kalibravimo bloką EDM darbo laikymui, masiniams užsakymams ir brėžiniais pagrįstiems individualiems projektams. Šis kalibravimo blokas, pagamintas iš stabilizuoto įrankinio plieno su senėjimu nuo įtempių mažinimo, daugiasluoksnio CNC frezavimo ir itin tikslaus paviršiaus šlifavimo, išlaiko stabilią geometrinę toleranciją esant dažniems temperatūros svyravimams ir pasikartojančiam zondo kontaktui. Unikalus R tipo suapvalintas atskaitos kampas sumažina aštrių briaunų nusidėvėjimo riziką ir pateikia kartojamus koordinačių poslinkio duomenis.
R tipo pneumatinė grąžulas EDM elektrodų laikikliui
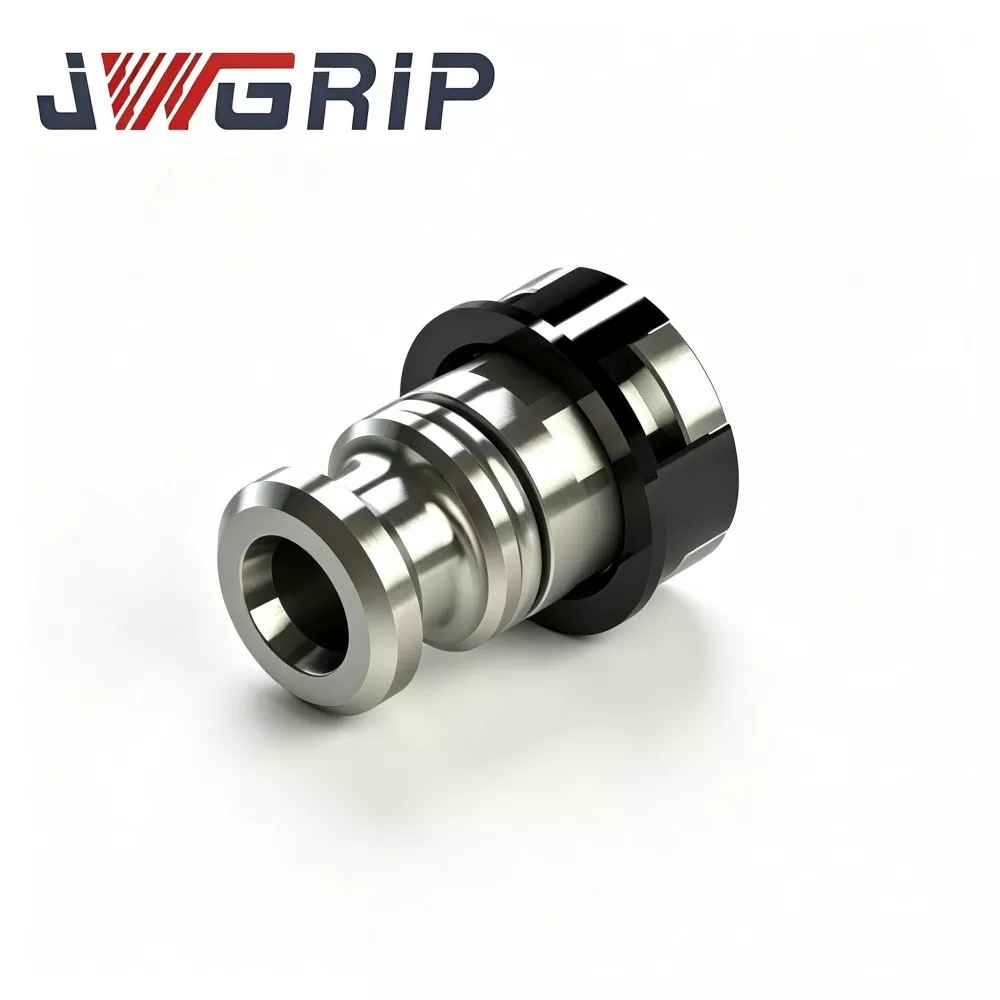
JWGRIP yra profesionalus R tipo pneumatinio grąžulo, skirto EDM elektrodų laikikliui, gamintojas ir tiekėjas Kinijoje, turintis visas standartines specifikacijas ir priimantis visuotinį masinį automatinių išmaniųjų formų dirbtuvių projektų užsakymą. Tai didelio patikimumo integruotas pneumatinis traukimo komponentas, specialiai sukurtas nepilotuojamoms automatizuotoms EDM gamybos linijoms. Jis sujungia optimizuotą R tipo įtempių subalansuotą jėgos perdavimo struktūrą ir didelio kietumo antikorozines mechanines savybes viename įrenginyje, pašalindamas įtempimo susilpnėjimą, vietinę įtempių koncentraciją ir lengvus tradicinių tiesių trauklių susidėvėjimo defektus.

R tipo ER32 įvorė EDM elektrodų laikikliui
JWGRIP yra profesionalus R-Type ER32 įvorės, skirtos EDM elektrodų laikikliui, gamintojas ir tiekėjas Kinijoje, teikiantis tiesioginį gamyklinį tiekimą ir brandžias OEM modifikavimo paslaugas pasaulinėms EDM formų gamybos įmonėms. Tai didelio našumo EDM specifinis elastinis suspaudimo priedas, specialiai optimizuotas kibirkštinio erozijos apdirbimo darbo sąlygoms. Integruojant optimizuotą R tipo jėgos balanso struktūrą ir didelio tikslumo elastinį suspaudimą į vieną įrenginį, jis išsprendžia įprastų bendrosios paskirties įvorių defektus, tokius kaip netolygus įtempis ir lengvas tikslumo slopinimas.

R tipo ilgintuvas EDM elektrodų laikikliui
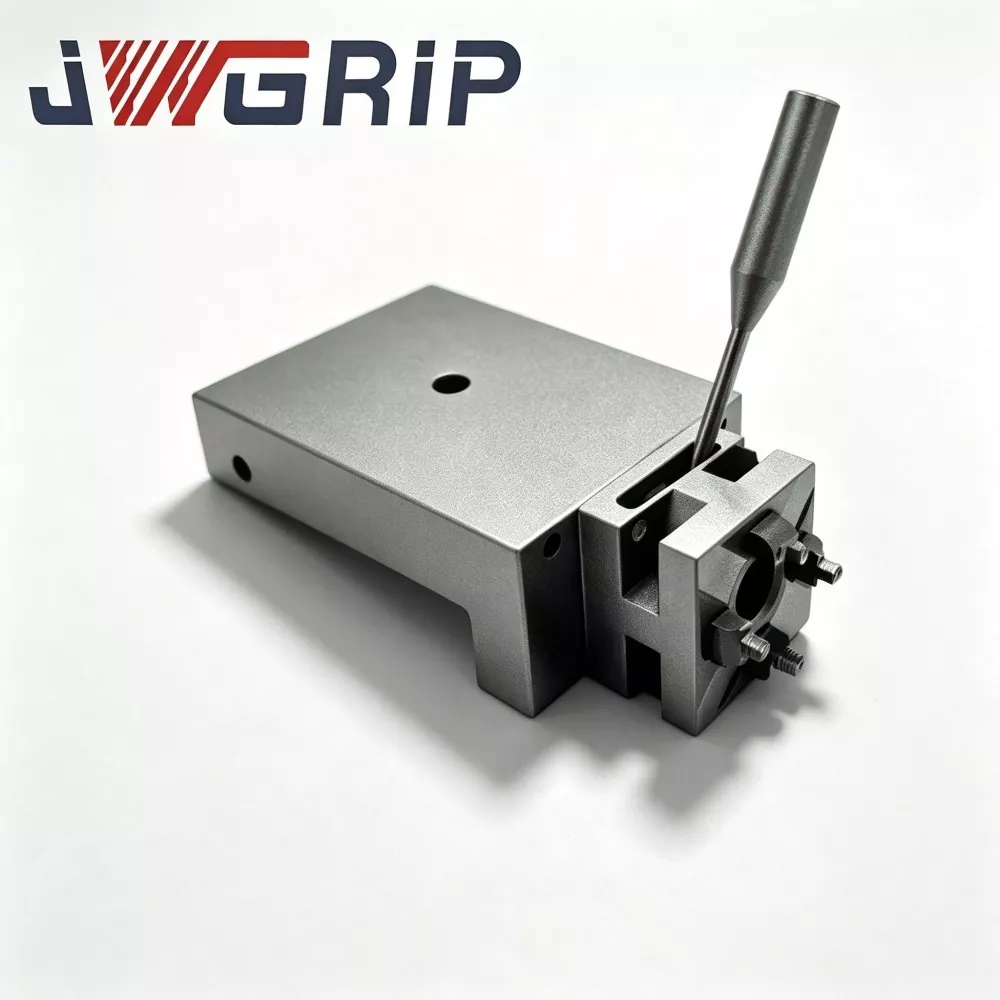
JWGRIP yra profesionalus EDM elektrodų laikiklio R tipo ilgintuvo gamintojas ir tiekėjas Kinijoje, teikiantis individualų matmenų modifikavimo paslaugą su keliomis standartinėmis specifikacijomis. Tai profesionalus didelio tikslumo EDM įrankių išplėtimo komponentas, specialiai sukurtas sudėtingiems štampavimo formos griovelių apdirbimo giliųjų ertmių apdorojimo scenarijams. Jis sujungia didelio tvirtumo konstrukcijos dizainą ir itin tikslią bendraašio padėties nustatymo našumą į vieną integruotą strypo korpusą, puikiai išsprendžiant nepakankamo standartinių elektrodų darbinio eigos problemą atliekant giliųjų ertmių apdirbimą.
JWGRIP yra profesionalus R tipo elektrodų laikikliai gamintojas ir tiekėjas Kinijoje. Nuoširdžiai sveikiname jus didmenine prekyba aukštos kokybės produktais už konkurencingą kainą iš mūsų gamyklos.
Naujienų rekomendacijos