Lietuvos
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Patikimas R-Type centravimo plokščių gamintojas, skirtas tikslaus išlygiavimo sprendimams
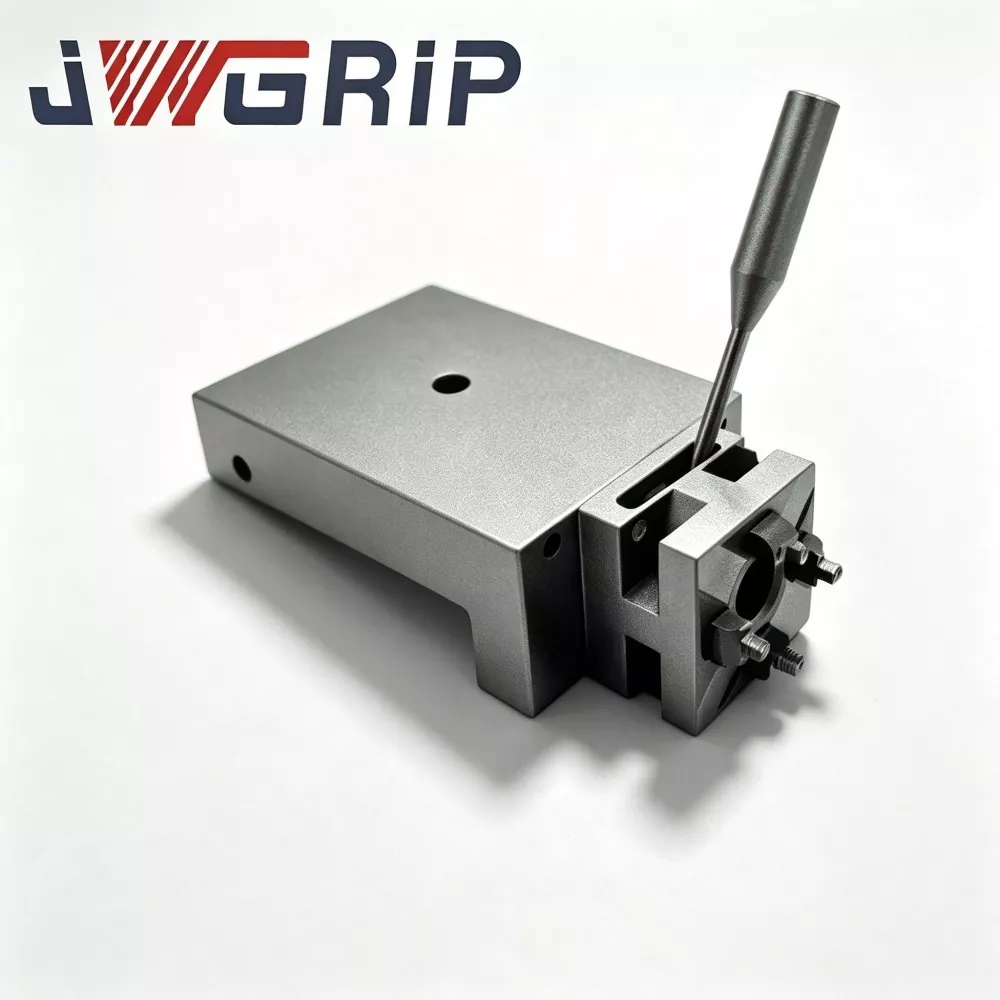
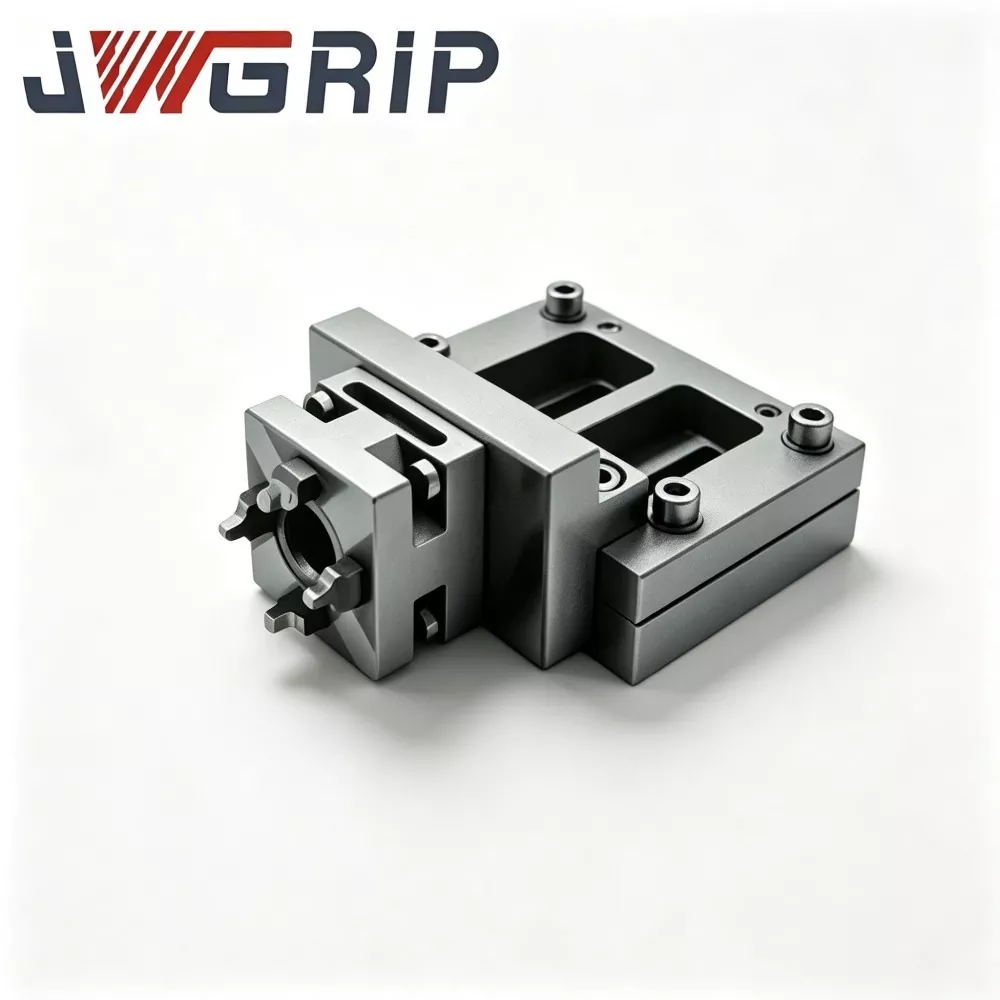
Kaip specializuotas R-Type centravimo plokščių tvirtinimo detalių gamintojas,JWGRIPgamina aukšto lygio pozicionavimo plokštes ir nulinio taško padėklų įdėklus, skirtus formų kūrėjams, EDM procesų planuotojams ir armatūros pirkimo specialistams, atliekantiems kelių elektrodų išdėstymą ant griaunančių EDM darbo stalų. Kiekviena plokštė atkaitinama įtempius mažinantį atkaitinimą ir dvipusį tikslumą šlifavimą, kad būtų išlaikytas griežtas lygiagretumas ir plokštumo tolerancijos ir būtų išvengta kumuliacinio padėties nukrypimo, kai naudojami tankūs kelių elektrodų nustatymai. Šios atskaitos plokštės pašalina koordinačių nenuoseklumą keičiant elektrodus arba keičiamus ruošinius dielektrinio skysčio rezervuaruose. JWGRIP taip pat pristatoR tipo EDM griebtuvaiir vieliniai EDM darbo laikymo įrenginiai, sukūrę visas nulinio taško perdavimo grandines, skirtas gilinamiesiems EDM ir vielos pjovimo apdirbimo darbo eigoms.
Daugelyje formų gamybos dirbtuvių didelis dėmesys skiriamas atskirų griebtuvų tikslumui, tačiau neatsižvelgiama į duomenų sklidimą keliose stotyse. Netgi didelio tikslumo griebtuvai negali pašalinti susikaupusių klaidų, jei tarpinės jungiamosios plokštės yra prastai plokščios arba iškraipytos nustatymo angos. Kai operatoriai sumontuoja kelis grafito arba varinius elektrodus, skirtus kelių ertmių formų apdirbimui, mažos centravimo plokščių klaidos kaupiasi kiekvienoje stotyje. Kaupiamasis nuokrypis sutrikdo kibirkštinio tarpo vienodumą, sukuria nenuoseklų ertmės gylį ir sugadina matmenų nuoseklumą tarp daugelio formų atspaudų. Daugelis rinkoje parduodamų bendrųjų adapterių plokščių nėra optimizuotos EDM aplinkai; jie linkę kenčia nuo paviršiaus korozijos ir matmenų poslinkio, kai ilgą laiką panardinami į dielektrinį skystį, palaipsniui pažeidžiant koordinačių nuoseklumą įvairiose elektrodų padėtyse.
Kokios svarbios funkcinės savybės atskiria tam skirtas atskaitos plokštes nuo įprastų adapterių plokščių, skirtų kelių elektrodų EDM sąrankoms?
Įprastos adapterio plokštės dažniausiai skirtos sauso pjovimo CNC frezavimo sąlygoms. Jie retai atsižvelgia į dielektrinį panardinimą, anglies dalelių užterštumą ir kelių stočių klaidų kaupimąsi.
Priešingai, R tipo centravimo plokštės yra specialiai sukurtos sunkvežimių EDM kelių elektrodų išdėstymo scenarijams.
R-Type 70x70 EDM centravimo plokštė tinka kompaktiškam kelių elektrodų išdėstymui mažo dydžio tiksliam formų įdėklams.
R-Type 54x54 EDM centravimo plokštė skirta montuoti siauroje erdvėje, kur montavimo vieta yra labai ribota. 75 mm EDM nulinio taško centravimo plokštė padidina vidutinio dydžio elektrodų apkrovą, o R-Type 156 mm EDM padėklas, skirtas nulinio taško darbui, siūlo didesnio formato atskaitos taško laikiklį sunkioms kelių elektrodų grupėms.
Antikorozinis paviršiaus apdorojimas atsparus dielektrinio skysčio cheminei erozijai. Tiksliai apdirbtos vietos nustatymo angos garantuoja pakartojamą išlygiavimą kiekvieną kartą, kai plokštės montuojamos ant pagrindo griebtuvų. Naudojant patikimą tarpinę atskaitos terpę, kiekviena elektrodų stotis išlaiko savo nepriklausomą koordinačių vertę be kryžminių trukdžių, išvengiant kumuliacinio poslinkio gaminant kelių ertmių formas.
Kaip pašalinti kumuliacinę atskaitos taško paklaidą?
Norint užbaigti visas ertmės detales, sudėtingoms kelių ertmių formoms reikia dešimčių elektrodų. Atkuriant kiekvieno elektrodo koordinačių nuorodas EDM bake, sugaištama daug mašinos veikimo laiko. R tipo centravimo plokštės leidžia operatoriams užbaigti elektrodų grupavimą, išdėstymo planavimą ir matavimus ant išorinių kalibravimo stendų už EDM aparato ribų. Ant centravimo plokščių arba padėklų partijomis galima iš anksto sumontuoti kelis elektrodus, o visas surinktas blokas užsifiksuoja ant R tipo EDM griebtuvų vienu montavimo žingsniu.
Šis metodas atitolina beveik visus matavimo ir nustatymo darbus nuo vertingo mašinos laiko. Jei dirbtuvėse planuojama realizuoti armatūros cirkuliaciją įvairiose įrangose, šios atskaitos plokštės gali bendradarbiauti su moduliais iš Quick Change Workholding System, perkeldamos vieningą koordinačių atskaitos tašką tarp matavimo stočių, EDM mašinų ir pagalbinių tikrinimo platformų. Šis darbo režimas sumažina kartotinių koordinačių nustatymą ir efektyviai slopina klaidų, atsirandančių dėl kelių nepriklausomų suspaudimo operacijų, kaupimąsi.
Pagrindiniai produkto akcentai
Dvipusis tikslus šlifavimas ir stresą mažinantis apdorojimas išlaiko itin mažą plokštumą ir lygiagretumą, apribodamas kelių stočių kumuliacinį padėties nustatymo nuokrypį.
Įvairių matmenų specifikacijos, įskaitant 54 × 54,70 × 70,75 mm ir 156 mm padėklus, pritaiko kompaktiškus įdėklus, tankų kelių elektrodų išdėstymą ir didelės apkrovos elektrodų derinius.
Specialus antikorozinis paviršiaus apdorojimas atlaiko ilgalaikį dielektrinio skysčio panardinimą, sulėtina koroziją ir paviršiaus matmenų pokyčius EDM darbo rezervuaruose.
Standartizuota vietos nustatymo sąsaja užtikrina sklandų suderinamumą su esamais R-Type serijos griebtuvais, laikikliais ir pagalbiniais kalibravimo komponentais.
Produkto modulio apžvalga
JWGRIP duomenų perdavimo produktų portfelis apima mažų formų centravimo plokštes iki didelio dydžio sunkiųjų padėklų, kad atitiktų įvairius kelių elektrodų išdėstymo reikalavimus.
R-Type 54x54 EDM centravimo plokštė skirta siaurai montavimo vietai, tinka kompaktiškam kelių elektrodų išdėstymui smulkių tikslių formų įdėklų išdėstymui. R-Type 70x70 EDM centravimo plokštė yra plačiai naudojama pagrindinėms mažoms ir vidutinėms kelių ertmių formoms. 75 mm EDM nulinio taško centravimo plokštė suteikia išplėstą įkrovimo plotą vidutinio dydžio elektrodų grupėms. R tipo 156 mm EDM padėklas, skirtas nuliniam darbui laikyti, veikia kaip didelio dydžio nešimo platforma sunkiems elektrodams arba kelių įdėklų kombinuotam fiksavimui. Visi šie aparatūros blokai priklauso R-Type EDM Workholding System ekosistemai. Kai dirbtuvėse reikia užbaigti tolesnį liejimo dalių pjovimo laidą apdorojimą, galima įdiegti atitinkamus įrankius iš Wire EDM Workholding Fixtures, kad būtų galima toliau naudoti tą pačią atskaitos taško nuorodą skirtinguose apdorojimo etapuose.
Tipiški taikymo scenarijai
Šios atskaitos taško perdavimo plokštės ir padėklai plačiai pritaikomi kelių ertmių plastiko įpurškimo formų gamyboje, tiksliųjų jungčių formų gamyboje, medicininių implantų formų apdorojimo ir partijos elektrodų grupių paruošimo darbo eigoje. Jie tinka gilinamajai EDM įrangai, skirta kelių ertmių vienalaikiam apdirbimui, grupiniam elektrodų apdorojimui ir moduliniam įdėklų suspaudimui. Nepriklausomai nuo to, ar atnaujinate senas EDM darbo vietas, ar statote naujas modulines liejimo formas, tinkamai parinktos centravimo plokštės stabilizuoja kelių elektrodų koordinačių nuoseklumą ir sumažina dalių defektų atsiradimą dėl susikaupusio atskaitos taško poslinkio. Šiuos komponentus intensyviai naudoja plataus vartojimo elektronikos formų gamyklos, tiksliųjų jungčių įrankių gamyklos ir įmonės, vykdančios didelės apimties kelių ertmių liejimo formas.
Praktiniai atrankos principai
Pirmiausia apskaičiuokite bendrą kiekvienos grupės elektrodų kiekį ir išorinį matmenį, tada pasirinkite plokštelės dydį pagal faktinę stalo montavimo vietą. Kompaktiškas tankus išdėstymas pasirenka mažesnio dydžio plokštes, tokias kaip R-Type 54x54 EDM centravimo plokštė arba R-Type 70x70 EDM centravimo plokštė. Vidutinės ir didelės elektrodų grupės arba kombinuotas kelių įdėklų spaustukas gali naudoti 75 mm EDM nulinio taško centravimo plokštę arba R tipo 156 mm EDM padėklą, skirtą nuliniam darbui.
Antra, patvirtinkite sąsajos atitikimo reikalavimą su esamais pagrindiniais griebtuvais. Atkreipkite dėmesį į bendrą elektrodo svorį; didelės apkrovos scenarijams reikia padėklų su didesne laikomoji galia. Jei tikitės bendrinti atskaitos tašką su išorinėmis matavimo platformomis, iš anksto patikrinkite suderinamumą su Quick Change Workholding System moduliais. Jei jaučiatės sumišę dėl dydžio derinimo ar apkrovos derinimo, galite peržiūrėti oficialius JWGRIP matmenų duomenų lapus ir filtruoti tinkamus dalių numerius pagal elektrodų išdėstymo brėžinį ir apkrovos parametrus.
Naudojimo instrukcijos
Anglies likučiai, grafito milteliai ir dielektrinis dumblas kaupsis ant plokštelių nustatymo paviršių ir padėties nustatymo skylių nuolatinės EDM gamybos metu. Švelnus ir reguliarus plokščių atskaitos paviršių ir angų nustatymo valymas yra labai svarbus norint išsaugoti pradinį atskaitos taško tikslumą. Venkite stipraus smūgio, įbrėžimo ar mechaninio smūgio šlifuotuose etaloniniuose paviršiuose; paviršiaus įdubimai sukels nuolatines neatstatomas atskaitos taško klaidas. Po valymo nuvalykite plokštes sausai ir užtepkite antikorozine apsaugine danga, ypač įrenginius, kurie ilgą laiką laikomi ne mašinos bakuose.
Reguliariai tikrinkite plokščių plokštumą ir nustatykite angų būklę, ar plokštės dirba didelės apkrovos kelių elektrodų sąlygomis. Laiku pašalinkite komponentus su akivaizdžiais įdubimais ar korozijos duobėmis. Standartizuotų darbo įpročių laikymasis apsaugo duomenų vientisumą, išlaiko kelių elektrodų koordinačių nuoseklumą ir sumažina atmetimo santykį kelių ertmių masinei gamybai.




- View as
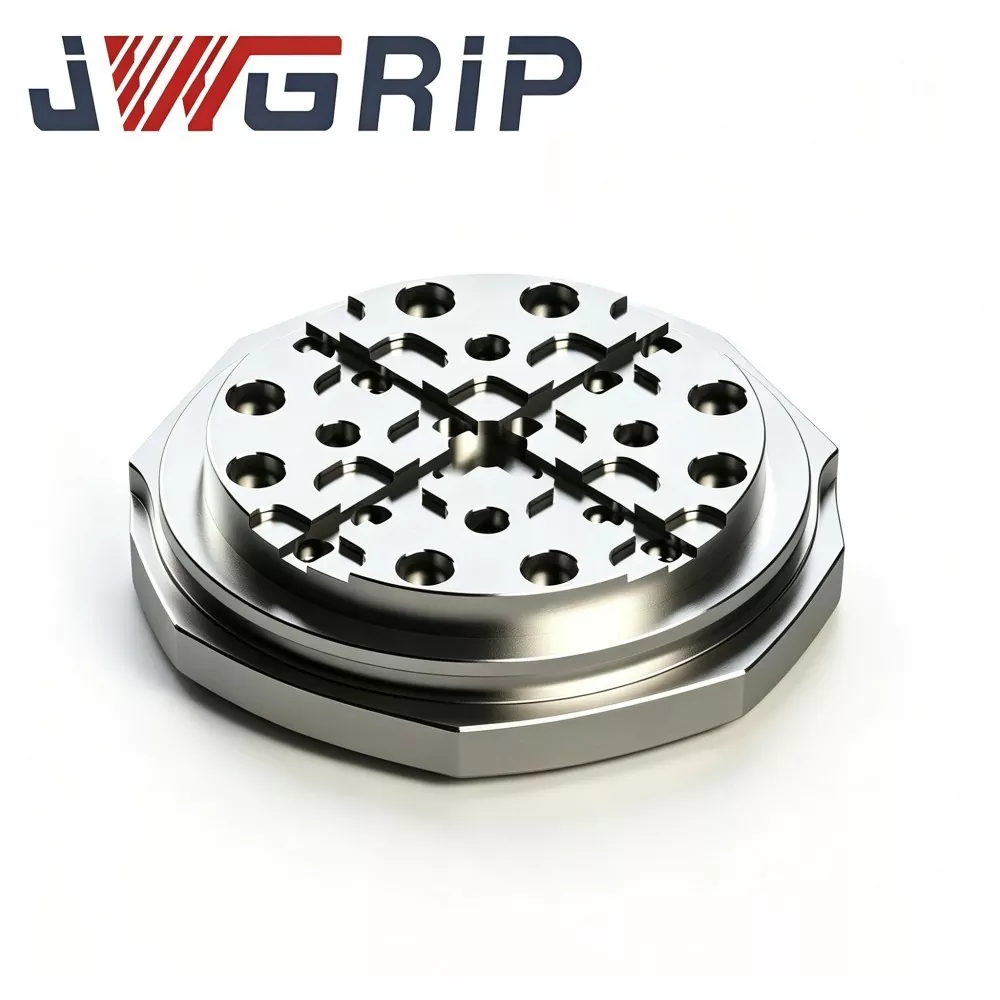
R tipo 156 mm EDM padėklas, skirtas nuliniam darbui
JWGRIP, patyręs tiekėjas, tiekiantis patikrintus ODM sprendimus, skirtus didelio tikslumo EDM darbo laikymo įrangai, siūlo tvirtos konstrukcijos R tipo 156 mm EDM padėklą, skirtą nulinio taško darbo laikymui, pagrindinį pirkimo komponentą, skirtą EDM kryžminiam perkėlimui vidutinio dydžio ir didelėse formų gamybos įmonėse. Pagaminta iš atsparaus įtempimo grūdinto legiruotojo plieno, jam taikomas kelių ciklų terminis stabilizavimas, R tipo pereinamojo griovelio apdirbimas ir viso paviršiaus itin tikslus šlifavimas. Įrengta drožlių nukreipimo drenažo architektūra, skirta purslų EDM bako aplinkai, jo unikalus R formos įtempių atleidimo griovelis paskirsto didelį vietinį įtempį dėl pasikartojančių nulinio taško užrakinimo-atrakinimo ciklų ir slopina vietos nustatymo taško paviršiaus mikrodeformaciją po ilgo ciklinio veikimo.
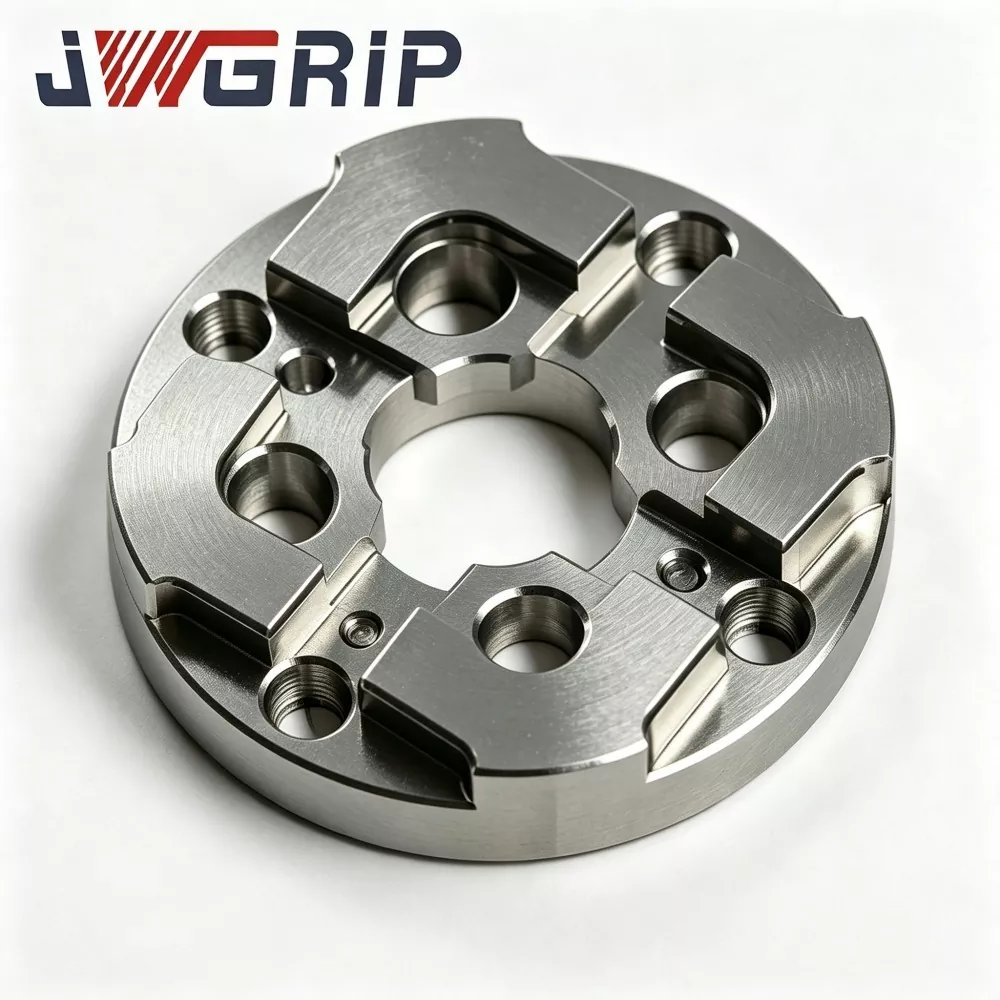
75 mm EDM nulinio taško centravimo plokštė
JWGRIP yra profesionalus 75 mm EDM nulinio taško centravimo plokštės gamintojas ir tiekėjas Kinijoje, teikiantis tiesioginį gamyklinį tiekimą ir pritaikytą struktūrinį reguliavimą vidutinio dydžio ir didelėms formų gamybos dirbtuvėms visame pasaulyje. Tai didelio stabilumo integruotas nulinio taško padėties nustatymo įtaisas, specialiai sukurtas grimzlinėms EDM nulinio taško tvirtinimo sistemoms. Jis sujungia sustiprintą antideformacinę struktūrą ir didelio tikslumo nulinio taško atitikimo etaloną į vieną įrenginį, taip greitai atkuriant atskaitos tašką dažnai keičiant formos įdėklus ir apdorojant kelių elektrodų partiją.

R tipo 54x54 EDM centravimo plokštė
JWGRIP yra profesionalus R-Type 54x54 EDM centravimo plokštės gamintojas ir tiekėjas Kinijoje, kurio standartinės specifikacijos yra sandėlyje ir palaikomas pasaulinis masinis kompaktinių EDM mašinų ir tiksliųjų formų dirbtuvių užsakymas. Tai dilimui atsparus didelio tikslumo integruotas padėties nustatymo etaloninis įtaisas, specialiai sukurtas mažo dydžio EDM įrangai, mini elektrodams ir kelių ertmių tiksliam formų apdorojimo scenarijams. Jis sujungia optimizuotą R tipo pereinamojo padėties nustatymo pečių struktūrą ir termiškai stabilų mechaninį veikimą į vieną įrenginį, pašalindamas tradicinių stačiakampių miniatiūrinių centravimo plokščių lengvo ekstruzijos susidėvėjimo ir kampų smulkinimo defektus.
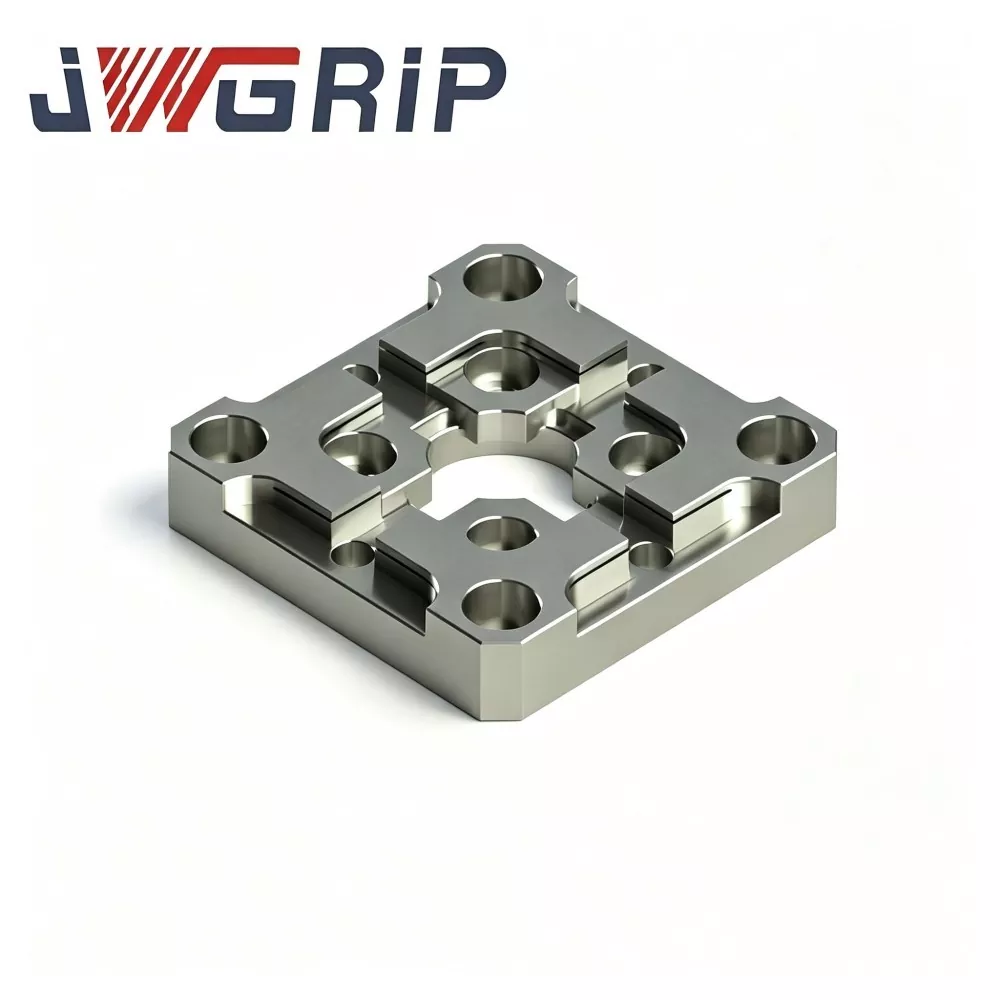
R-Type 70x70 EDM centravimo plokštė
JWGRIP yra profesionalus R-Type 70x70 EDM centravimo plokštės gamintojas ir tiekėjas Kinijoje, teikiantis tiesioginį gamyklinį pristatymą ir pritaikytas struktūrines modifikacijas, kad atitiktų įvairius EDM armatūros išdėstymo poreikius. Tai didelio tikslumo integruotas elektrodų padėties nustatymo etalonas, specialiai optimizuotas EDM formų gamybos dirbtuvėms, daugiausia dėmesio skiriant greitam centravimui ir pasikartojančioms elektrodų padėties nustatymo užduotims. Jis sujungia įtempių išsklaidytą R tipo vidinį nuožulnų perėjimo struktūrą ir itin stabilų etalono pozicionavimo našumą į vieną kompaktišką įrenginį, efektyviai pašalindamas tradicinių plokščių centravimo plokščių aštrių kraštų susidėvėjimą ir etaloninio poslinkio defektus.
JWGRIP yra profesionalus R tipo centravimo plokštės gamintojas ir tiekėjas Kinijoje. Nuoširdžiai sveikiname jus didmenine prekyba aukštos kokybės produktais už konkurencingą kainą iš mūsų gamyklos.
Naujienų rekomendacijos