Lietuvos
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






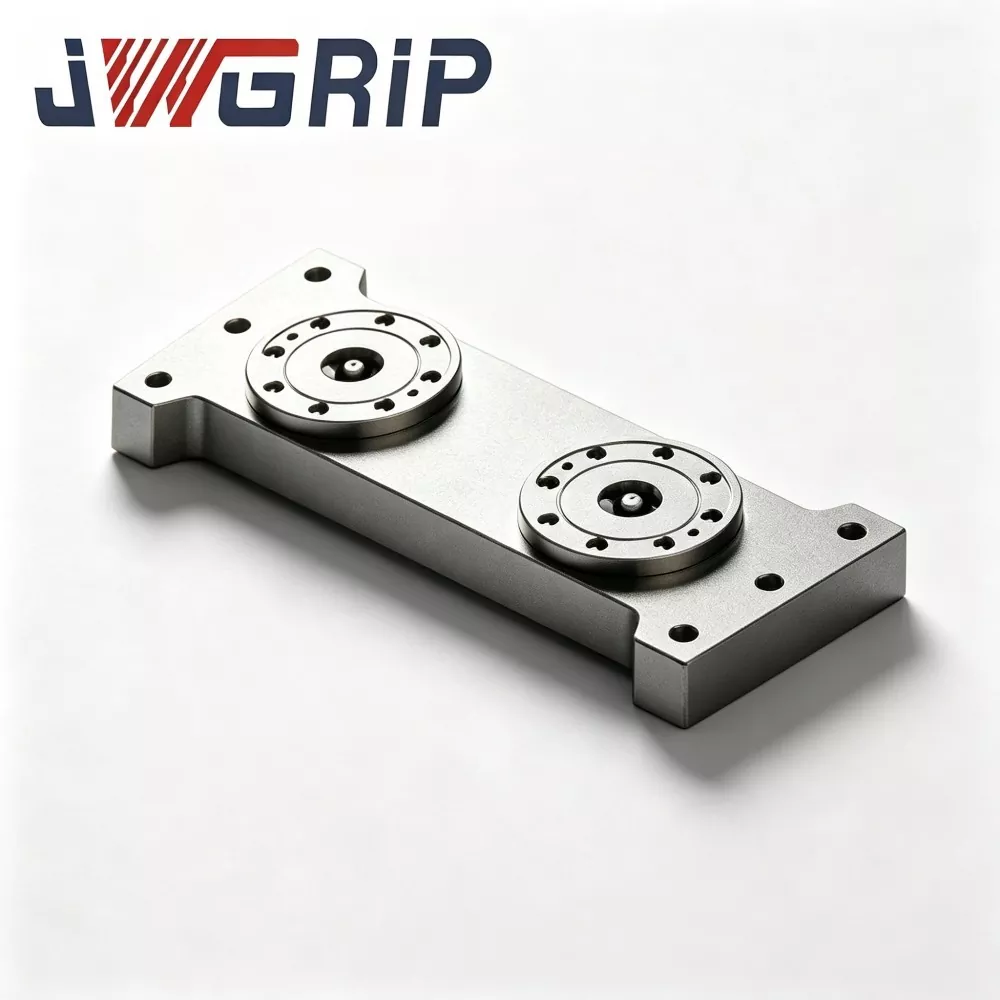
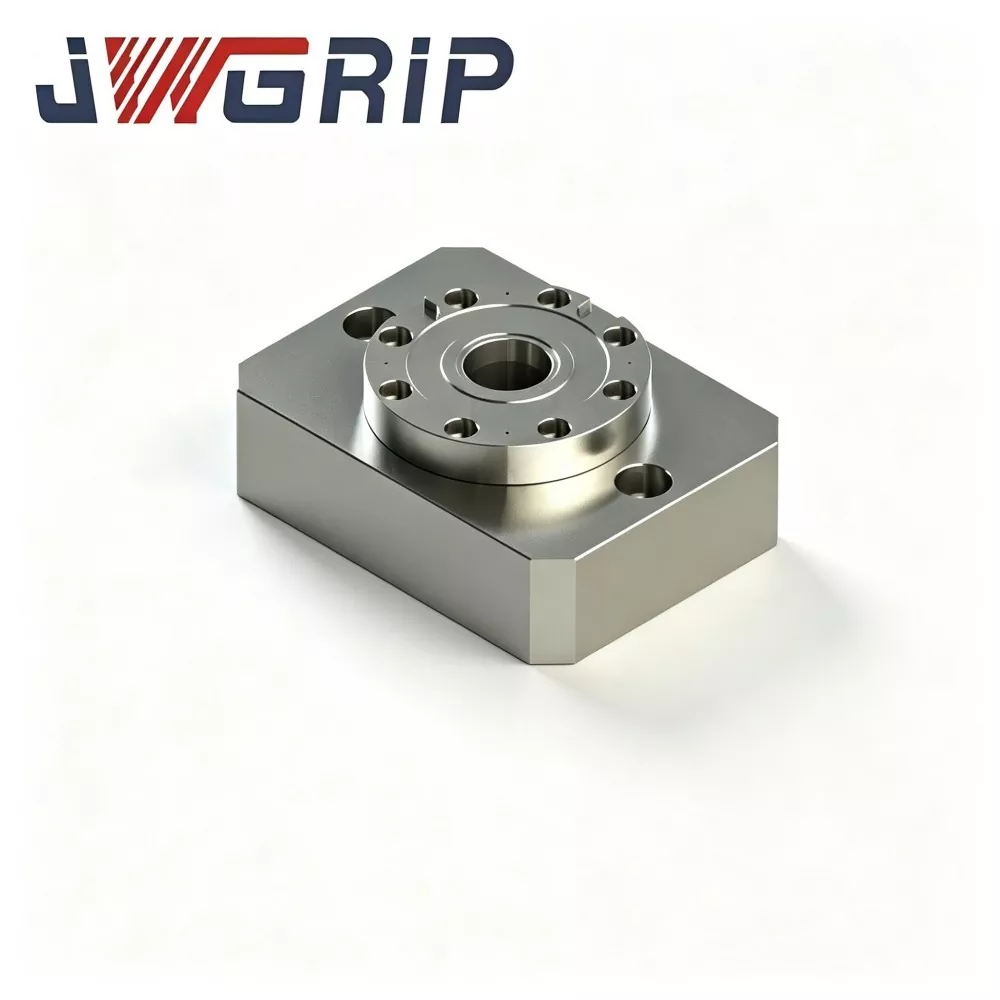
L tipo nulinio taško padėties nustatymo griebtuvo padėklas
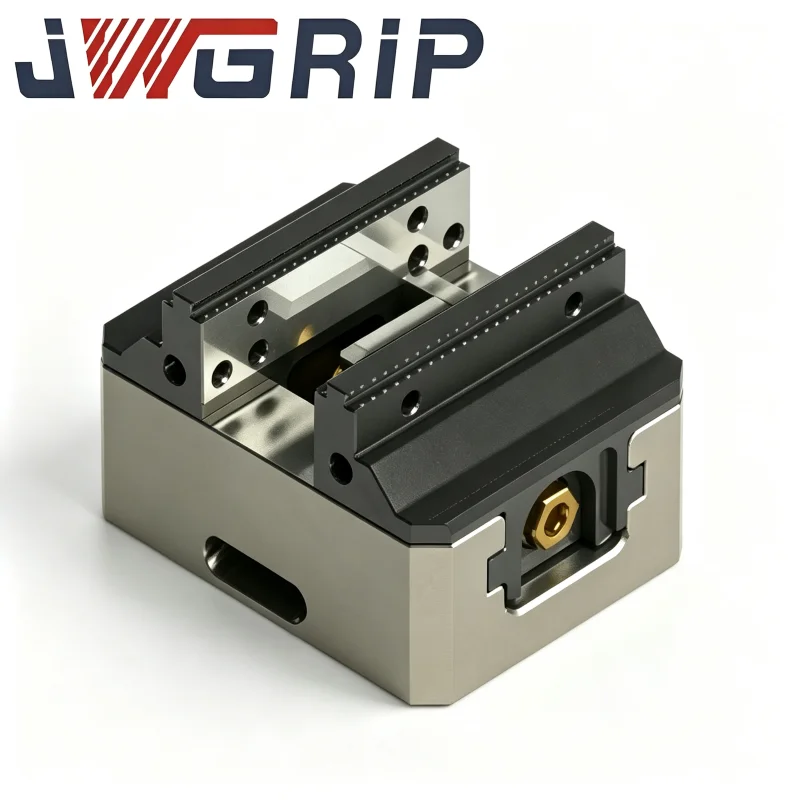
JWGRIP teikia profesionalią L tipo nulinio taško padėties nustatymo griebtuvo padėklą su tiesioginio gamyklos pardavimo paslauga Kinijoje. Šis profesionalus L tipo nulinio taško padėklas, kaip pagrindinis integruotas „Zero Point Clamping Chuck“ serijos įtaisas, yra specialiai sukurtas lanksčioms CNC apdirbimo gamybos linijoms su ribota vieta. Jis sujungia vertikalios atskaitos taško konversijos struktūrą ir didelio tikslumo nulinio taško padėties nustatymo komponentus į vieną monolitinį bloką, todėl nereikia papildomų pagalbinių adapterių konstrukcijų, kad būtų galima atlikti vertikalų ruošinio suspaudimą ir šoninių savybių apdirbimą.
Su integruota L formos sulenkta konstrukcija, L tipo nulinio taško padėties nustatymo griebtuvo padėklas vertikaliame atskaitos paviršiuje išdėsto tikslius nulinio taško padėties nustatymo įvorės mazgus, kad būtų užtikrintas standartinis 90 laipsnių nulinio taško nustatymo atskaitos taškas. Optimizuotas vertikaliai pakabinamas montavimo režimas efektyviai išsprendžia įrankio tvirtinimo trukdžius šoninio frezavimo ir šoninių skylių gręžimo metu, puikiai prisitaikydamas prie formų įdėklų ir netaisyklingų išlenktų dalių su pagrindinėmis šoninėmis savybėmis apdirbimo reikalavimų.
Šis didelio efektyvumo padėties nustatymo padėklas palaiko greitą nulinio taško tvirtinimo elementų keitimą, labai sutrumpina nustatymo laiką ir pritaiko didelio mišinio, mažo tūrio lanksčius gamybos režimus. Jis suderinamas su rankiniu armatūros pakeitimu, kai mašina veikia atskirai, ir gali bendradarbiauti su robotais griebtuvais, kad būtų galima automatiškai pakrauti ir iškrauti vertikaliai pakabintus įrenginius. Plačiai taikomas formų gamyboje ir preciziškai apdorojant komponentus, jis užtikrina stabilų ir didelio tikslumo pozicionavimo našumą ribotos erdvės CNC apdirbimo scenarijuose.
Pagrindiniai aparatūros komponentai
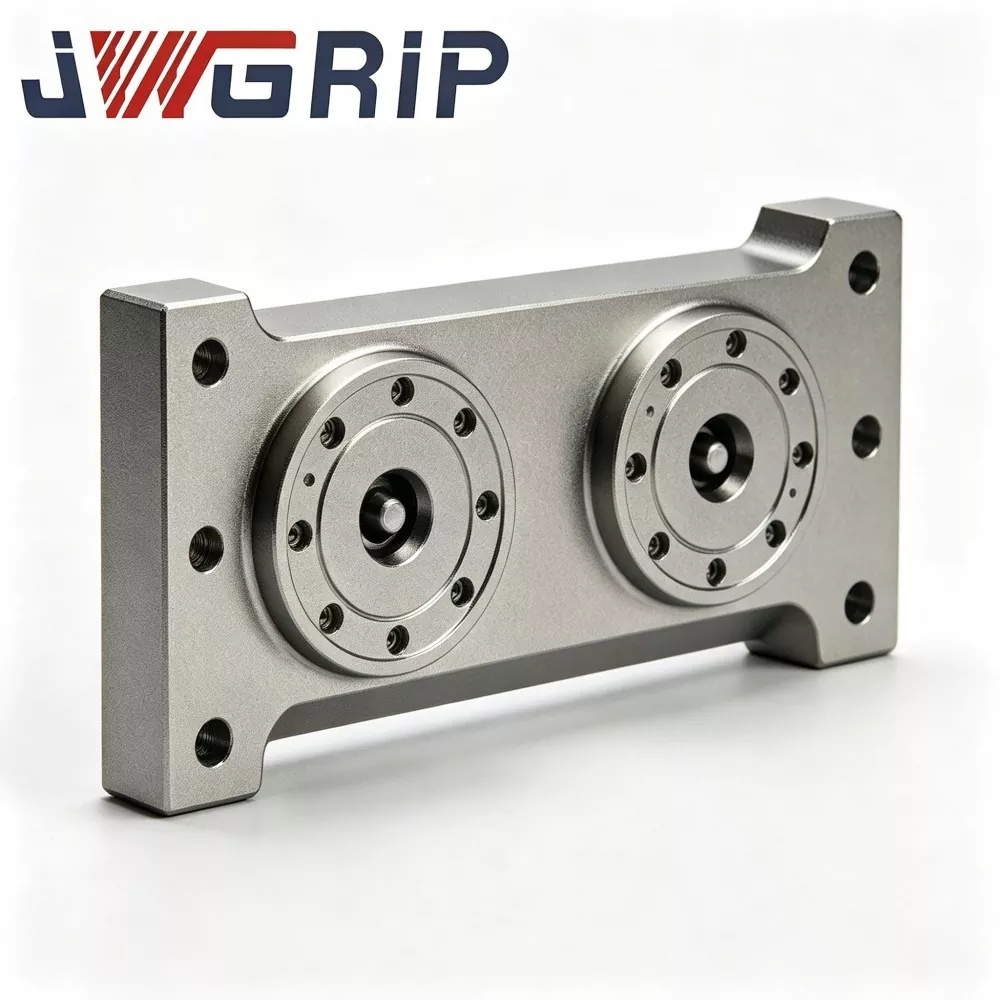
JWGRIP L tipo nulinio taško padėties griebtuvo padėklas yra nukaltas iš vieno monolitinio legiruotojo plieno ruošinio be varžtų sujungtų jungčių. Visą komplektaciją sudaro:
Vientisas L formos pagrindinis korpusas (horizontalus tvirtinimo pagrindas + vertikalios padėties stovas)
Nulinio taško padėties įvorės mazgai, sumontuoti ant vertikalaus stovo
Vidiniai pneumatiniai fiksavimo praėjimai
Pagrindo tvirtinimo prieš kriaukle skylės
Apsauginės dengiamosios plokštės nulinių paviršių vietai nustatyti
Darbo procesas
1. Saugiai pritvirtinkite horizontalųjį JWGRIP L-Type padėklo pagrindą prie CNC staklių darbo stalo.
2. Prikabinkite armatūros pagrindus su nulinio taško traukimo smeigėmis ant vertikalios padėties nustatymo stovo paviršiaus.
3. Paduodama 0,5–0,7 MPa suslėgto oro; įmontuoti pneumatiniai kanalai įjungia nulinio taško įvores, kad būtų užbaigtas fiksavimas.
4. Padėties patvirtinimo signalas išvedamas į CNC sistemą. Suklis yra tiesiogiai nukreiptas į ruošinio šonus ir atlieka šoninio frezavimo, šoninio gręžimo ir šoninio ertmės apdirbimo ciklus.
5. Pabaigus apdirbimą, atleiskite oro slėgį, kad atrakintumėte. Vertikaliai pakabinti armatūra gali būti nuimta, kad būtų galima pakrauti kitą partiją.
Inžinerinis dizainas
Daugelis konkuruojančių L formos šviestuvų turi konstrukciją, sujungtą varžtais. Pakartotinis šoninis pjovimo smūgis sukuria nedidelius tarpus jungčių sąsajose ir padidina vietos nustatymo tikslumą.
JWGRIP naudoja vientisą kalimą, kad pašalintų sujungtus jungties paviršius ir užtikrina didelį atsparumą nuolatiniam šoniniam pjovimo poveikiui.
Po kalimo legiruotojo plieno ruošiniai patiria dvigubą senėjimo ciklą, kad būtų pašalintas liekamasis įtempis, atsirandantis dėl kalimo ir CNC apdirbimo. Šoninio suspaudimo sąlygomis armatūra palaiko nuolatinę horizontalią pjovimo jėgą; Neatsipalaidavęs vidinis įtempis sukeltų laipsnišką pagrindo deformaciją ir pablogintų vietos nustatymo tikslumą esant ilgalaikėms ciklinėms apkrovoms.
Padėties įvorės gaminamos iš didelio kietumo guolių plieno. Vidinės kiaurymės yra grūdintos ir šlifuojamos, kad būtų užtikrintas stabilus kartotinio padėties nustatymo tikslumas vertikalių stovų stotyse.
Gamybos privalumai
1. 90° nulinio taško atskaitos taško konvertavimas išsprendžia šoninio apdirbimo trukdžius kompaktiškose mašinose
Mašinose su mažu stalu vertikaliai pakabinti ruošiniai yra nukreipti tiesiai į veleną be didelio kampo suklio pakreipimo. Sumažėja įrankio ir tvirtinimo elementų susidūrimo rizika, atlaisvinant visą kompaktiško voko įrangos apdirbimo pajėgumą.
2. Monolitinis kalimas be siūlių atlaiko šoninį pjovimo smūgį
Skirtingai nuo varžtais surenkamų stačiakampių tvirtinimo detalių, vientisa kaltinė konstrukcija pašalina jungties atsipalaidavimo riziką. Jis išlaiko vietos stabilumą, veikiant nuolatinėms šoninio frezavimo jėgoms, ir sumažina traškėjimo žymes bei paviršiaus defektus, atsirandančius dėl mikro armatūros judėjimo.
3. Išsaugokite nulinio taško greito pakeitimo privalumus, kai nustatomos papildomos funkcijos
Vertikalios nulinio taško įvorės atitinka pramonės standartus D20 nulinio taško smeiges. Esamus tvirtinimo pagrindus reikia tik modifikuoti standartinėmis traukiamomis smeigėmis vertikaliam pakabinimui. Keičiant armatūrą, rankinis rodymas ir išlygiavimas nevykdomas, todėl labai sutrumpėja šoninio apdirbimo nustatymo laikas.
4. Išsaugokite kompaktiškų mašinų vertingą Z ašies judėjimą
Įprastas horizontalus suspaudimas sunaudoja Z ašies eigą. Vertikalus kabantis išdėstymas perkelia ruošinius Y kryptimi, sutaupant ribotą Z ašies eigą mažo ploto CNC įrangai ir leidžia gaminti kai kurias anksčiau riboto judesio dalis.
5. Tenkite ir rankines dirbtuves, ir automatizuotus modifikacijas
Operatoriai gali pakeisti vertikalius įrenginius rankiniu būdu. Tuo tarpu vertikalus nulinio taško atskaitos taškas gali būti susietas su roboto griebtuvais, kad būtų galima valdyti vertikaliai orientuotus tvirtinimo pagrindus, kad būtų galima automatiškai pakrauti ir iškrauti. Senos mašinos atnaujinimas gali būti baigtas nekeičiant visos įrangos.
6. Dizaina su nuolydžiu sumažina techninės priežiūros dažnumą, kai nustatoma vertikaliai pakabinama sąranka
Nuožulni drožlių nuolydžio paviršiai supa stovo atskaitos tašką. Pjovimo drožlės slysta žemyn ir retai įstringa padėties įvorės tarpuose, todėl sumažėja valymo darbo krūvis vertikaliai pritvirtinant šoną.
Prašymo atvejai
JWGRIP L tipo nulinio taško padėties griebtuvo padėklas yra plačiai naudojamas kompaktiškuose vertikaliuose apdirbimo centruose ir mažose 5 ašių mašinose, skirtose šoninių angų, šoninių ertmių ir šoninių plyšių apdirbimui.
1 atvejis: formų gamybos dirbtuvės
Šis klientas valdo kelias kompaktiškas vertikalias CNC stakles, skirtas miniatiūrinių formų įdėklų apdirbimui šoninėmis ertmėmis.
Prieš atnaujinimą: šoniniam tvirtinimui buvo naudojami padalinto tipo kampiniai blokai ir spaustukai. Kiekvieną kartą keičiant armatūrą, reikėjo rankiniu būdu rodyti ir išlyginti, kaskart užtruks 3–5 minutes. Varžtų jungčių kampiniai blokai buvo linkę atsilaisvinti pjovimo metu, todėl ant ruošinio šoninių paviršių susidaro dažnos traškėjimo žymės.
Išvyniojus JWGRIP L-Type padėklus: nulinio taško greitas keitimas pašalina rankinio išlyginimo darbus. Tvirtinimo keitimo laikas sumažėja iki 7-10 minučių. Vientisa L forma pagerina tvirtumą prieš šoninę pjovimo jėgą. Plyšimo žymių defektai labai nuslopinami, o pelėsių įdėklo šoninio paviršiaus šiurkštumo pralaidumas žymiai padidėja.
2 atvejis: Tiksliųjų komponentų apdorojimo gamykla
Svetainėje eksploatuojamos nedidelės 5 ašių mašinos, kurių vidinis darbinis tūris yra ribotas. Didelė dalis ruošinių reikalauja šoninio apdirbimo. Naudojant JWGRIP L-Type padėklų vertikalaus pakabinimo sprendimą, didelės amplitudės suklio pakreipimas nebereikalingas. Suklio susidūrimo tikimybė mažėja. Išsaugotas Z ašies eiga leidžia apdoroti dalis, kurių anksčiau nebuvo galima užbaigti dėl eigos apribojimų.
Užbaigti gamybos darbo eigą
1. Vieno gabalo L formos legiruotojo plieno ruošinio kalimas
2. Grubus apdirbimas
3. Pirmasis streso mažinimo senėjimas
4. Pusiau apdaila
5. Antrinis streso mažinimo senėjimas
6. Ypatingai tikslus nulinių taškų šlifavimas
7. Įvorės presuojama jungtis
8. Pneumatinės grandinės sandariklio mazgas
9. Oro sandarumo slėgio išlaikymo bandymas
10. Kelių elementų tikslumo patikra
11. Apsauga nuo rūdžių
12. Eksporto klasės smūgiams atspari pakuotė
Patikrinimo kontrolinis sąrašas
Vertikalios stoties pakartojimo padėties nustatymo tikslumo testas
90 laipsnių stačiojo kampo geometrinio tikslumo testas
5 minučių oro sulaikymo sandarumo bandymas, maksimalus leistinas slėgio kritimas ≤0,02 MPa
Ciklinio užrakinimo-atrakinimo funkcijos patikrinimas
Kiekvienas įrenginys pristatomas su gamyklos išduotu tikslumo patikrinimo duomenų lapu, skirtu klientų armatūros ir įrangos archyvavimui.
Produkto įvertinimas ir pasirinkimas
Patikrinkite laisvą tvirtinimo vietą ant staklių darbo stalo. Apskaičiuokite L tipo pagrindo ilgio ir pločio pėdsaką, kad išvengtumėte susidūrimo su mašinos apsauga ir veleno judėjimo diapazonu.
Įvertinkite bendrą ruošinio ir tvirtinimo pagrindo svorį. Vertikalus pakabinimas sukuria konsolės apkrovos sąlygas. Niekada neviršykite paskelbto didžiausios leistinos konsolės apkrovos įvertinimo.
Patvirtinkite vietoje esančių nulinio taško traukimo smeigių specifikacijas. Standartinė versija tinka D20 traukiamoms smeigėms. Paprašius galima sukurti pasirinktinius įvorių rinkinius, skirtus alternatyvių dydžių traukiamoms smeigėms.
Roboto automatizavimo integracijai: įvertinkite griebtuvo pasiekiamumą iki vertikaliai orientuotų tvirtinimo elementų. JWGRIP techninė komanda gali padėti įvertinti galimybių.
Eksploatacijos atsargumo priemonės
L tipo horizontalaus pagrindo tvirtinimo varžtus priveržkite griežtai pagal JWGRIP vartotojo vadove pateiktus sukimo momento vertės reikalavimus. Šis padėklas turi konsolės šoninę pjovimo jėgą; Nepakankamas varžto sukimo momentas sukelia viso įrenginio mikrovibraciją ir sugadina apdirbimo tikslumą.
Įstatykite alyvos ir vandens filtrą prie suspausto oro įleidimo angos priekyje. Drėgmė ir nešvarumai, patenkantys į įvores, sukelia rūdijimą ir dilimą, todėl tikslumas nukrypsta.
Purškite sauso tepalo aerozolį ant vertikalių stovų nulinio taško įvorių po kas 80–100 darbo valandų. Skysta variklio alyva yra griežtai draudžiama. Skysta alyva sulaiko žemyn slystančias metalo drožles ir sukelia įvorių užstrigimo gedimus.
Kiekvieną kartą keičiant pamainą, suslėgtu oru nuvalykite vertikaliai nustatančią stovą ir įvores, kad išvalytumėte susikaupusias slystančias drožles.
Venkite stipraus smūgio, kuris atsitrenktų į vertikalią vietą stove. Susidūrimo sukelta stovo deformacija beveik visam laikui sugadins 90 laipsnių stačiojo kampo tikslumą ir vietos nustatymo našumą.
Griežtai uždrausti naudoti perkrovą, viršijančią vardinę konsolės apkrovą. Perkrova sukels nuolatinę pagrindo deformaciją.
Pakavimas ir siuntimas
Pakuotė: Eksporto klasės smūgiams atsparus medžio masyvo dėklas su storu putplasčio vidiniu buferiu. Specialus apsauginis apdorojimas taikomas vertikaliai nustatant atskaitos paviršių, kad būtų išvengta susidūrimo žalos tolimuose vandenyno tranzituose.
Standartinis pristatymo laikas: 14-20 darbo dienų. Nedidelis skaičius standartinių SKU yra sandėlyje, kad būtų galima greičiau išsiųsti.
Pagalba po pardavimo
Garantija: 12 mėnesių viso įrenginio garantija apima gamybos defektus, išskyrus žmogaus sukeltą netinkamo naudojimo ar susidūrimo žalą. Kvalifikuotiems ieškiniams suteikiamas nemokamas remontas arba atsarginių dalių keitimas.
Techniniai ištekliai: Pateikiami internetiniai veiklos dokumentai. Mokama nuotolinė techninė pagalba galima masinio užsakymo projektams.
Individualaus modifikavimo paslauga: palaikomas stovo aukščio reguliavimas, traukimo smeigės specifikacijos keitimas, kelių stočių išdėstymo dizainas vertikaliame stove.
Mėginio įvertinimas: galima sutvarkyti vertinimo pavyzdį; pirkėjas turi padengti pavyzdines gabenimo išlaidas.
DUK
1 klausimas: Ar JWGRIP L tipo nulinio taško padėties griebtuvo padėklas gali būti paklotas lygiai ir naudojamas kaip įprastas horizontalus nulinio taško padėklas?
A: Jis yra specialiai sukurtas vertikaliam šoniniam tvirtinimui. Nerekomenduojama naudoti plokščio klojimo. Faktinis jėgos nešimo režimas skiriasi nuo pagrindo konstrukcijos specifikacijos ir lengvai viršys vardinę apkrovą.
2 klausimas: ar apdirbimo vibracija atsiras, kai konsolės šone pakabinamas spaustukas?
A: Vardinės leistinos apkrovos ribose vientisas kaltinis pagrindas užtikrina pakankamą standumą. Jei bendras ruošinio ir tvirtinimo elemento svoris viršys konsolės apkrovos nominalią vertę, įvyks pastebimas triukšmas. Bendro svorio skaičiavimas yra privalomas gaminio pasirinkimo etape.
3 klausimas: ar mano esamus nulinio taško tvirtinimo pagrindus galima naudoti ant šio L tipo padėklo vertikaliojo stovo?
A: Tvirtinimo pagrindai su standartinėmis D20 nulinio taško smeigėmis gali būti pakabinami tiesiogiai, nereikalaujant armatūros atnaujinimo.
4 klausimas: ar JWGRIP L-Type padėklas suderinamas su 5 ašių CNC staklėmis?
A: Jis veikia su mažomis 5 ašių mašinomis. Atrankos etape turi būti atliktas pilnas trukdžių įvertinimas, apimantis tvirtinimo elemento, padėklo, veleno ir pakrypimo judesį.
Pirkimo sprendimo įžvalga
Daugelis kompaktinių vokų CNC staklių vartotojų susiduria su sudėtingais šoninių funkcijų apdirbimo iššūkiais. Nebrangiems įprastiems kampiniams blokams trūksta nulinio taško greito keitimo galimybių ir jų sąranka trunka ilgai. Įprasti horizontalūs nulinio taško padėklai negali pasiekti 90 laipsnių vertikalaus atskaitos taško konvertavimo.
JWGRIP L tipo nulinio taško padėties griebtuvo padėklas sujungia didelio tvirtumo vientisą L formos kalimo konstrukciją ir nulinio taško greito keitimo sistemą. Jis išsprendžia pagrindinių tvirtinimo detalių kliūtis, susijusias su šoniniu apdirbimu ribotoje erdvėje esančiose staklėse, suteikdamas apčiuopiamos praktinės naudos formų gamybai ir netaisyklingo tikslumo dalių apdirbimui.
Siųsti užklausą
Kontaktinė informacija
-
Adresas
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong provincija, Kinija
-
Tel
-
El. paštas
Sveiki atvykę siųsti užklausą JWGRIP. Mūsų profesionali techninė ir pardavimo komanda pateiks nemokamą armatūros pasirinkimą, pritaikytą sprendimo dizainą ir tikslią citatą.
Susiję produktai

Naujienų rekomendacijos