Lietuvos
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
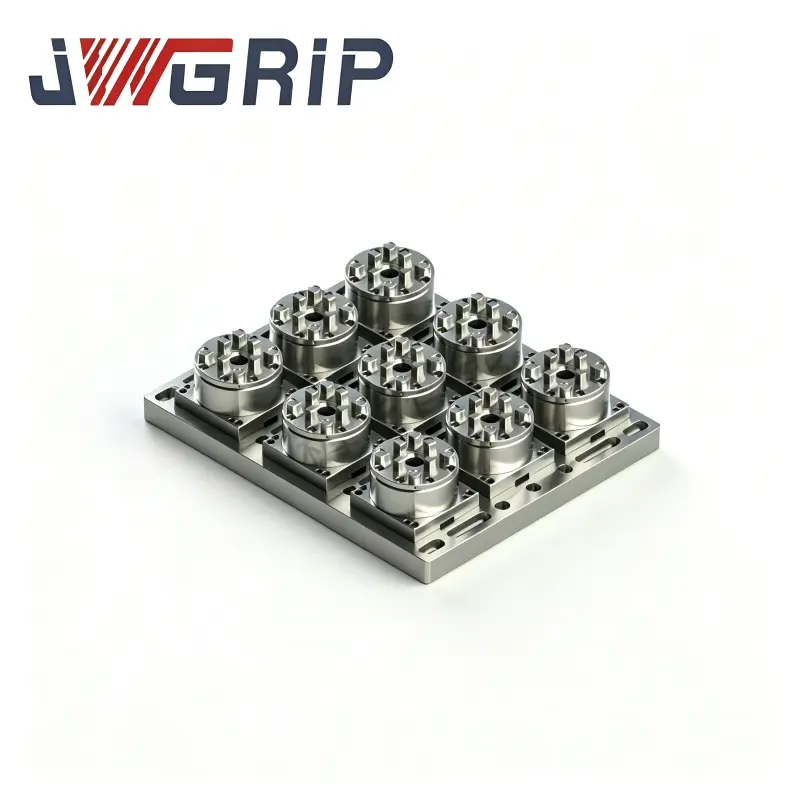
Kodėl daugelis formų gamyklų EDM apdorojimui renkasi R tipo 9 viename pneumatinį griebtuvą
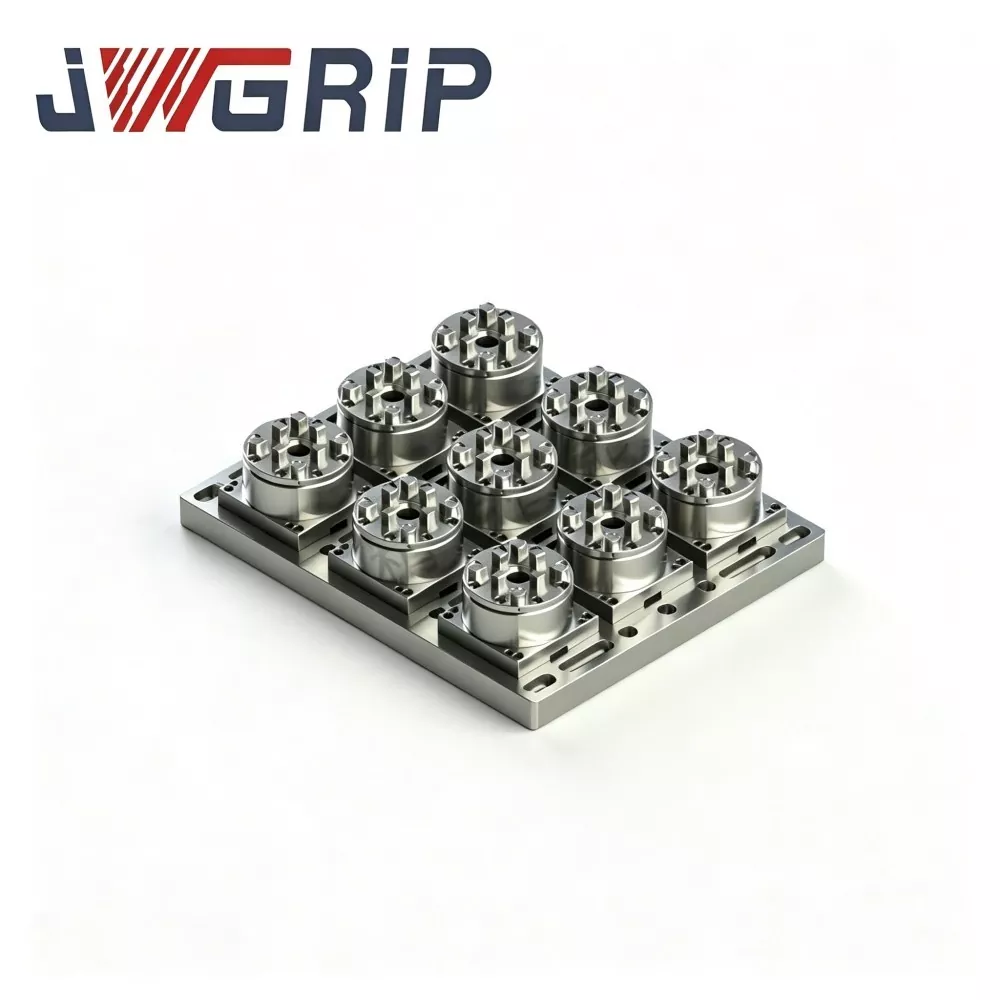
Straipsnio santrauka:Sinker EDM dirbtuvės dažniausiai kenčia nuo daug laiko reikalaujančių elektrodų nustatymo darbų, padėties nustatymo nukrypimų, atsirandančių dėl kelių atskirų griebtuvų surinkimo, ir mažai naudojamų mašinų kelių elektrodų formų gamybai.JWGRIP, profesionalus darbo laikymo sprendimų teikėjas, pristatė didelio našumo R-Type 9-in-1 pneumatinis EDM griebtuvas. Dėl monolitinės pagrindo plokštės struktūros „viskas viename“ šis gaminys pašalina kumuliacines sujungimo klaidas, atsirandančias derinant išsibarsčiusius pavienius griebtuvus. Šiame straipsnyje paaiškinama pagrindinė dizaino koncepcija, realūs našumo pranašumai, praktinė produkcijos vertė ir tipiški šio kelių stočių įrenginio taikymo scenarijai. Tai iliustruoja, kaip tai labai sutrumpina elektrodų keitimo laiką ir užtikrina stabilų mikronų lygio padėties nustatymo tikslumą, kai atliekamos kelių ertmių, automobilių ir medicininių formų EDM operacijos.
Turinys
1. Kokia yra pagrindinė JWGRIP R-Type 9-in-1 pneumatinio EDM griebtuvo dizaino filosofija?
2. Kuo R-Type 9-in-1 pneumatinis EDM griebtuvas pranašesnis už kelis atskirus vieno nulinio taško griebtuvus?
3. Kokius eksploatacinius pranašumus R-Type 9-in-1 pneumatinis EDM griebtuvas suteikia kasdienei gamybai?
4. Prie kokių didelio tikslumo gamybos scenarijų gali puikiai prisitaikyti R-Type 9-in-1 pneumatinis EDM griebtuvas?
5. Dažnai užduodami klausimai apie R-Type 9-in-1 pneumatinį EDM griebtuvą
1. Kokia yra pagrindinė JWGRIP R-Type 9-in-1 pneumatinio EDM griebtuvo dizaino filosofija?
JWGRIP sukurtas specialiai kelių elektrodų EDM apdirbimo skausmo taškams, R-Type 9-in-1 pneumatinis EDM griebtuvas pažeidžia įvairius apribojimus, atsirandančius surenkant kelis išsklaidytus nepriklausomus vieno nulinio taško griebtuvus. Su monolitinės pagrindo plokštės „viskas viename“ struktūra, jame integruotos devynios nepriklausomos pneumatinės suspaudimo stotys, integruotas kolektoriaus oro valdymo blokas, didelio tikslumo padėties nustatymo mechanizmas, grūdintas ir šlifuotas plienas, sukurianti efektyvią kelių elektrodų greitai keičiamo darbo laikymo ekosistemą.
Tradiciniai sprendimai reikalauja po vieną sumontuoti, išlyginti ir kalibruoti kelis palaidus pavienius griebtuvus. Priešingai, po to, kai R-Type 9-in-1 griebtuvas yra sumontuotas ant EDM mašinos stalo, jį reikia kalibruoti tik vieną kartą. Visos devynios suspaudimo stotys turi tą pačią pagrindo plokštės nuorodą, todėl visiškai išvengiama surinkimo kumuliacinių nuokrypių, atsirandančių dėl sujungimo. Visi pagrindiniai pozicionavimo paviršiai yra visiškai atvėsinami, o po to apdorojami didelio tikslumo šlifavimu. Operatoriai gali atlikti išankstinį elektrodų nustatymą išorinėse stotyse mašinos apdorojimo ciklų metu, todėl aparatas nesėdės be darbo laukdamas varginančių armatūros kalibravimo darbų.
2. Kuo R-Type 9-in-1 pneumatinis EDM griebtuvas pranašesnis už kelis atskirus vieno nulinio taško griebtuvus?
Toliau pateiktoje lentelėje palyginami pagrindiniai R-Type 9-in-1 pneumatinio EDM griebtuvo ir įprasto kelių atskirų vieno nulinio taško griebtuvų veikimo parametrai ir realios gamybos pranašumai, siekiant intuityviai parodyti visapusiškus našumo patobulinimus, pasiektus liejimo dirbtuvėse.
| Našumo dimensija | R-Type 9-in-1 pneumatinis EDM griebtuvas | Keli atskiri vieno nulinio taško griebtuvai |
| Pakartotinis padėties nustatymo tikslumas | ≤ ±0,002 mm, vienodai visose devyniose suspaudimo vietose | ±0,003–0,010 mm, kumuliacinė padėties nustatymo klaida dėl kelių griebtuvų sujungimo |
| Vidutinis elektrodo keitimo laikas | Sekundžių lygio užrakinimas / atrakinimas; iš anksto nustatytas neprisijungus, nėra kartojamo matuoklio kalibravimo | 15–30 minučių, kiekvieną griebtuvą reikia atskirai išlyginti ir iš naujo kalibruoti |
| Mašinos neproduktyvios sąrankos santykis | Sutrumpinkite neproduktyvaus nustatymo laiką iki 80 % | Didelis tuščiosios eigos koeficientas, daug laiko sugaištama mašinai sulygiuoti armatūrą |
| EDM stalo erdvės užėmimas | Kompaktiškas monolitinis išplanavimas, taupantis vertingą stalo plotą | Didelė dalis montuojant kelis griebtuvus vienas šalia kito |
| Atsarginių dalių valdymo našta | Vienas integruotas įrenginys, mažiau valdomų atsarginių priedų | Didelis traukimo smeigių ir atsarginių dalių kiekis kiekvienam atskiram griebtuvui |
| Kryžminis darbo eigos nuoseklumas | Vieninga nuoroda į EDM kibirkštis, CNC frezavimą ir CMM patikrą | Tarp skirtingų vieno griebtuvo blokų gali atsirasti atskaitos nuokrypis |
3. Kokius eksploatacinius pranašumus R-Type 9-in-1 pneumatinis EDM griebtuvas suteikia kasdienei gamybai?
Sukurtas pagal kelių stočių integruotą architektūrą, R-Type 9-in-1 pneumatinis EDM griebtuvas išsprendžia daugelį ilgalaikių skausmo taškų EDM formų parduotuvėse.
Vieningas kolektoriaus pneumatinis valdymas:Devynios prispaudimo stotys yra valdomos vienu bendru oro kolektoriaus jungikliu. Operatoriai gali užrakinti ir atleisti kelias elektrodų grupes per kelias sekundes, nereguliuodami kiekvieno griebtuvo atskirai. Tai sumažina priklausomybę nuo vyresnių kvalifikuotų technikų; Net ir mažiau patyrę technikai gali stabiliai atlikti kelių elektrodų suspaudimo užduotis.
Vienkartinis kalibravimas be susikaupusios sujungimo klaidos:Monolitinė pagrindo plokštė garantuoja vienodą atskaitos tašką visose devyniose padėtyse. Po vienkartinio montavimo ir kalibravimo ant EDM stalo nereikia kartoti niveliavimo darbų, todėl visiškai pašalinama paklaida, atsirandanti dėl kelių atskirų griebtuvų surinkimo.
Kompaktiškas išdėstymas optimizuotam stalo vietos panaudojimui:„Viskas viename“ konstrukcija sujungia devynias tvirtinimo pozicijas vienoje pagrindo plokštėje. Skirtingai nuo išsibarsčiusių nepriklausomų griebtuvų, išvengiama suskaidyto stalo užimtumo. Jis palieka daugiau vietos ruošinio išdėstymui ir kabelių tiesimui, apsaugo nuo trukdžių tarp tvirtinimo detalių ir tinka daugeliui standartinių EDM staklių stalų.
Galinga išankstinio nustatymo neprisijungus galimybė, palaikanti apšvietimo išjungimą:Elektrodus galima montuoti ir reguliuoti išorinėse išankstinio nustatymo stotyse. Operatoriai ant mašinos montuoja iš anksto suderintas elektrodų grupes, realizuodami nuolatinį paketinį apdirbimą ir neprižiūrimą apšvietimo išjungimą, kad maksimaliai padidintų įrangos našumą.
Griežtas kokybės kontrolės atsekamumas:Prieš išsiunčiant kiekvieną gatavą griebtuvą visapusiškai patikrinama Zeiss CMM matavimo mašina. Oficialios patikrinimo ataskaitos gali būti pateiktos klientui paprašius, kad būtų galima atsekti kokybės kontrolę.
4. Prie kokių didelio tikslumo gamybos scenarijų gali puikiai prisitaikyti R-Type 9-in-1 pneumatinis EDM griebtuvas?
Kelių ertmių plastikinių formų gamyba: kelių ertmių formų įdėklų apdorojimui, kuriam reikia didelių elektrodų partijų, devynių stočių integruotas išdėstymas gali turėti daug elektrodų grupių, sutrumpinti bendrą pelėsių paruošimo laiką ir užkirsti kelią kumuliaciniam padėties nukrypimui.
Automobilių tiksliųjų formų gamyba: tinka lempų korpusams, vidaus formoms su dideliais elektrodų kiekiais. Greitas elektrodų keitimas padeda formų dirbtuvėms susidoroti su įtemptais projekto pristatymo grafikais.
Tikslus medicininių formų apdorojimas: medicininių formų mikroertmėms jis palaiko stabilų ±0,002 mm pakartotinio padėties nustatymo tikslumą ir sumažina laužo riziką, kurią sukelia padėties nukrypimas atliekant kelių elektrodų EDM operacijas.
5. Dažnai užduodami klausimai apie R-Type 9-in-1 pneumatinį EDM griebtuvą
1 klausimas: ar man reikia modifikuoti savo EDM mašiną, kad galėčiau sumontuoti R-Type 9-in-1 pneumatinį EDM griebtuvą?
A1: jokių pakeitimų nereikia. JWGRIP siūlo standartines tvirtinimo pagrindo plokštes, suderinamas su pagrindiniais EDM modeliais. Jis gali būti pritvirtintas prie originalaus mašinos stalo standartiniais varžtais. Nereikia jokio suvirinimo, pjovimo ar individualaus apdirbimo vietoje. Įprastas montavimas gali būti baigtas per vieną valandą.
2 klausimas: koks oro slėgis reikalingas R tipo 9-in-1 pneumatiniam EDM griebtuvui? Ar man reikia papildomų pneumatinių priedų?
A2: Šio griebtuvo rekomenduojamas darbinis oro slėgis yra 6 barai. Suslėgto oro tiekimas turi būti sausas ir švarus. Drėgmei ir nešvarumams filtruoti rekomenduojama naudoti alyvos ir vandens separatorių. Komplekte yra standartinės pneumatinės jungtys, todėl normaliomis sąlygomis nereikia jokių sudėtingų papildomų pneumatinių dalių. Jei jūsų dirbtuvėse oro slėgis nestabilus, rekomenduojama įrengti slėgio reguliavimo vožtuvą, kad visose stotyse būtų užtikrinta vienoda suspaudimo jėga.
3 klausimas: Ar R-Type 9-in-1 pneumatinis EDM griebtuvas surūdys ir praras padėties nustatymo tikslumą ilgai veikiant EDM dielektriniu skysčiu?
A3: griebtuvo rakto nustatymo korpusas pagamintas iš grūdinto antikorozinio legiruoto plieno, o raktų padėties paviršiai yra specialiai apdorojami grūdinimu, kad būtų vidutinio atsparumo EDM dielektriniam skysčiui. Tačiau griebtuvas nėra visiškai atsparus panardinimui. Apdirbimo metu venkite nuolatinio intensyvaus pneumatinių komponentų plovimo dielektriniu skysčiu. Kruopščiai pašalinkite EDM dumblą ir likusį dielektrinį skystį ir po kiekvieno darbo išdžiovinkite įrenginį, kad išlaikytumėte ilgalaikį padėties nustatymą.
4 klausimas: ar galite pateikti nestandartinį pritaikymą pagal mano specialius EDM gamybos reikalavimus?
A4: Taip. Mūsų inžinierių komanda palaiko individualų modifikavimą, atsižvelgiant į specialų montavimo angų išdėstymą arba specialias taikymo sąlygas. Individualūs pasiūlymai ir veikimo bandymų ataskaitos bus pristatytos prieš išsiunčiant.
5 klausimas: kokių kasdieninių priežiūros darbų reikia atlikti norint išlaikyti ilgalaikį tikslumą?
A5: laikykite sandarinimo paviršius švarius, pašalinkite EDM anglies šiukšles ir metalo drožles. Palaikykite nurodytą stabilų darbinį oro slėgį. Periodiškai tikrinkite smeigių suspaudimo būklę. Paprastas įprastas valymas gali išsaugoti jo tikslumą.
Išvada
JWGRIP R-Type 9-in-1 pneumatinis EDM griebtuvas turi monolitinę kelių stočių struktūrą, vieningą pneumatinį valdymą ir stabilų mikronų lygio padėties nustatymą, kad išspręstų šiuos praktinius skausmo taškus gamybos pramonėje. Tai efektyviai pagerina suspaudimo efektyvumą, stalo erdvės panaudojimą ir kryžminio proceso kartojimo padėties nustatymo tikslumą formuojant.
Jei norite sumažinti neproduktyvias sąrankos valandas arba pagerinti kelių elektrodų apdirbimo stabilumą, pasidalykite savo mašinos specifikacijomis ir įprastiniais gamybos reikalavimais ir susisiekite su mumismūsų programų inžinierių komanda. Mes pasiūlysime jums tikslinę techninę pagalbą ir sprendimų rekomendacijas.
Susijusios naujienos
- Kodėl verta rinktis suderinamą EROWA Uniholder 72 ER-035211, skirtą didelio tikslumo darbui
- Kodėl 5 ašių darbo parduotuvės teikia pirmenybę kompaktiškoms didelio tikslumo savaiminio centravimo nulinio taško spaustukams su kietais žandikauliais
- Kaip 0–100 mm besisukančios vielos EDM spaustukai gali pagerinti tikslumą ir apdirbimo efektyvumą
- Ar TP UnoSet Vee spaustukai, skirti vieliniam EDM, yra geriausias darbo laikymo pataisymas serijinei cilindrinių velenų dalių gamybai
- Kodėl „UnoSet“ adapteris su RSM 50 padėklu yra keitiklis šiuolaikinei vielos EDM tiksliajai gamybai 2026 m.
- Kaip vielinis EDM griebtuvas, skirtas tiksliam darbui, gali pagerinti tikslumą ir sutrumpinti nustatymo laiką
Palikite man žinutę
Nauji produktai



Naujienų rekomendacijos