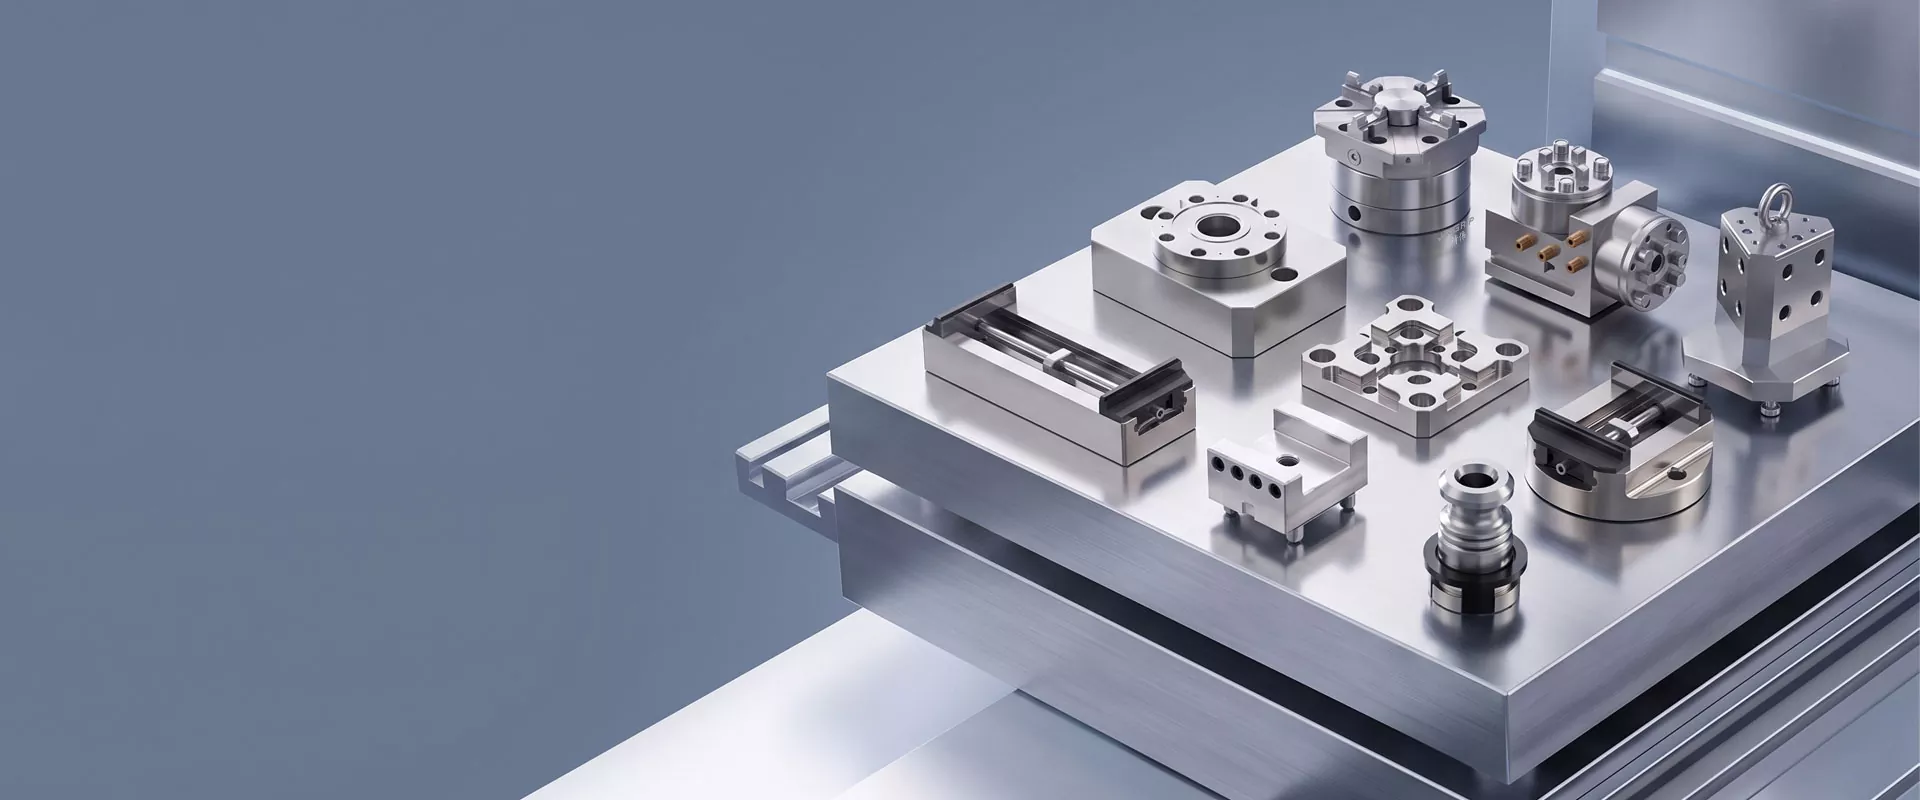
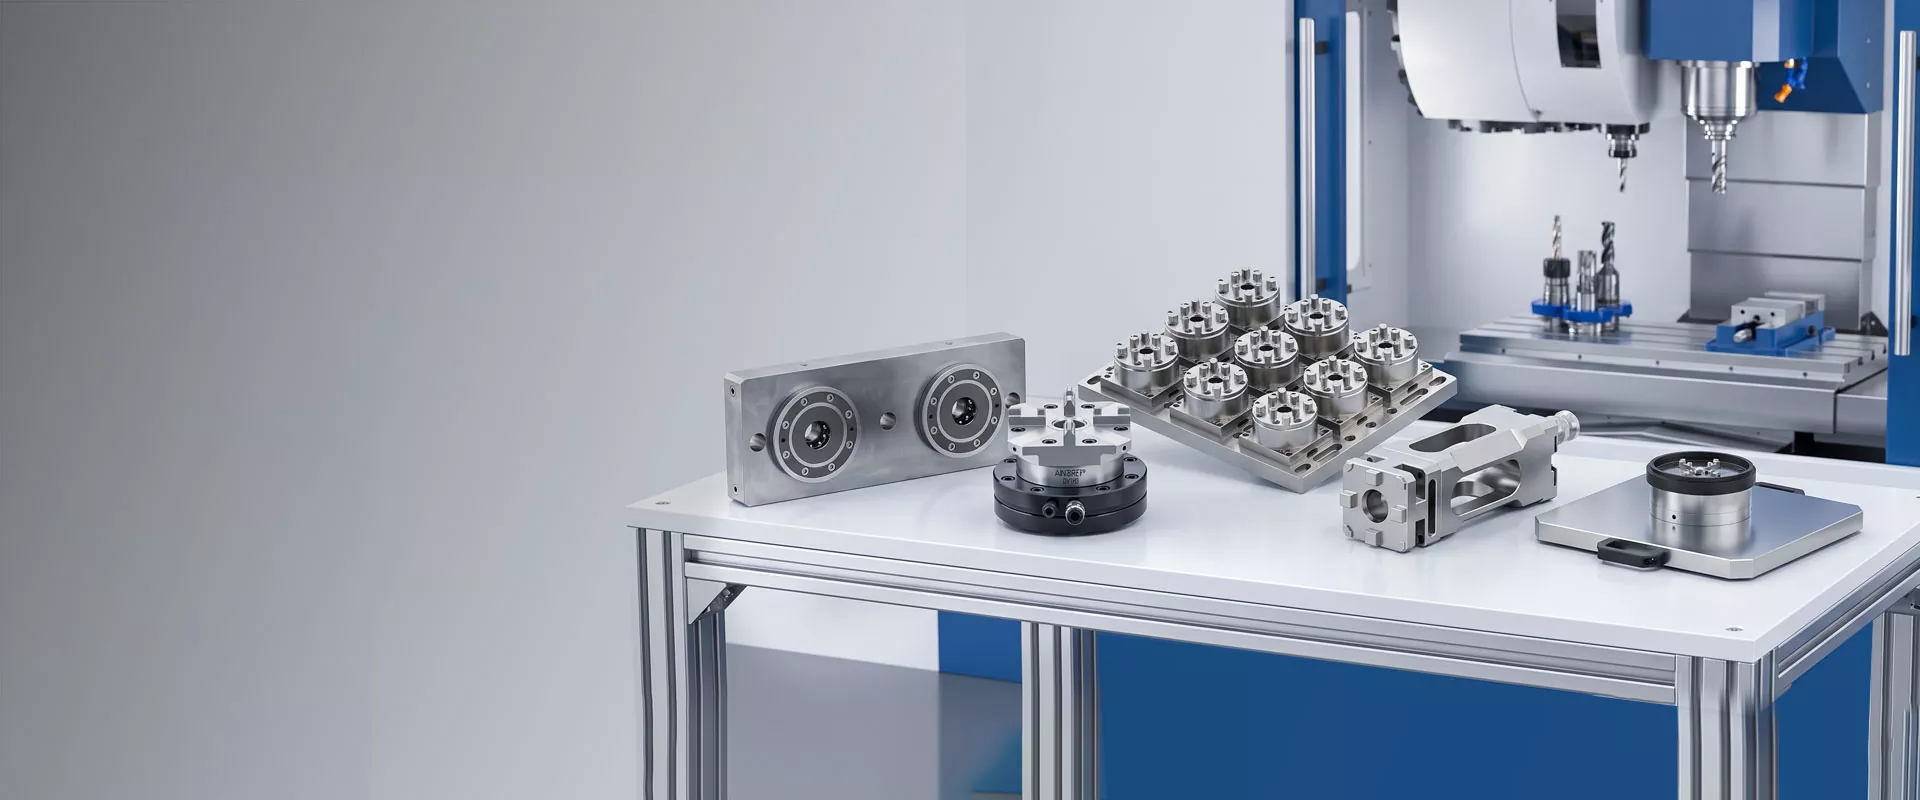
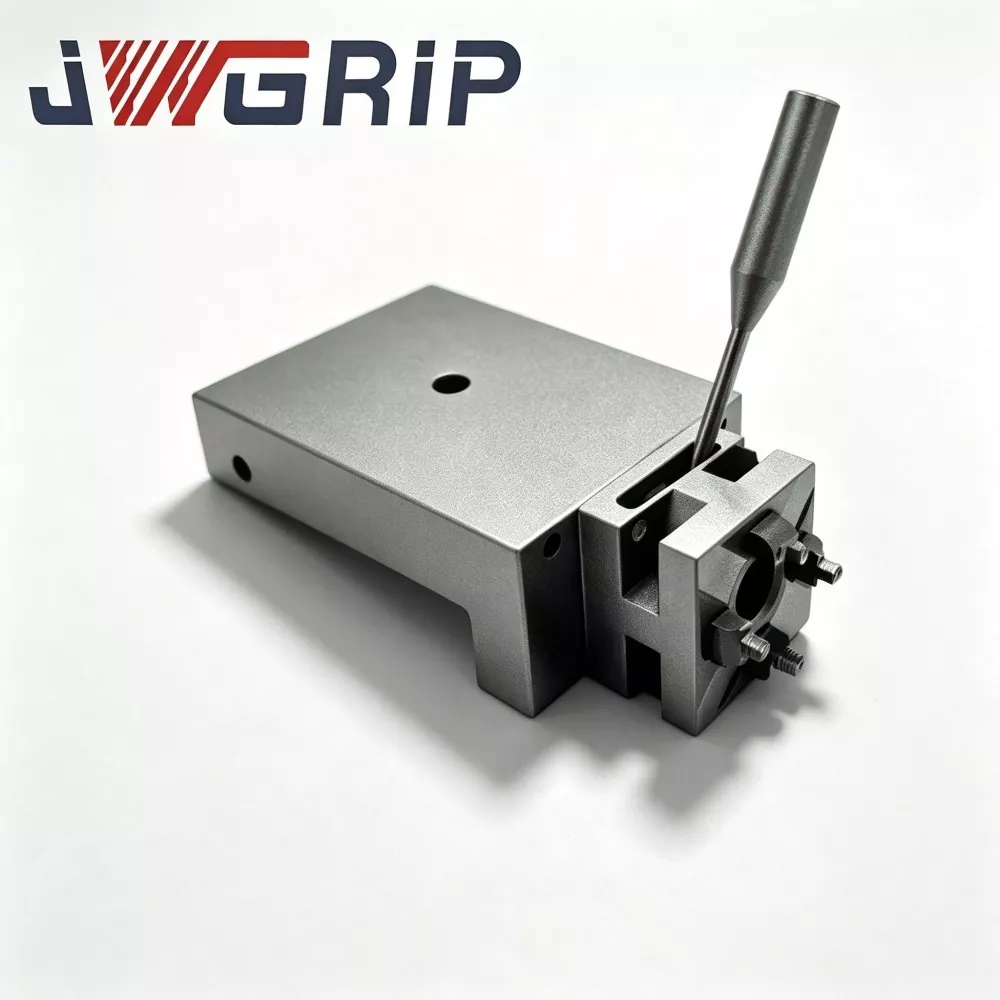
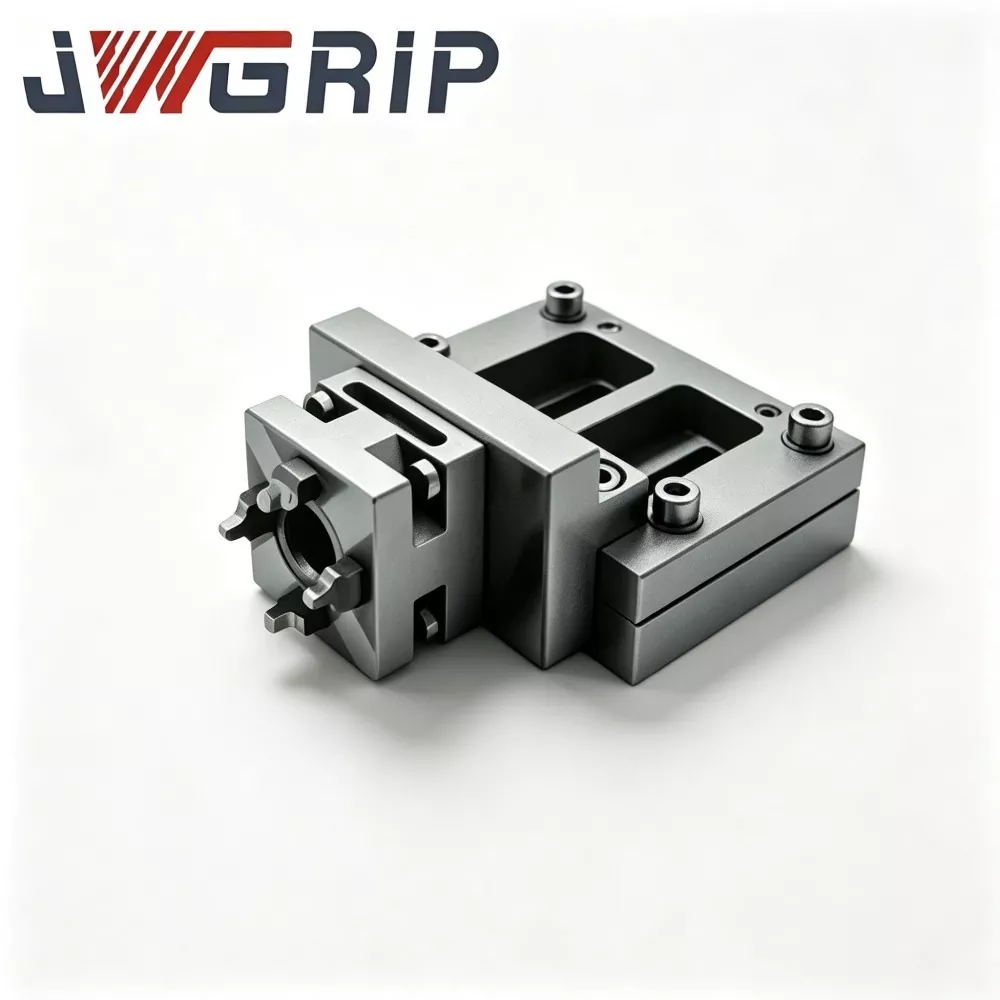
Kaip patyręs vielinių EDM darbinių tvirtinimo detalių kūrėjas ir gamintojas,JWGRIPpristato nepriklausomą techninę plėtrą, skirtą prisitaikantiems vielos pjovimo tvirtinimo įtaisams, reguliuojamiems padėties laikikliams ir anti-iškraipymo atraminiams mazgams, skirtiems panardinamiems tikslaus pjovimo procesams. JWGRIP aparatūros serija taip pat apimaR tipo EDM darbo laikymo sistemair CNC savaiminio centravimo spaustukai, sprendžiantys įvairius armatūros suderinimo iššūkius, susijusius su kryžminio procesų tikslumo gamyba.
Daugelis tikslių dirbtuvių neįvertina, kiek gatavų dalių gedimų sukelia netinkama tvirtinimo įranga, skirta panardintų laidų pjovimo operacijoms. Skirtingai nuo įprasto CNC frezavimo, vielos EDM veikia nuolat dejonizuotu dielektriniu vandeniu. Prastai parinktos tvirtinimo medžiagos sukels rūdijimą, nuosėdų kaupimąsi ir suspaudimo jėgos mažėjimą per ilgus pjovimo ciklus. Plonasieniai, trapūs arba netaisyklingo kontūro ruošiniai lengvai pažeidžiami mikrodeformacijomis dėl netolygios suspaudimo jėgos arba stiprios vandens srovės poveikio.
Ar kada nors pagalvojote, kiek kvalifikuotų dalių išmetama vien dėl nestabilių laikymo sąlygų, o ne dėl staklių parametrų klaidų? Operatoriai praleidžia daug darbo valandų, taisydami etaloninius rodmenis, kai iš naujo sumontavo ruošinius, o tai sumažina faktinę efektyvią pjovimo trukmę. Būtent todėl specialiai sukurti Wire EDM Workholding Fixtures tampa nepakeičiama technine įranga atliekant aukštos kokybės masinės gamybos ir prototipų užduotis.
Tipiškos paslėptos su šviestuvu susijusios problemos
Įprastoms bendros paskirties spaustukams trūksta antikorozinės medžiagos. Ilgą laiką panardinus į dielektrinį skystį, nustatant paviršių atsiranda duobių ir pleiskanų, todėl tolesnių partijų padėties nustatymas yra nematomas.
Per didelis vietinis suspaudimo įtempis išspaudžia plonasienius ruošinius. Netgi nedidelė elastinga deformacija atšoks po dalies atlaisvinimo, sukeldama didelio tikslumo komponentų matmenų ir plokštumo paklaidas.
Neturėdami vieningų atskaitos sąsajų, operatoriai turi iš naujo atlikti viso indikatoriaus kalibravimą kiekvieną kartą, kai ruošiniai išmontuojami ir sumontuojami. Pakartotinis rankinis centravimas sukuria kaupiamąjį žmogaus sukeltą nuokrypį.
Kai detales reikia nuosekliai apdoroti frezavimo, EDM ir vielos pjovimo stotyse, įprastos strėlės negali išlaikyti nuoseklaus atskaitos taško perdavimo tarp skirtingų staklių platformų. Papildomas derinimo darbas sumažina bendrą dirbtuvių pralaidumą.
Pagrindinis pranašumas
Vieliniai EDM darbo laikikliai yra nemagnetinės, antikorozinės nerūdijančio plieno pagrindo medžiaga. Pagrindiniai vietos nustatymo paviršiai yra itin smulkiai šlifuojami, atsparūs dielektrinei vandens erozijai ir šiukšlių sukibimui ilgą ciklą apdorojant po vandeniu. Išleidimo angos konstrukcija sumažina likutinio skysčio susilaikymą ir supaprastina kasdienį armatūros valymą.
Daugiataškė paskirstyta suspaudimo konstrukcija padeda tolygiai paskirstyti kontaktinį slėgį. Taip išvengiama vietinės įtempių koncentracijos, todėl ploni ir lengvai deformuojami ruošiniai gali būti tvirtai pritvirtinti be akivaizdžių suspaudimo iškraipymų.
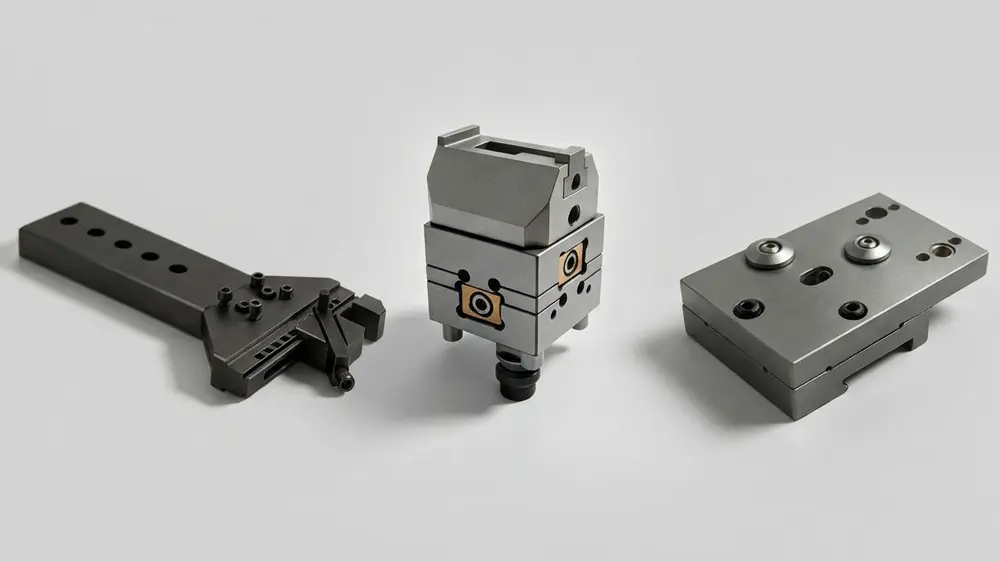
Modulinis derinio išdėstymas palaiko lankstų surinkimą. Naudotojai gali maišyti spaustukus, adapterių sėdynes, V tipo suspaudimo laikiklius ir sijų padėklų rinkinius pagal ruošinio kontūrą, todėl kiekvienai naujai daliai nereikia visiškai naujų pritaikytų strypų.
Pasirinkti armatūros variantai rezervuoja suderinamas atskaitos taško sąsajas, leidžiančias dalytis atskaitos taškais su R-Type EDM darbo laikymo sistema. Ruošiniai gali cirkuliuoti tarp grimzlės EDM ir vielos pjovimo įrangos, išsaugodami pradinę vietos nuorodą be visiško pakartotinio zondavimo.
Pagrindinių komponentų moduliai
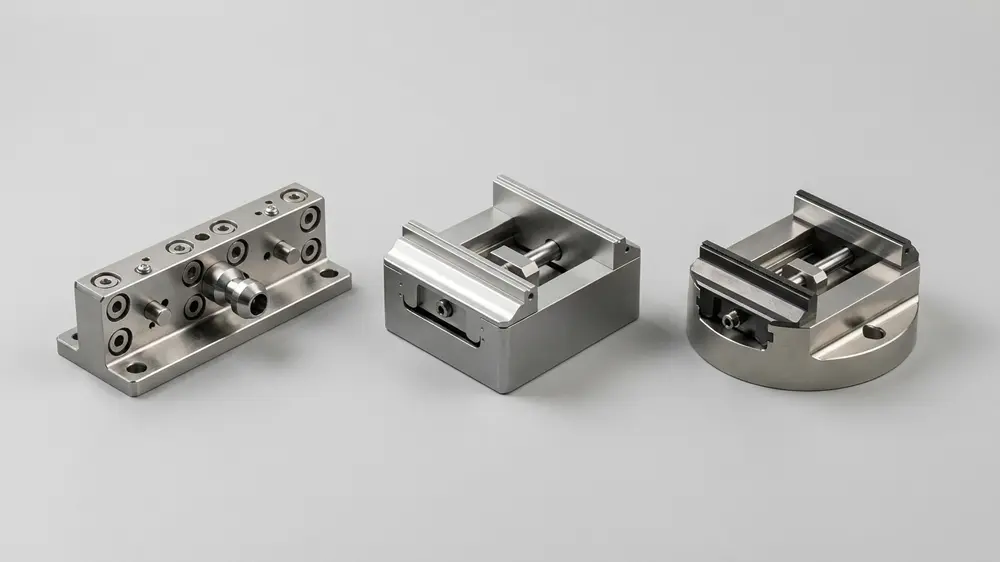
JWGRIP vielos pjovimo armatūros portfelyje yra trys tarpusavyje sujungti antrinio lygio moduliai, apimantys tiesioginį suspaudimą, sukamųjų spaustukų laikymą ir pagalbinius atramos reikalavimus:
1. Vieliniai EDM griebtuvai
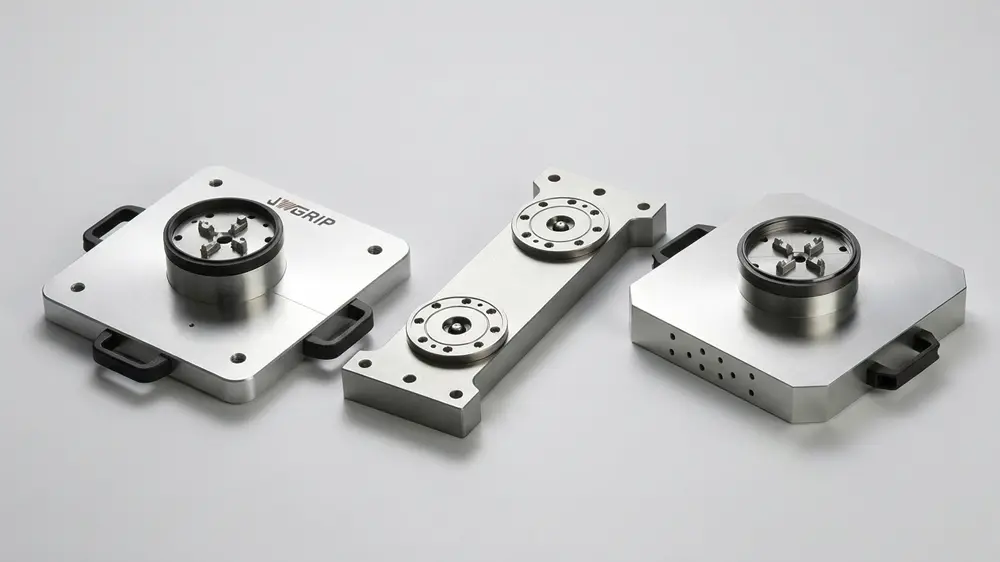
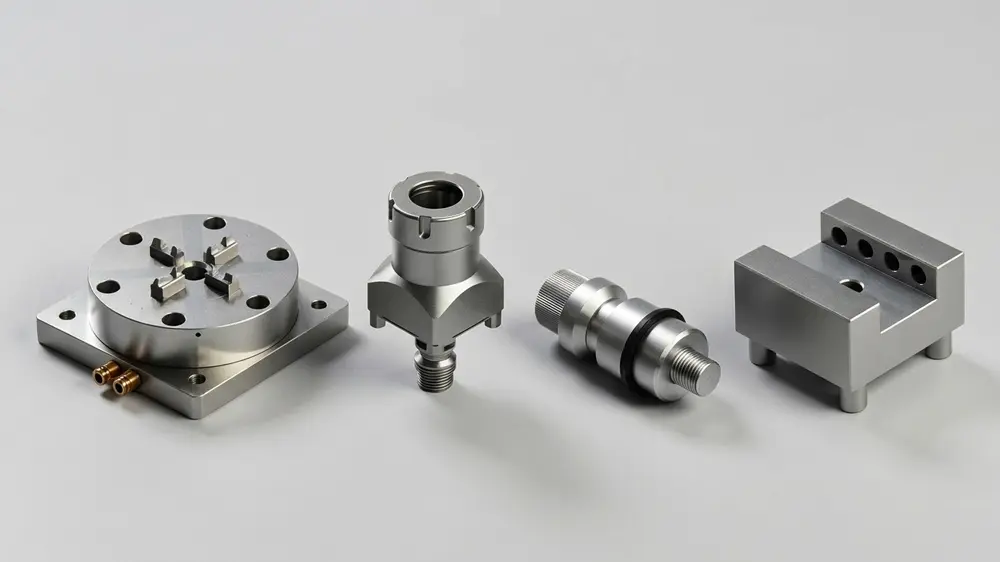
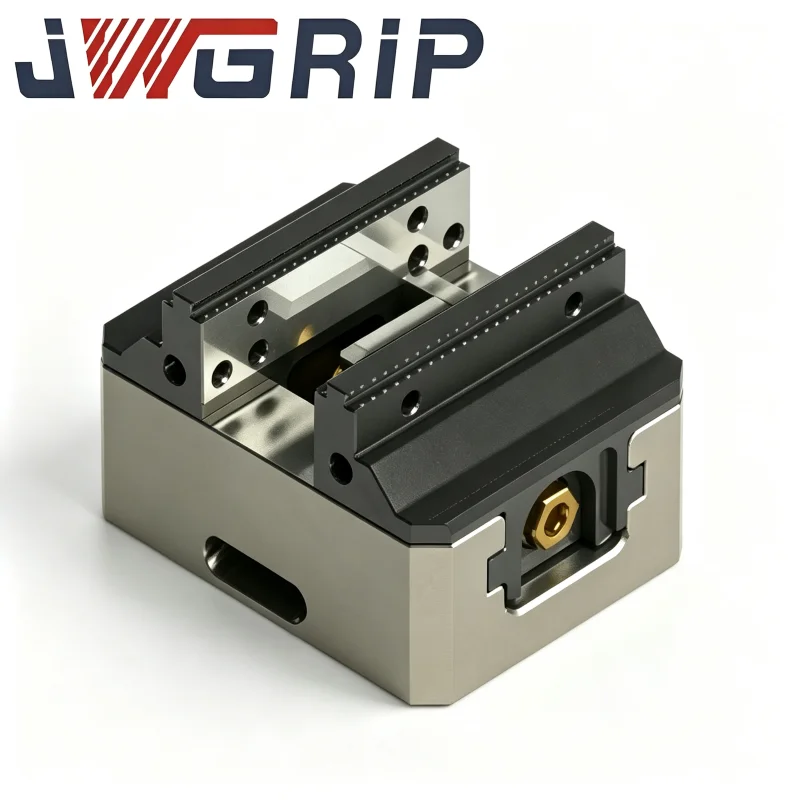
Reprezentaciniai elementai: vielinis EDM griebtuvas, skirtas preciziniam darbo laikymui, pneumatinis griebtuvas vieliniam EDM laikymui, Unoset adapteris su RSM 50 padėklų rinkiniu, skirtas vieliniam EDM, vielinis EDM griebtuvas tiksliam darbui.
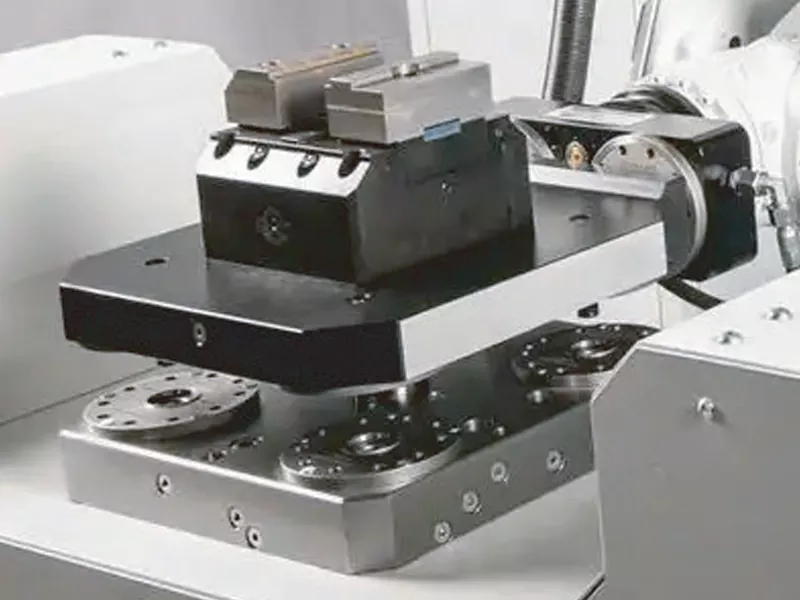
Šie griebtuvai veikia kaip pagrindiniai tiesioginio suspaudimo blokai, sumontuoti ant vielos pjaustymo mašinos darbo stalo. Rankiniai modeliai tinka mažų partijų bandomajai gamybai; pneumatiniu būdu varomos versijos užtikrina nuolatinį automatinį suspaudimą, kai atliekamos kartotinės partijos. Įvairiomis kryptimis reguliuojamos konstrukcijos kompensuoja sudėtingos geometrijos ruošinių įrengimo poslinkį.
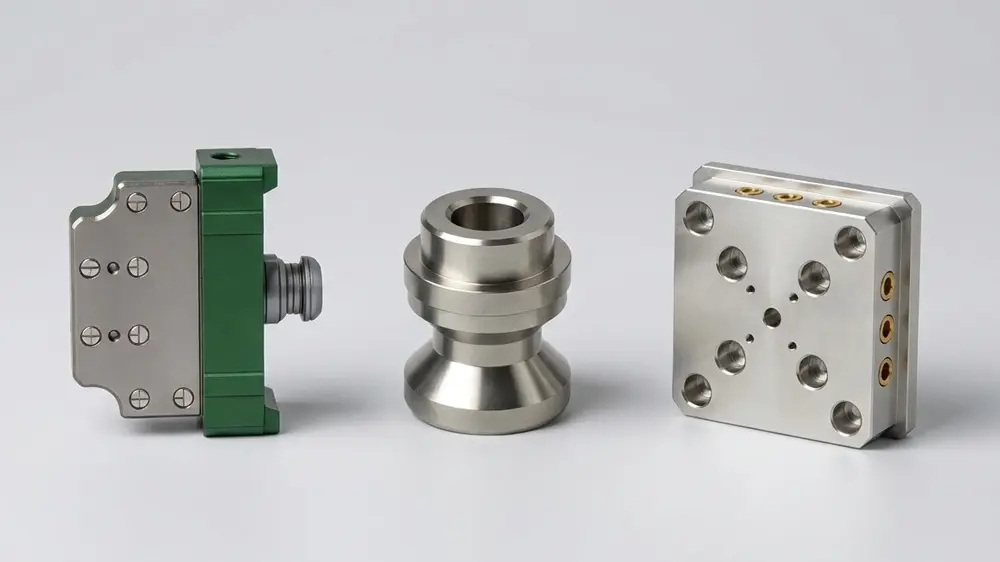
2. Vielos EDM spaustukai
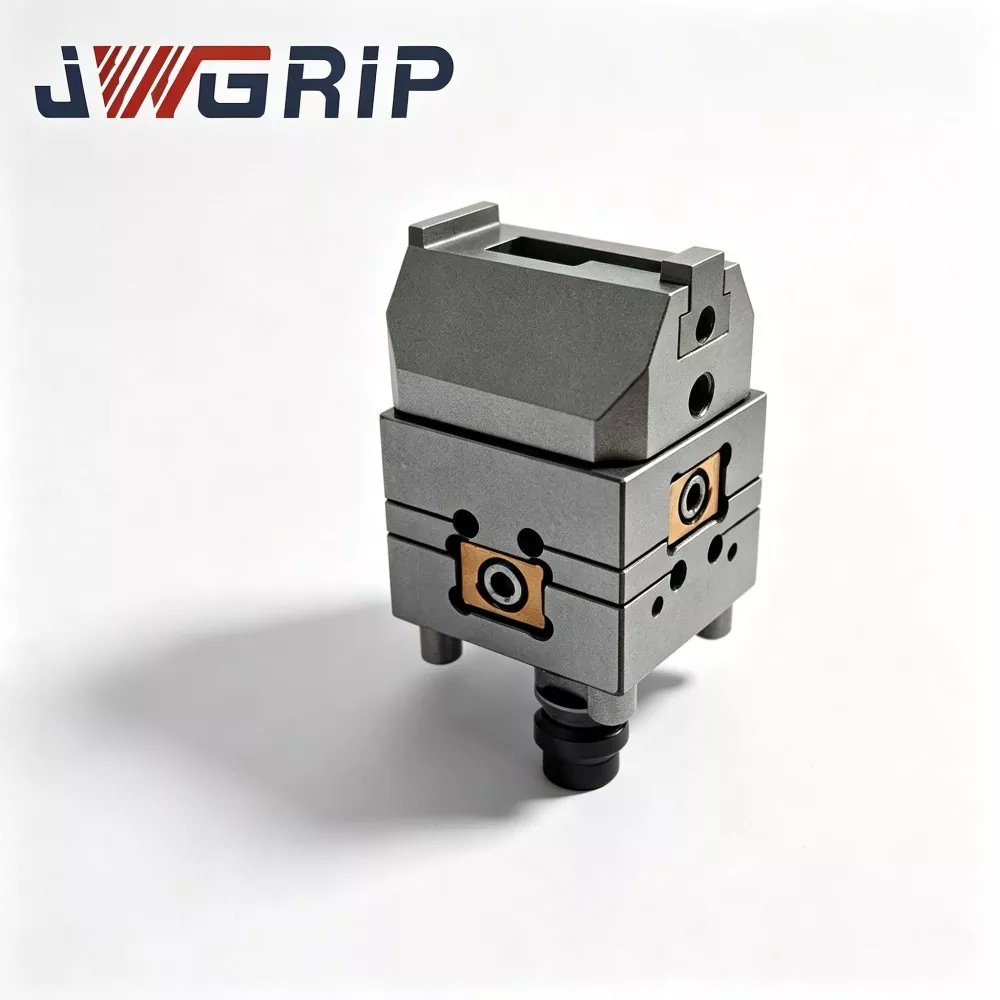
Reprezentatyvūs elementai: TP Unoset Vee spaustukai, skirti vielos EDM, 0-100 mm besisukantys EDM spaustukai, R tipo vielos EDM super spaustukai 0-77 mm, Unisis kvadratinių padėklų rinkinys, skirtas vielos EDM laikymui.
Sukamieji spaustukų korpusai leidžia reguliuoti kampą be pakartotinio prispaudimo. V formos griovelių vidiniai profiliai tinka cilindriniams ir apvaliems strypams. Kvadratinių padėklų rinkiniai praplečia montavimo erdvę vidutinio ir didelio kelių komponentų kombinuoto prispaudimo užduotims atlikti.
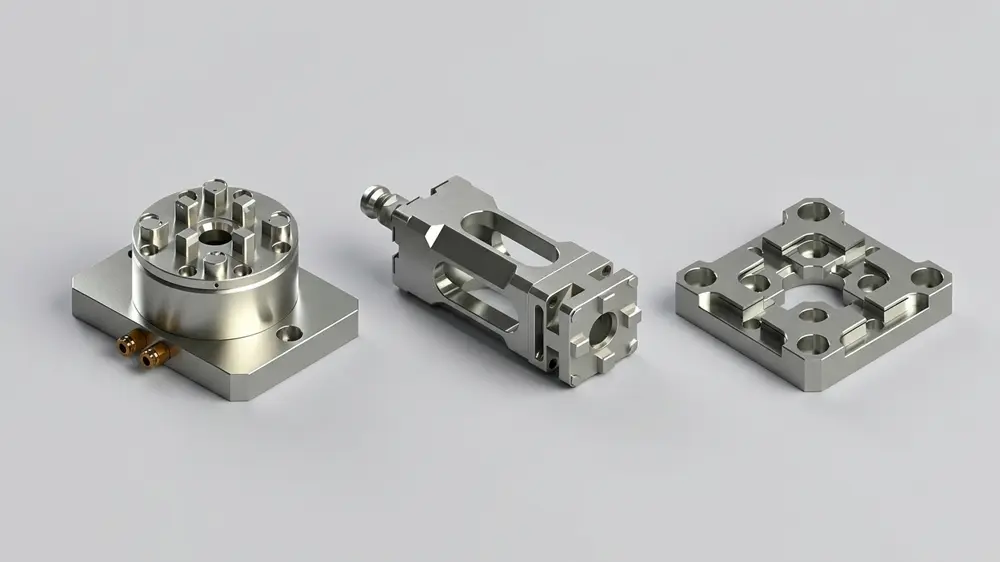
3. Vielos EDM tvirtinimo priedai
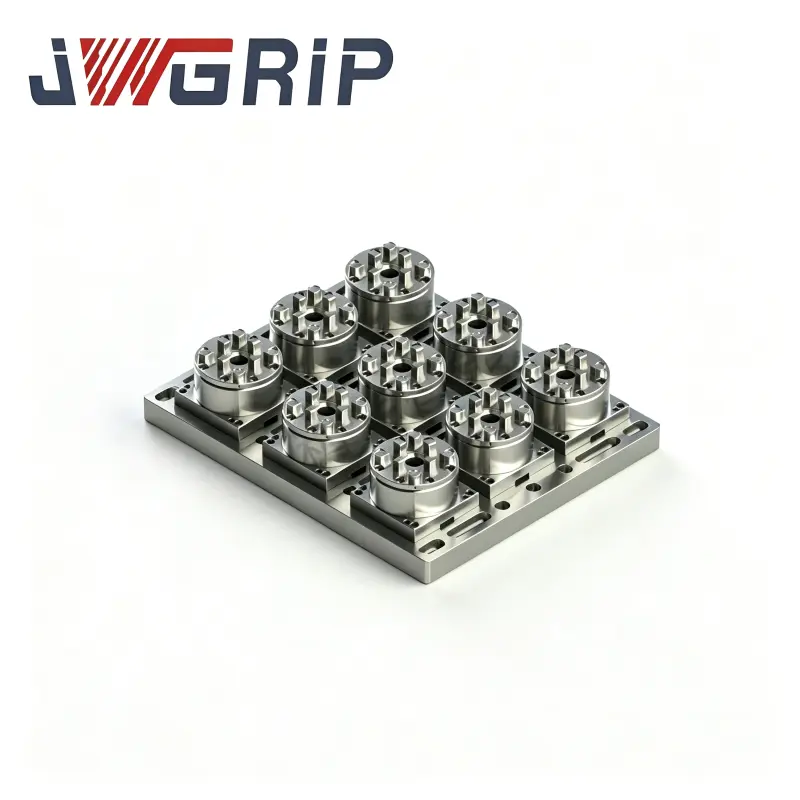
Reprezentatyvūs elementai: WEDM adapteris, skirtas vieliniam EDM laikymui, vielinio EDM apvalaus spaustuko laikiklis, sijos padėklų rinkinys, skirtas vieliniam EDM laikymui, WEDM atskaitos elementas tiksliam darbui.
Ši priedų grupė teikia pagalbines padėties nustatymo, perėjimo jungties ir etalonų nustatymo funkcijas. Sijos tipo padėklų rinkiniai siūlo didelę atraminę erdvę itin ilgoms plonoms dalims; pamatiniai elementai pateikia kartojamą etalono kilmę, skirtą dažniems dalinių keitimosi scenarijams.
Kaip ekranuoti tinkamus vielos nupjautų armatūros derinius, atitinkančius faktines dirbtuvės sąlygas?
1. Ar turėtumėte pasirinkti rankinius ar pneumatinius EDM griebtuvus?
Rankiniai griebtuvai yra ekonomiški žemo dažnio partijos keitimui. Jei vykdote didelės apimties pakartotinių dalių užsakymus ir siekiate stabilios suspaudimo galios, pneumatiniai griebtuvai nusipelno prioriteto.
2.Kokia tvirtinimo konstrukcija tinka plonasienėms trapioms sudedamosioms dalims?
Pirmenybę teikite daugiataškiams paskirstyto kontakto spaustukams, o ne siaurų kraštų taškiniams spaustukams, kad sumažintumėte ruošinio suspaudimo deformaciją.
3.Ar pjovimo procedūrų metu reikia reguliuoti kampą?
Sukamosios vielos EDM spaustukai atleidžia jus nuo nuolatinio atpalaidavimo ir pakartotinio užrakinimo visos komplektacijos, kad būtų galima pakeisti kampą.
4. Ar planuojate kryžminės įrangos dalių perkėlimą tarp frezavimo, griovimo EDM ir vielos pjovimo?
Geriau pasirinkti šviestuvus su vieningomis atskaitos sąsajomis. Šiuo metu taip pat galite kreiptis į mūsų CNC savicentravimo spaustukus, kad galėtumėte planuoti kryžminio įrenginio tvirtinimo ir sujungimo planus.
Proceso pranašumai
Kritiniai kontaktiniai ir vietos nustatymo komponentai naudoja specialią antikorozinę nemagnetinę nerūdijančio plieno žaliavą. Po tikslaus šlifavimo ir paviršiaus pasyvavimo, armatūra išlaiko stabilų veikimą ilgą laiką panardinant į dielektrinį vandenį.
Prieš išvežant iš gamyklos kiekvienas baigtas komplektas patikrinamas lygumas, patikrinama suspaudimo jėga ir pakartotinai patikrinamas montavimo tikslumas. Modulinių priedų pakeičiamumas yra visiškai patvirtintas.
Teikiame individualiai pritaikytą modifikavimo paslaugą: keičiame užveržimo tarpą, pridedame specialias drenažo angas, statome nestandartinius perėjimo laikiklius pagal kliento pavyzdžius ar techninius brėžinius.
Mūsų techninė komanda sukaupė didelę praktinę patirtį bendradarbiaudama su liejimo laboratorijomis, medicininių detalių gamintojais ir tiksliųjų įrankių gamybos įmonėmis. Mes ne tik tiekiame jau parduodamas katalogo prekes; mes analizuojame jūsų realaus pasaulio pjovimo apribojimus ir siūlome suderintus armatūros konfigūracijos pasiūlymus.
Tipiški praktinio pritaikymo scenarijai
Tikslus formos įdėklų ir štampavimo komponentų pjovimas vielos būdu dielektrinio vandens aplinkoje.
Plonasienių, trapių, cilindrinių ir netaisyklingų formų didelio tikslumo komponentų gamyba.
Kelių kampų kontūrų pjovimo užduotys, kurių metu reikia reguliuoti sukimosi kampą neišmontuojant ruošinio.
Kryžminės gamybos darbo eiga, kai ruošiniai cirkuliuoja tarp frezavimo, EDM ir vielos pjovimo staklių.
Mažų partijų prototipų laboratorijos ir didelio mišinio mažo tūrio tiksliųjų dalių gamybos cechai.