Lietuvos
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






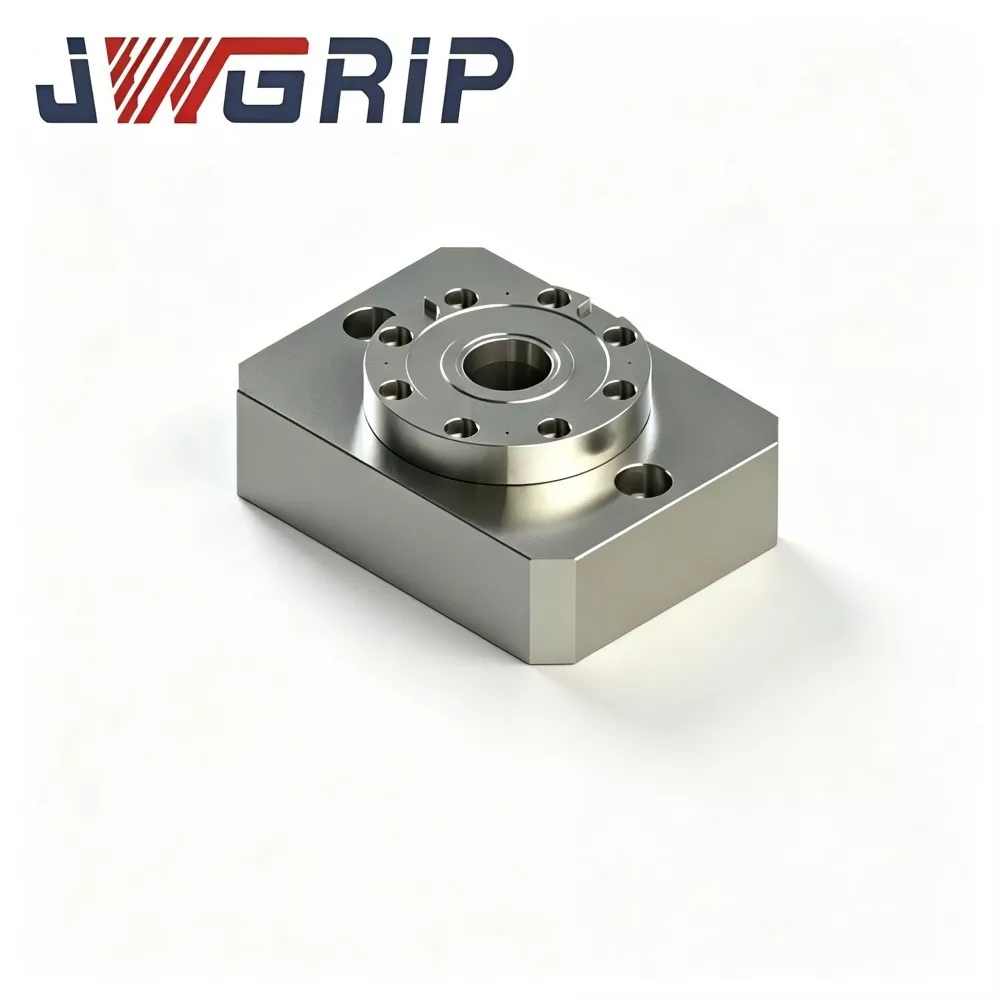
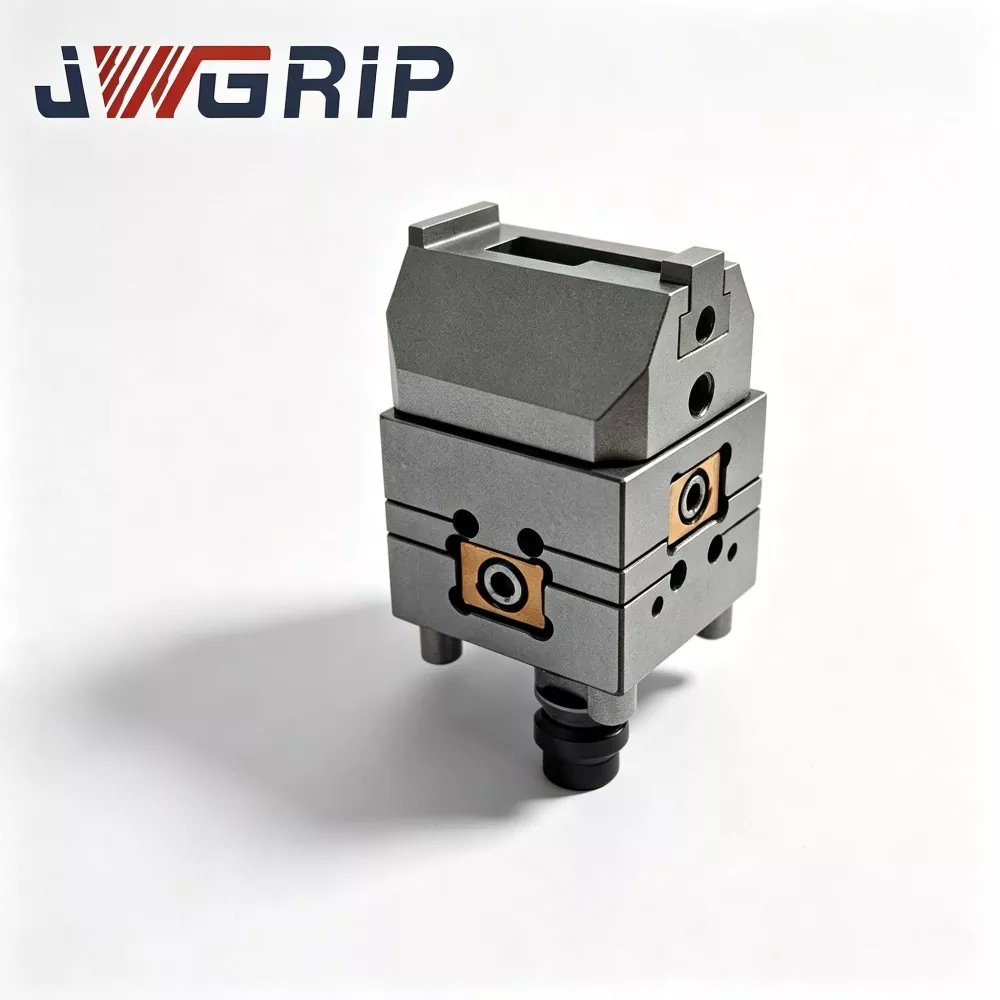
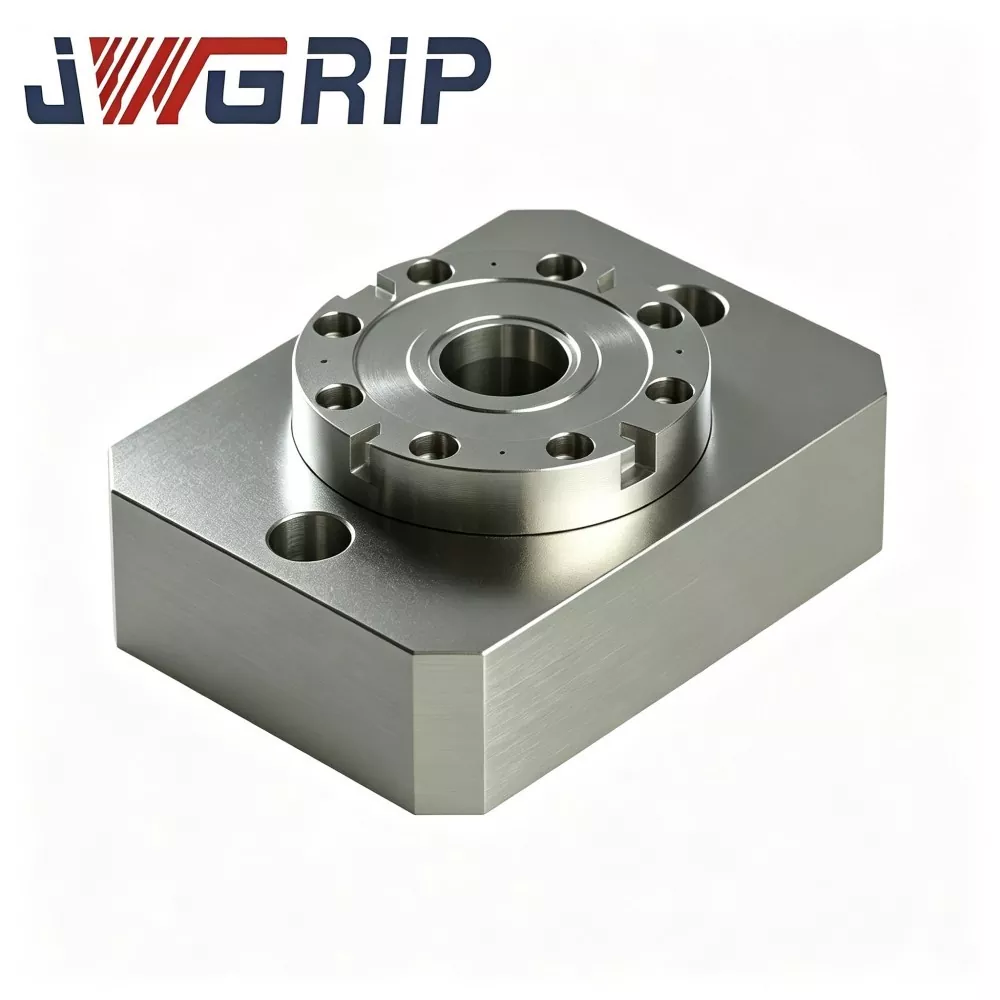
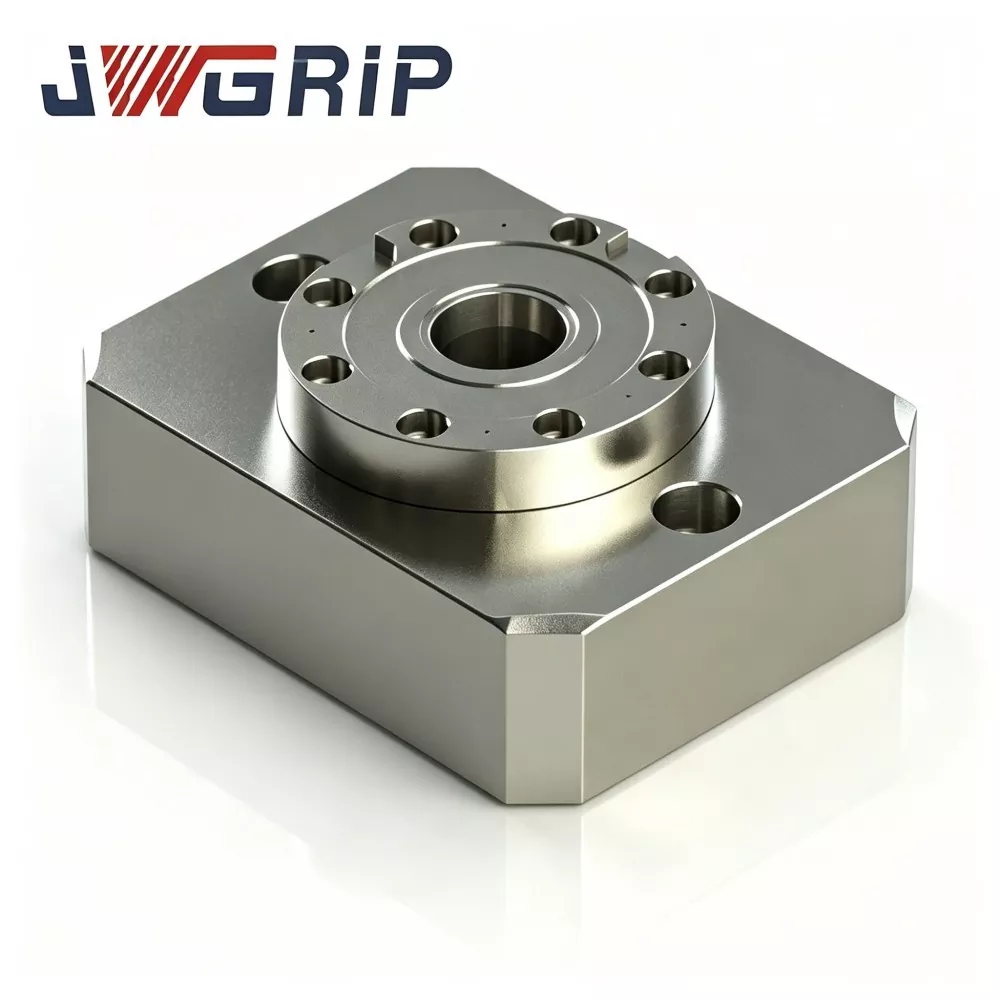
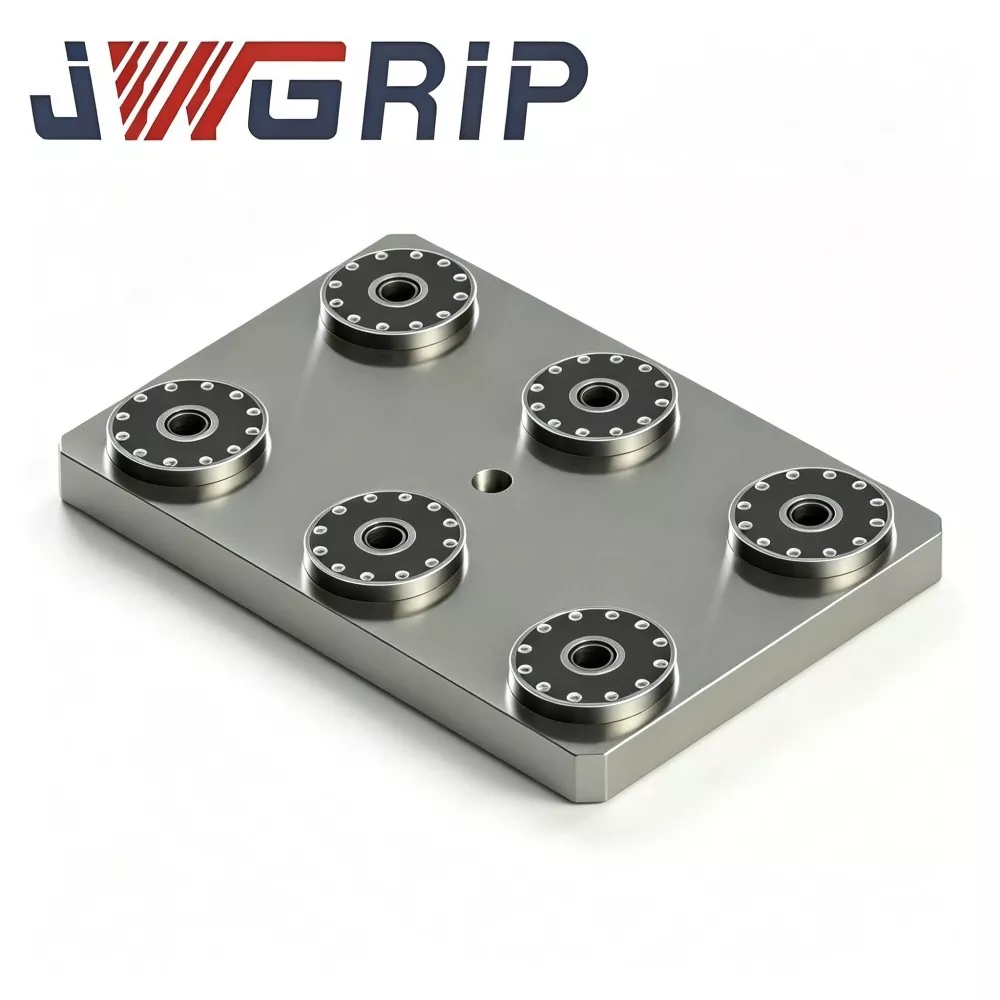
Vieno centro nulinio taško padėties nustatymo griebtuvas
JWGRIP yra profesionalaus vieno centro nulinio taško padėties nustatymo griebtuvo gamintojas ir tiekėjas Kinijoje. Kaip pagrindinis modulinis standartinės „Zero Point Clamping Chuck“ serijos įrenginys, šis gaminys yra atskiras vieno taško nulinio taško fiksavimo ir padėties nustatymo įrenginys, specialiai sukurtas lanksčioms CNC greito keitimo sistemoms. Jis naudoja nepriklausomą modulinės konstrukcijos dizainą, kuris yra pagrindinis surinkimo blokas pritaikytam armatūros išdėstymui, ir veiksmingai išsprendžia tradicinių integruotų kelių stočių nulinio taško padėklų išdėstymo apribojimus.
Vieno centro nulinio taško padėties nustatymo griebtuvas pasižymi dideliu padėties nustatymo tikslumu, tvirtu struktūriniu suderinamumu ir lanksčiu išdėstymo masteliu. Skirtingai nuo fiksuoto dydžio integruotų kelių stočių padėklų, šis vieno taško modulinis griebtuvas leidžia laisvai derinti kelis įrenginius pagal faktines ruošinio specifikacijas ir tvirtinimo pagrindo dydžius. Naudotojai gali išdėstyti vieną ar kelis griebtuvus savavališkais masyvo išdėstymais su pritaikomais centro atstumais, visiškai prisitaikydami prie vienetinio mėginių ėmimo apdorojimo, sporadinės gamybos mažų partijų ir pelėsių priežiūros apdirbimo scenarijų.
Jis palaiko rankinį greitą armatūros keitimą, kad pagerintų dirbtuvių sąrankos efektyvumą, taip pat gali būti naudojamas kaip pagrindinis modulinis komponentas automatizuotoms masyvo tvirtinimo sistemoms. Universaliai pritaikytas vertikaliems apdirbimo centrams, horizontaliems apdirbimo centrams ir 5 ašių CNC staklėms, jis suteikia labai lanksčius, pritaikomus ir ekonomiškus nulinio taško greito keitimo sprendimus, skirtus šiuolaikinei didelio mišinio ir mažos apimties gamybai.
Pagrindiniai komponentai
Kiekvienas JWGRIP vieno centro nulinio taško padėties nustatymo griebtuvas yra savarankiškas nustatymo-fiksavimo mechanizmas ir nepriklauso nuo išorinės pagrindo padėklo plokštės. Kiekviename vienete yra:
Chuck pagrindinis korpusas
Nulinio taško padėties nustatymo įvorės mazgas
Įmontuotas pneumatinis fiksavimo stūmoklis
Oro įleidimo angos
Užrakinimo būsenos signalo ir išvesties sąsaja
Montavimo flanšo skylės
Diegimo metodai
1 režimas: savarankiškas vieno taško veikimas
1. Primontuokite vieną centrinį griebtuvą ant staklių darbo stalo.
2. Uždėkite tvirtinimo pagrindą su vienu nulinio taško smeigtuku ant griebtuvo ir suaktyvinkite fiksavimą.
3. Idealiai tinka vienetiniams ruošiniams, formų įdėklų mėginių ėmimui ir formų taisymo darbams.
2 režimas: kelių griebtuvų masyvo derinys
1. Pritvirtinkite du, keturis ar daugiau vieno centro griebtuvų prie T formos išpjovos darbo stalų. Nustatykite pasirinktinį atstumą nuo centro pagal armatūros pagrindo pėdsaką.
2. Pritvirtinkite atitinkamą nulinio taško traukiamųjų smeigių kiekį ant tvirtinimo elementų pagrindų, kad būtų galima nustatyti kelių taškų vietą ir užveržti.
Pagrindinis skirtumas, palyginti su iš anksto pagamintais dviejų centrų / keturių centrų padėklais: atstumą tarp griebtuvų klientai konfigūruoja vietoje, o ne gamykloje, o tai tinka netaisyklingoms, nestandartinėms tvirtinimo detalėms.
Pilna darbo eiga
1. Pritvirtinkite griebtuvo flanšo varžtus ant staklių darbo stalo.
2. Uždėkite tvirtinimo pagrindą su nulinio taško smeigėmis ant griebtuvo nustatymo paviršiaus.
3. Tiekti 0,5–0,7 MPa suslėgtą orą. Vidinis stūmoklinės pavaros įvorės mechanizmas, skirtas fiksavimui atlikti.
4. Užbaigus užrakinimą, išvedamas NPN padėties patvirtinimo signalas ir CNC staklės pradeda pjovimo ciklus.
5. Pabaigus apdirbimą, išleiskite oro slėgį; galima nuimti įvores ir tvirtinimo pagrindą.
Gamybos technika
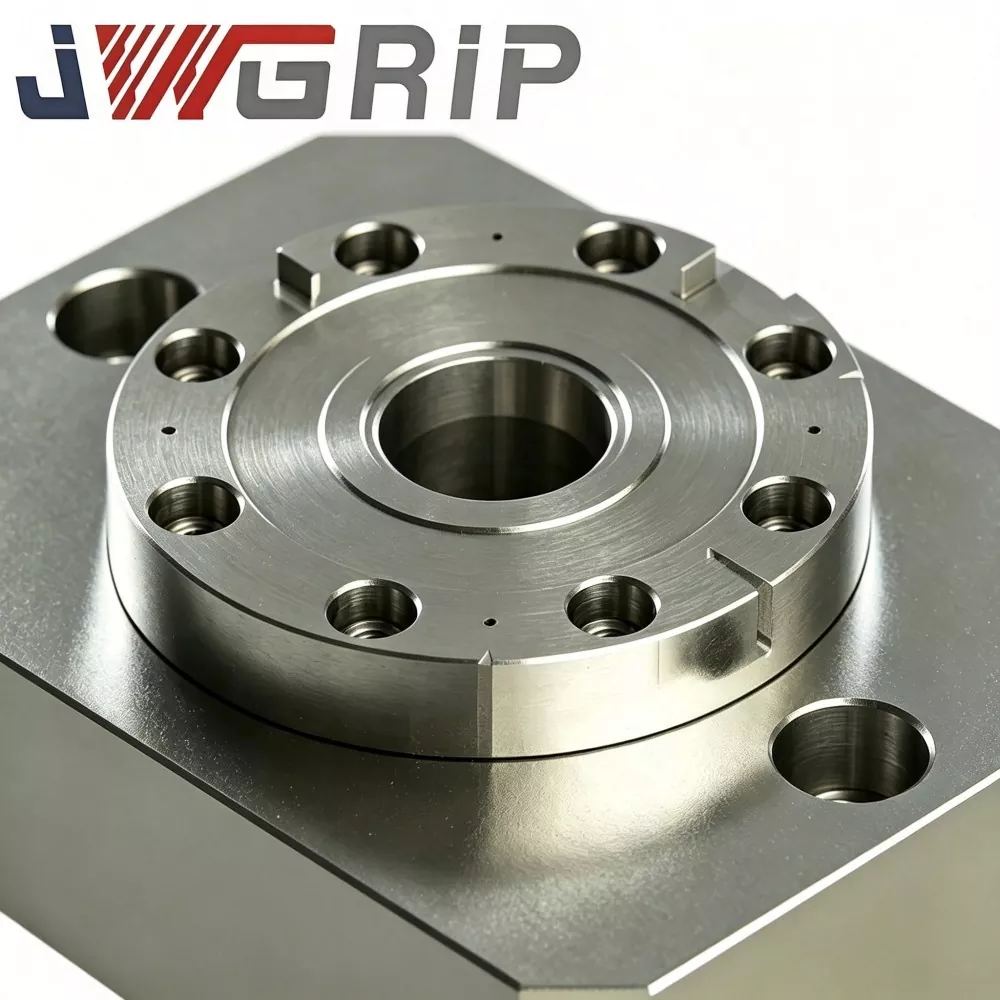
· Pagrindo pagrindas yra grūdintas ir grūdintas legiruotas plienas. Ruošiniai apdorojami grubiu apdirbimu, pusiau apdaila ir dvigubais įtempių mažinimo senėjimo ciklais, kad būtų pašalintas liekamasis įtempis, susidarantis apdorojant CNC. Masyvo išdėstymo sąlygomis kiekvienas griebtuvas turi kintamą pjovimo smūgio jėgą; nepaleistas įtempis sukeltų nematomą mikrodeformaciją ir pablogintų kartojimosi vietos nustatymo tikslumą per ilgą veikimo laiką.
· Padėties įvorėms naudojamas didelio kietumo guolių plienas. Vidinės kiaurymės yra grūdintos ir šlifuojamos, kad būtų užtikrintas patikimas kiekvieno atskiro griebtuvo vietos nustatymo veikimas.
Kritinė pastaba dėl masyvo naudojimo: individualus griebtuvo tikslumas nėra lygus bendram masyvo sistemos tikslumui. Ant darbo stalo sumontavę kelis griebtuvus, operatoriai turi atlikti rankinį ciferblato rodymą ir išlygiavimą, kad sukalibruotų griebtuvų tarpusavio padėtis. Tai esminis skirtumas nuo monolitinių gamykloje kalibruotų padėklų.
Amatų privalumai
1. Laisvas išdėstymas be fiksuoto atstumo tarp stočių apribojimų Palyginti su integruotais kelių stočių iš anksto paruoštais padėklais, šie nepriklausomi moduliniai griebtuvai leidžia naudotojams laisvai nustatyti griebtuvo centro atstumą. Jis prisitaiko prie netaisyklingų nestandartinių tvirtinimo elementų pagrindų ir išsprendžia nekeičiamų iš anksto nustatytų skylių padėties gatavų padėklų skausmo tašką.
2. Reikia ekonomiškai efektyvių mėginių ėmimo, mažos apimties ir sporadinių formų taisymo užsakymų. Nulinio taško greito keitimo funkciją galima atlikti naudojant tik vieną ar du griebtuvus, be didelių vienkartinių investicijų į viso dydžio kelių stočių padėklus. Formos modifikavimui ir prototipų mėginių ėmimui su mažu darbo vietos panaudojimo lygiu sumažinamos išankstinės kapitalo išlaidos.
3. Sumontuokite kompaktiškus darbo stalus su ribota montavimo vieta Kai kuriuose kompaktiškuose 5 ašių ir mažo dydžio apdirbimo centruose negali tilpti didelio dydžio integruoti nulinio taško padėklai. Kompaktiški vieno centro griebtuvai gali būti išsklaidyti, kad būtų visiškai išnaudota ribota T formos lizdo stalo vieta.
4. Patogus laipsniškas pajėgumų didinimas Ankstyvoje projekto stadijoje naudokite nedidelį griebtuvų skaičių bandomajam mėginių ėmimui. Kai vėliau užsakymo apimtis didėja, tiesiog įsigykite papildomų identiškų griebtuvų, kad sukurtumėte kelių griebtuvų matricas. Esami vienetai lieka visiškai tinkami naudoti, be ankstesnių investicijų.
5. Palaikykite ir rankinį valdymą, ir automatinį modifikavimą Operatoriai gali keisti šviestuvus rankiniu būdu. Tuo tarpu pneumatiniai prievadai ir signalų sąsajos jungiasi prie PLC valdymo sistemų. Po masyvo išdėstymo visa tvirtinimo sistema gali dirbti su pramoniniais robotais automatiniam pakrovimui-iškrovimui.
6. Suderinamas su standartine D20 nulinio taško smeigtuku visose mūsų armatūros serijose Esami armatūros pagrindai gali būti naudojami pakartotinai, modifikavus D20 smeiges, taip apsaugant klientų ankstesnes investicijas į armatūrą.
Aplikacijų istorijos
JWGRIP vieno centro nulinio taško padėties nustatymo griebtuvas yra plačiai naudojamas formų gamybos parduotuvėse ir mažos apimties tiksliųjų komponentų gamyklose. Du lauko atvejai parodo jo stipriąsias puses ir būdingus modulinio tipo sprendimų apribojimus.
1 atvejis: vidutinio dydžio formų gamybos gamykla
Šis klientas dažniausiai gauna pelėsių taisymo ir naujų gaminių mėginių ėmimo užsakymus, o ne masinę pasikartojančią gamybą.
· Pradinė investicija: 4 JWGRIP vieno centro nulinio taško griebtuvų rinkiniai. Dažniausiai formų įdėklų mėginių ėmimo ir remonto darbams naudojami tik 1–2 griebtuvai. Kai reikia didesnių tvirtinimo pagrindų, keturi griebtuvai surenkami į masyvo išdėstymą.
· Rezultatas: palyginti su viso keturių centrų padėklo pirkimu, išankstinių pirkimų sąnaudos sumažėja, o įrangos panaudojimo rodiklis pagerėja užsakant mažas partijas.
· Apribojimas: kiekvieną kartą, kai masyvo režimu keičiasi armatūros pagrindo specifikacijos, reikia iš naujo kalibruoti santykines griebtuvo padėtis, o tai reikalauja papildomų sąrankos darbo valandų.
2 atvejis: tiksliųjų komponentų subrangovas
Gamyklai priklauso keli kompaktiški 5 ašių apdirbimo centrai, kurių stalo erdvė netelpa standartinių kelių stočių nulinio taško padėklų.
· Kiekviename 5 ašių įrenginyje sumontuoti du JWGRIP vieno centro griebtuvai. Individualiai sureguliuotas atstumas tarp griebtuvų atitinka jiems priklausančias tvirtinimo detales.
· Nulinio taško greitas keitimas įgyvendinamas kompaktiškoje 5 ašių įrangoje, o tai panaikina kliūtis, kad iš anksto paruoštų integruotų padėklų negalima montuoti ant mažo dydžio darbo stalų.
Užbaigti gamybos darbo eigą
1. Legiruoto plieno ruošinių kalimas ir grūdinimas
2. Grubus apdirbimas
3. Pirmasis streso mažinimo senėjimas
4. Pusiau apdaila
5. Antrinis streso mažinimo senėjimas
6. Ypatingai tikslus nulinių taškų šlifavimas
7. Įvorės presuojama jungtis
8. Pneumatinės grandinės ir signalo komponento mazgas
9. Oro sandarumo slėgio išlaikymo bandymas
10. Nepriklausomas vieno įrenginio tikslumo patikrinimas
11. Apsauga nuo rūdžių
12. Eksporto klasės pakuotė
Patikrinimo kontrolinis sąrašas
· Nepriklausomas kiekvieno griebtuvo pakartotinio padėties nustatymo tikslumo testas
· 5 minučių trukmės oro sulaikymo sandarumo bandymas; didžiausias leistinas slėgio kritimas ≤0,02 MPa
· Ciklinio užrakinimo-atrakinimo funkcijos testas
· Signalo-išvesties-logikos funkcinis patikrinimas
Vertinimo patarimai
1. Suteikite pirmenybę gamybos modelio įvertinimui Pasirinkite JWGRIP vieno centro griebtuvus, skirtus mėginių ėmimo ir taisymo darbams, nestandartiniams netaisyklingiems tvirtinimo pagrindams arba mašinoms su ribota vieta ant stalo. Ilgalaikei stacionariai 2–4 stočių masinei gamybai labiau rekomenduojama naudoti monolitinius integruotus padėklus, kad būtų sumažintas kalibravimo darbo krūvis vietoje.
2. Jei planuojamas kelių griebtuvų masyvo išdėstymas, patikrinkite staklių T formos griovelio išdėstymą, kad būtų užtikrintas jungės tvirtinimo tarpas. Rezervuokite pakankamai darbo valandų įrenginio rodymui ir kalibravimui.
3. Palaikykite stabilų dirbtuvių oro šaltinio slėgį 0,5–0,7 MPa. Rezervuokite PLC NPN signalo IO taškus automatizavimo projektams.
4. Patvirtinkite vietoje nulinio taško smeigės specifikacijas. Standartinė versija tinka D20 smeigėms. Paprašius galima įsigyti pasirinktinius vidinių įvorių rinkinius, skirtus alternatyvių dydžių smeigėms.
Veikimo praktika
· Pritvirtinkite vieno centro griebtuvus prie darbo stalų flanšiniais varžtais. Priveržkite griežtai pagal sukimo momento vertės reikalavimus. Nepakankamas sukimo momentas sukelia griebtuvo korpuso mikrojudėjimą pjovimo metu ir pažeidžia vietos nustatymo tikslumą; Per didelis sukimo momentas deformuos griebtuvo pagrindą.
· Įdėkite alyvos ir vandens filtrą prie oro įleidimo angos, kad užblokuotumėte drėgmę ir nešvarumus, išvengtumėte įvorės rūdijimo ir trinties, o tai lemia tikslumo dreifą.
· Papurkškite sauso tepalo aerozolio ant griebtuvo įvorių kas bendras 80–100 darbo valandų. Skysta variklio alyva yra griežtai draudžiama, nes alyva sulaiko metalo drožles ir sukelia įvorių užstrigimus.
· Kiekvieną pamainą pakeitus, nuplaukite griebtuvą, nustatantį pagrindo paviršių suslėgtu oru.
· Naudojant masyvo išdėstymo konfigūraciją: kai pakeičiamas griebtuvo išdėstymas, operatoriai turi iš naujo nurodyti ir iš naujo sukalibruoti abipuses griebtuvo padėtis; senų koordinačių parametrų negalima pakartotinai naudoti tiesiogiai.
· Venkite, kad griebtuvas aptiktų veidą nuo stipraus smūgio. Susidūrimas visam laikui sugadins įrenginio tikslumą.
Pakavimas ir siuntimas
· Pakuotė: kiekvienas atskiras griebtuvas turi nepriklausomą eksporto smūgiams atsparią dėžutę su putplasčio vidine apsauga. Masiniai kelių griebtuvų užsakymai priimami iš medžio masyvo, skirto eksportuoti.
· Standartinis pristatymo laikas: 13–19 darbo dienų. Pasirinkti standartiniai SKU laikomi sandėlyje, kad būtų galima greičiau išsiųsti.
Pagalba po pardavimo
· Garantija: 12 mėnesių viso įrenginio garantija taikoma atskirų griebtuvo vienetų gamybos defektams. Masyvo surinkimo abipusės padėties tikslumas po kliento sumontavimo vietoje netaikomas garantija, kuri priklauso kliento atliekamiems paleidimo darbams.
· Techniniai dokumentai: pateikiami internetiniai operacijos dokumentai ir brėžiniai.
· Mokama paslauga: nuotolinis techninis palaikymas galimas atliekant masinius užsakymus.
· Pasirinktinis modifikavimas: galima reguliuoti flanšo matmenis, pakeisti smeigės specifikaciją.
· Pavyzdžio įvertinimas: galima sutvarkyti vieno griebtuvo vertinimo pavyzdį; pirkėjas prisiima pavyzdines gabenimo išlaidas.
DUK
1 klausimas: ar kelių griebtuvų tarpusavio padėties masyvo išdėstyme yra iš anksto sukalibruotos gamykloje?
A: Ne. Gamyklos patikrinimas garantuoja tik kiekvieno atskiro griebtuvo tikslumą. Sumontavus masyvą ant staklių darbo stalo, atstumas tarp griebtuvų centre ir lygiagretumas reikalauja, kad klientai rodytų ir kalibruotų rankiniu būdu. Tai būdinga modulinio tipo įrenginių savybė.
2 klausimas: kokiais atvejais turėčiau vengti šio vieno centro nulinio taško padėties nustatymo griebtuvo?
A: Masinei gamybai su nuolat fiksuotu stoties išdėstymu pirmenybė teikiama monolitiniams integruotiems padėklams, kad būtų išvengta pakartotinio kalibravimo darbų. Taip pat nerekomenduojama diegti didelio masto masyvo, jei jūsų dirbtuvėse trūksta technikų, susipažinusių su numerio rodymo ir derinimo darbais.
3 klausimas: Ar šie griebtuvai gali būti derinami su mano esamais nulinio taško padėklais?
A: Tvirtinimo pagrindus galima dalytis tol, kol smeigių specifikacijos atitinka D20 standartą. Net ir mišrios sąrankos išdėstymo atveju vis tiek privaloma atlikti santykinių pozicijų kalibravimą mašinoje.
4 klausimas: Ar JWGRIP vieno centro nulinio taško padėties nustatymo griebtuvas gali veikti 5 ašių mašinose?
A: Taip. Jo kompaktiškas plotas tinka kompaktiško dydžio 5 ašių įrangai. Atrankos fazės metu įvertinkite armatūros, griebtuvo ir veleno posūkio susidūrimo riziką.
Pirkimo sprendimo įžvalga
Pagrindinė JWGRIP vieno centro nulinio taško padėties nustatymo griebtuvo stiprybė yra modulinis lankstumas. Dalinis paleidimo vietoje darbo valandų skaičius keičiamas į laisvai konfigūruojamą stočių atstumą, platų suderinamumą su mašinomis ir laipsniškai plečiamas investicijas.
Šis modulinis blokas nėra visuotinai „pranašesnis“, palyginti su integruotais monolitiniais padėklais. Jis skirtas tam tikriems gamybos režimams: prototipų ėmimui ir formų taisymui, netaisyklingiems nestandartiniams įtaisams, mažo stalo dydžio CNC staklėms ir gamykloms, planuojančioms laipsnišką nulinio taško sistemos diegimą.
Siųsti užklausą
Kontaktinė informacija
-
Adresas
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong provincija, Kinija
-
Tel
-
El. paštas
Sveiki atvykę siųsti užklausą JWGRIP. Mūsų profesionali techninė ir pardavimo komanda pateiks nemokamą armatūros pasirinkimą, pritaikytą sprendimo dizainą ir tikslią citatą.
Susiję produktai

Naujienų rekomendacijos