Lietuvos
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Apvalaus pagrindo savaime centruojančių spaustukų gamintojas, skirtas tiksliam darbui
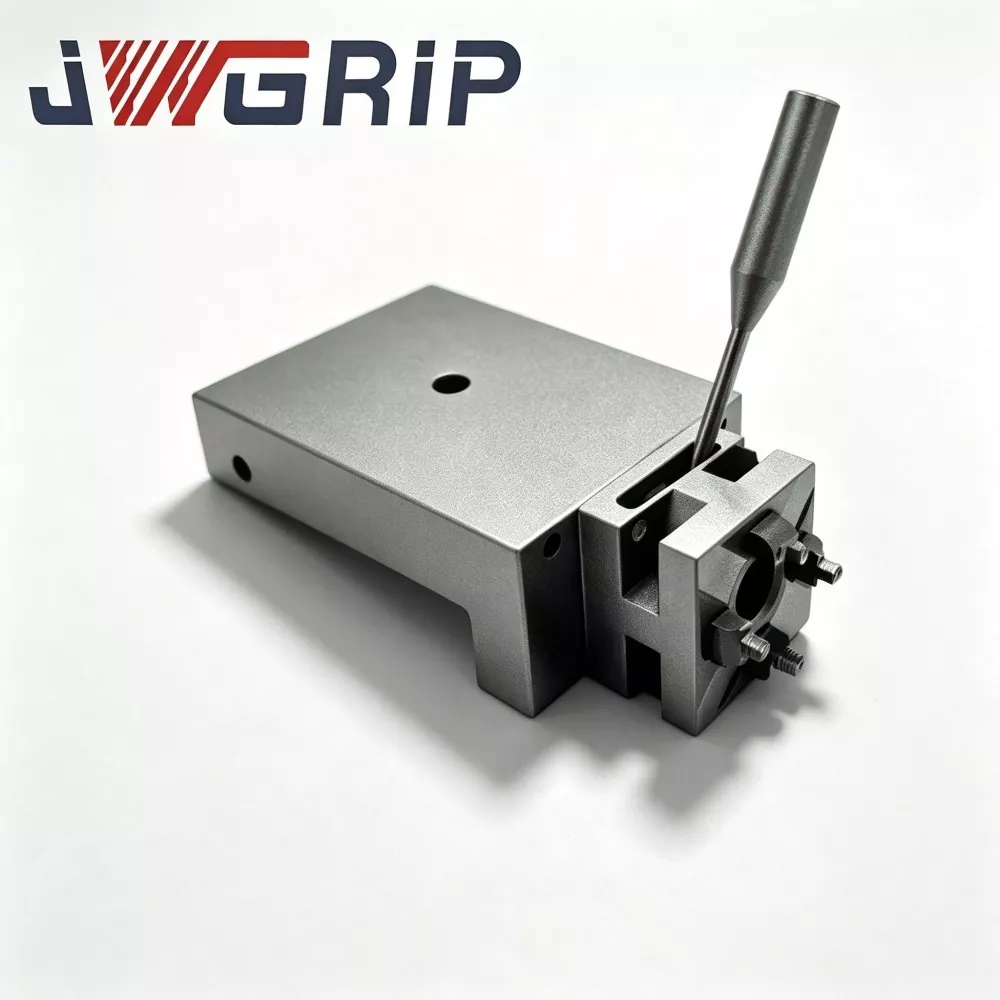
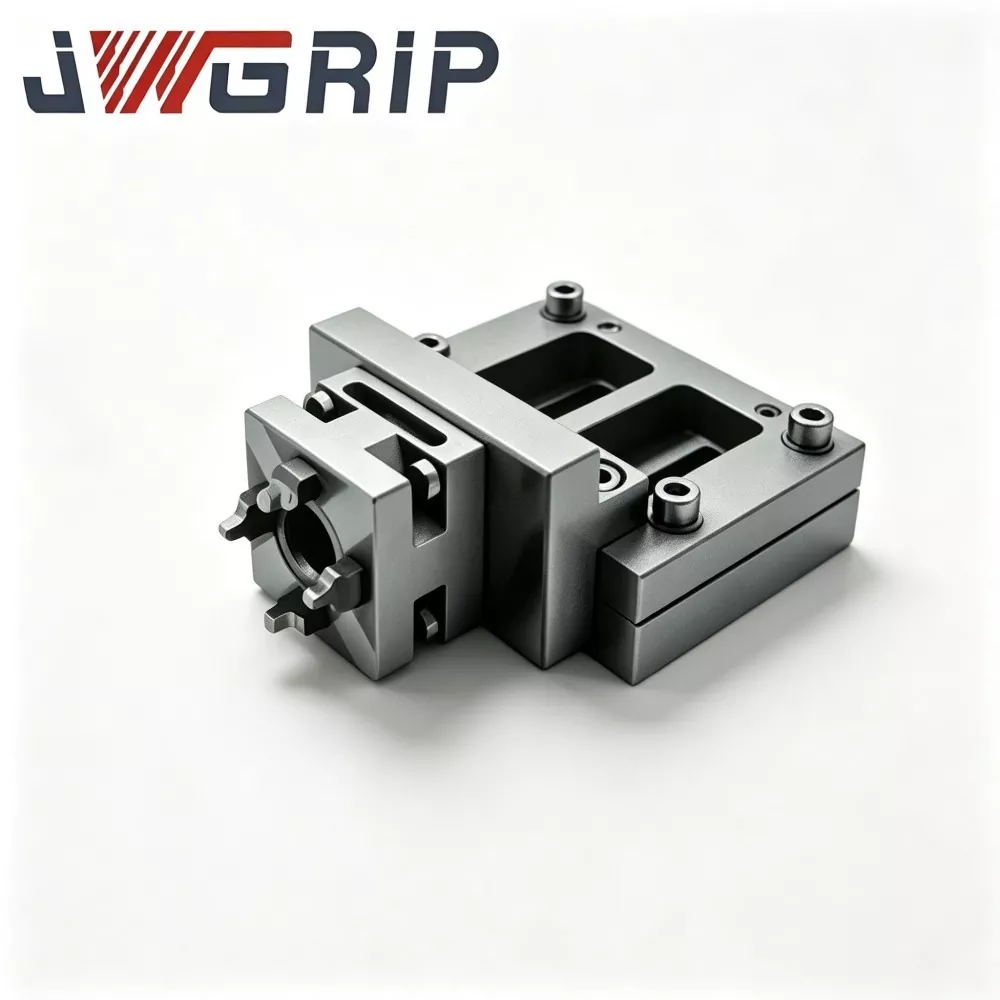
Kaip originalios apvalios bazės savicentrinių spaustukų tiekėjas,JWGRIPgamina apskrito pagrindo liejinius kaltinius korpusus, plačiai atsidarančius žandikaulių mazgus ir sukamuosius nulinio taško jungties flanšus su sukimosi pakartojamumo patvirtinimu, skirtą penkių ašių apdirbimo dirbtuvėms ir tvirtinimo elementų integratorius su dažnu ruošinio kampiniu indeksavimu. Ši apvalaus pagrindo tvirtinimo įranga leidžia perorientuoti ruošinį nepaimant dalių nuo tvirtinimo detalių.
Jis gali sudaryti universalias suspaudimo stotis, suporuotas su H125 serijos sunkiasvoriais savicentriniais spaustukais irNulinio taško padėklų serija, apimantis fiksuotos orientacijos sunkųjį frezavimą ir indeksuotą kampinį kelių paviršių apdirbimą. Gamybos metu taikomi griežti apskrito išleidimo ir žandikaulio sinchronizavimo matmenų valdikliai.
Dažni armatūros trūkumai
Daugelyje penkių ašių dirbtuvių kampinio indeksavimo darbams naudojami kvadratinio pagrindo spaustukai. Kvadratinio pagrindo spaustukai reikalauja, kad operatoriai atsegtų, iš naujo pasuktų ir perrinktų visą laikiklį, kai reikia naujo ruošinio kampo. Šis pakartotinis koregavimas reikalauja daug vertingos mašinos veikimo laiko ir rankų darbo.
Kokią riziką sukels serijiniu būdu gaminamų komponentų pakartotinis indeksavimas rankiniu būdu?
Kiekvieną kartą, kai atleidžiate ir perkeliate įtaisą, gali atsirasti nauja padėties nustatymo klaida. Dėl kaupiamojo kampinio nuokrypio kelių paviršių ypatybės bus netinkamai suderintos, todėl dalys neatitinka reikalavimų, kurios negali atitikti brėžinio geometrinio tolerancijos reikalavimų.
Kaip parduotuvės gali sumažinti rankinio matuoklio darbą nustatant kampinę padėtį?
Kai kurios gamyklos bando sukamuosius stalus suporuoti su įprastais plokščiapadžiais spaustukais. Šis derinys žymiai padidina bendrą rietuvės aukštį. Per didelis bendras aukštis padidina įrankio susidūrimo tikimybę ir sumažina efektyvią Z ašies eigą, skirtą faktiniam medžiagos pašalinimui.
Ar apvalaus pagrindo suspaudimas naudingas tik visiškai besisukančio nuolatinio apdirbimo metu?
Visiškai priešingai. Daugumoje praktinių gamybos scenarijų naudojamos atskiros indeksavimo ir užrakinimo operacijos. Apvalus pagrindas leidžia operatoriams nustatyti kelis fiksuotus darbinius kampus, tvirtai užfiksuoti konstrukciją ir atlikti stabilų frezavimą arba gręžimą be nuolatinio sukimo pjovimo ciklų metu.
Funkciniai skirtumai
Platus suspaudimo diapazonas apvalaus pagrindo savaiminio centravimo spaustukai: užtikrina ypač platų žandikaulio atidarymo tarpą, išlaikant apskrito pagrindo sukimosi pajėgumą. Jis tinka įvairių matmenų ruošiniams, nuo mažų kompaktiškų ruošinių iki gana plataus profilio ruošinių. Operatoriai gali dirbti su įvairių dydžių dalimis, dažnai nekeisdami viso spaustukų komplekto.
Sunkios apvalios bazės savaime centruojantys spaustukai, skirti 5 ašių apdirbimui: su pastorinta apskrito pagrindo konstrukcija ir sustiprintu vidiniu fiksavimo mechanizmu. Jis palaiko galingas pjovimo jėgas, susidarančias atliekant penkių ašių frezavimą. Po kampo indeksavimo fiksavimo struktūra pašalina mikrovibraciją, kuri priešingu atveju pablogintų paviršiaus apdailą.
Didelio tikslumo apvalaus pagrindo savaime centruojantis CNC spaustukas: Optimizuotas didelio tikslumo darbams, kuriems reikalinga tolerancija. Griežta apskrito išleidimo kontrolė ir smulkiai apdirbti žandikaulio sinchroniniai komponentai užtikrina minimalų centravimo nuokrypį net po dešimčių indeksavimo ir fiksavimo ciklų. Jis tinka su pelėsiais susijusioms dalims ir tiksliųjų mechaninių komponentų gamybai.
Veikimo gairės
Kaip po indeksavimo subalansuojate sukimosi lankstumą ir statinės būsenos standumą? Laisvai sukimosi galimybė nieko nereiškia, jei įrenginys negali tvirtai užsifiksuoti pasiekus tikslinį kampą. Prieš pradėdami bet kokį pjovimą, visada užbaikite visą fiksavimo sukimo momentą. Dalinis fiksavimas sukels nedidelį kampinį poslinkį, veikiant pjovimo apkrovai.
Kokios klaidos dažnai pasitaiko maišant apskrito pagrindo įrangą su nulinio taško įrankiais? Naudotojai kartais painioja pačios spaustuko sukamąją funkciją su sukamuoju judesiu iš mašinos stalo ašių. Apvalus pagrindas suteikia rankinį tvirtinimo lygio kampinį išankstinį nustatymą; jis nepakeičia vietinių penkių ašių mašinos sukimosi ašių. Neteisingai supratus šią funkciją, bus sukurti neteisingi programavimo nuorodos nustatymai.
Kaip pasirinkti žandikaulių konfigūraciją rotacinio pagrindo sąrankoms? Kieti žandikauliai puikiai tinka įprastiems simetriškiems kietiems ruošiniams. Kai sugriebiate netaisyklingas liejamas arba kaltas dalis, reikia naudoti apdirbamus minkštųjų žandikaulių įdėklus, kad būtų sukurti derantys kontaktų kontūrai, kad būtų išvengta dalinės apkrovos taške sukimosi metu.
Kaip sukurti mišraus režimo suspaudimo stotis su papildoma darbo laikymo įranga?
Kokie taikymo scenarijai tinka kombinuotam diegimui kartu su H125 serijos didelio našumo savicentriniais spaustukais?
Gamyklos, gaunančios mišrius užsakymus, kai kuriose staklių vietose gali įrengti apskrito pagrindo blokus, skirtus įvairiems kampams indeksuotiems darbams atlikti, o kitose stotyse – tvirtus kvadratinio pagrindo spaustukus, skirtus fiksuotos orientacijos didelės jėgos frezavimui. Šis išdėstymas optimizuoja išteklių paskirstymą mišraus užsakymo gaunamiems darbams.
Kokie praktiniai privalumai gaunami derinant su „Zero Point Pallet Series“?
Apvalaus pagrindo spaustukai gali būti montuojami ant padėklų už mašinos darbo voko. Operatoriai baigia ruošinio prispaudimą ir kampo nustatymą ant stalo, tada perkelia visą agregatą ant mašinos pusės griebtuvų. Tai labai sutrumpina įrenginio sąrankos ir indeksavimo laiką.
Kokių su svoriu susijusių pavojų reikia vengti?
Apvalus pagrindas prideda papildomos struktūrinės masės. Apskaičiuokite bendrą spaustukų ir neapdoroto ruošinio masę. Įsitikinkite, kad mašinos sukamojo stalo naudingoji apkrova ir padėklo nominali apkrova niekada neviršijamos. Per didelė apkrova pakenks mašinos stalo tikslumui ir pagreitins mechaninį susidėvėjimą.
Medžiagos ir gamybos akcentai
Apvalus pagrindo korpusas pagamintas iš integruoto kaltinio legiruotojo plieno. Sukamieji paviršiai tiksliai šlifuojami keliais etapais, kad būtų galima kontroliuoti apskrito nutekėjimo klaidą. Vidiniuose indekso fiksavimo komponentuose naudojamas karbiuruotas ir gesintas plienas, kad būtų išvengta nusidėvėjimo dėl pasikartojančių kampo reguliavimo ciklų. Žandikaulio sinchroninės transmisijos agregatai išlaiko stabilų savaiminio centravimo veikimą, nepaisant pagrindo sukimosi padėties.
Prieš išeinant iš gamybos cecho, kiekvienas baigtas agregatas praeina rotacinę nubėgimo patikrą, centravimo tikslumo bandymus ir fiksavimo stiprumo patikrą. Montavimo flanšo matmenys palaiko suderinamumą su pagrindinėmis nulinio taško padėklų sąsajomis.
Pritaikomos parinktys apima modifikuotas žandikaulio atidarymo ribas, specialaus aukščio apskritus pagrindus ir nestandartinius montavimo angų išdėstymus, kad atitiktų unikalius penkių ašių tvirtinimo reikalavimus.
Operatyvinės pastabos
Sukamuosiuose sujungimo tarpuose gamybos ciklų metu palaipsniui kaupsis smulkios drožlės ir aušinimo skysčio likučiai. Likučiai, įstrigę tarp besisukančių kontaktinių paviršių, sukels nutekėjimo klaidą ir susilpnins fiksavimo sandarumą. Negalima praleisti įprasto sukamųjų sąsajų valymo išmontuojant. Net ir gerai pagamintos apskrito pagrindo techninės įrangos kampinis pakartojamumas mažės, jei besisukančiose laisvose erdvėse dėl ilgalaikės nepertraukiamos gamybos susikaups šiukšlių.





- View as
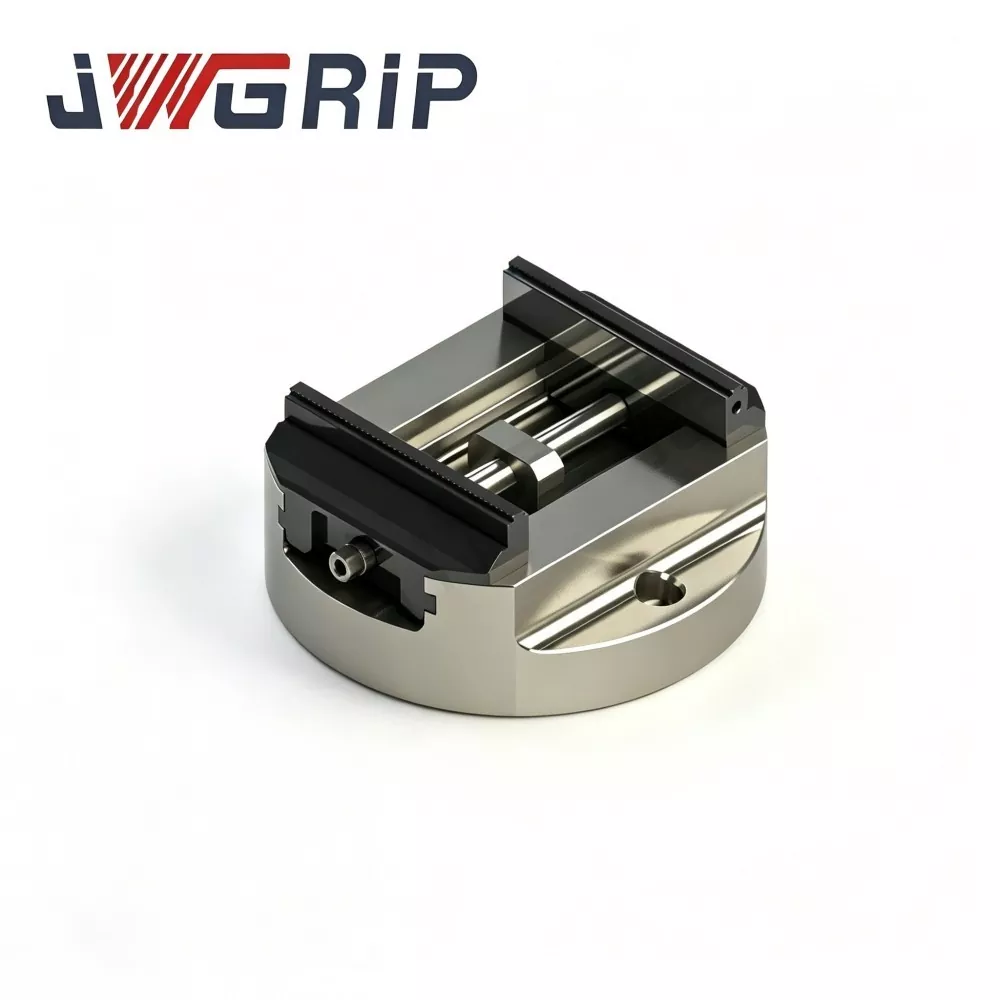
Didelio tikslumo apvalios bazės savaime centruojantis CNC spaustukas
JWGRIP yra profesionalus individualizuotų didelio tikslumo apvalaus pagrindo savaime centruojančių CNC spaustukų, skirtų 5 ašių apdirbimui, gamintojas ir tiekėjas Kinijoje, kurio standartiniai modeliai yra sandėlyje, kad būtų galima greitai pristatyti visame pasaulyje. Tai didelio tikslumo integruotas CNC laikiklis, profesionaliai sukurtas 5 ašių ir sudėtingoms kelių ašių CNC apdirbimo operacijoms. Dėl aukščiausios kokybės kaliojo ketaus korpuso ir indukciniu būdu grūdintos kreipiamųjų konstrukcijų jis sujungia itin aukštą pakartojamą suspaudimo našumą, kompaktišką vietą taupantį išdėstymą ir didelį tvirtumo pjovimo stabilumą į vieną integruotą įrenginį.
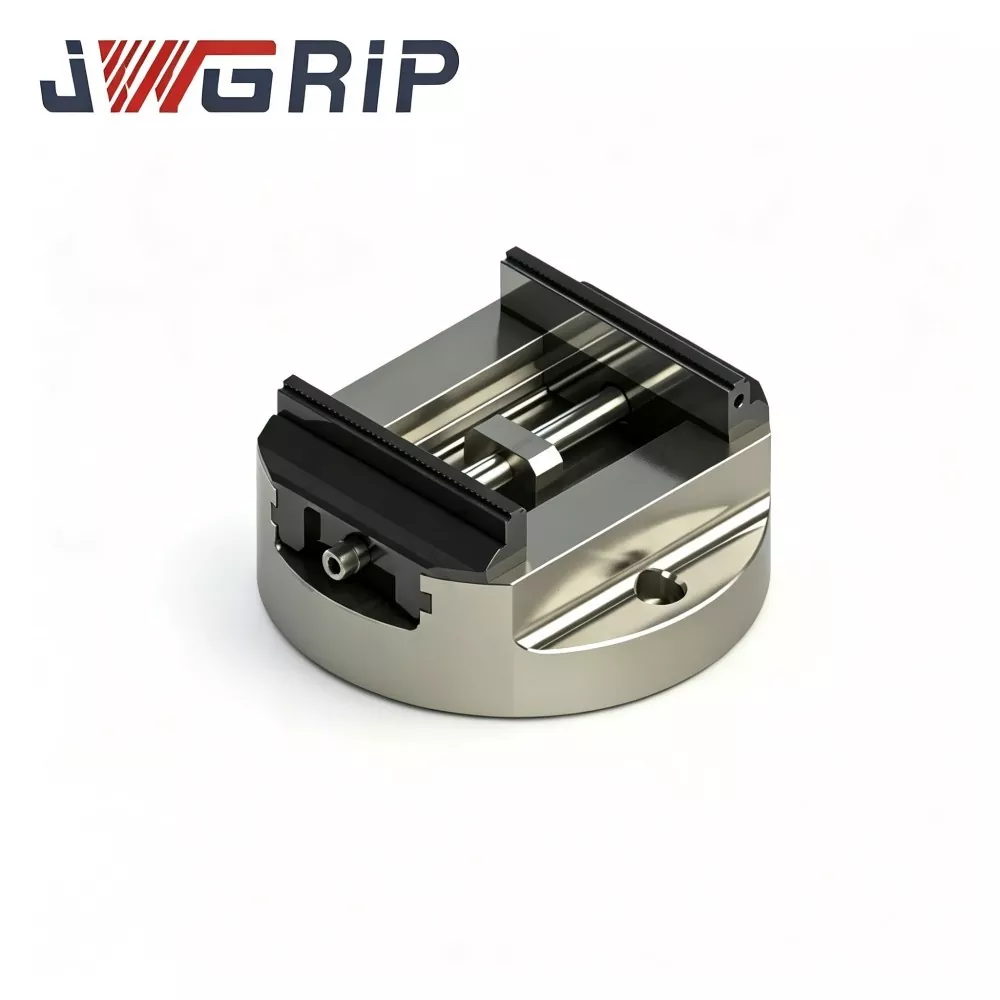
Didelio našumo apvalaus pagrindo savaime centruojantis spaustukas skirtas 5 ašių apdirbimui
JWGRIP yra profesionalus naujo dizaino sunkiojo apvalaus pagrindo savicentrinių spaustukų, skirtų 5 ašių apdirbimui, gamintojas ir tiekėjas Kinijoje, kurio standartinės specifikacijos yra visiškai sandėlyje, kad projektas būtų pristatytas laiku. Tai specialiai sukurtas integruotas didelio tvirtumo tvirtinimo įtaisas, profesionaliai optimizuotas didelės apkrovos 5 ašių vienalaikiam apdirbimui, lopšio tipo ir sukamojo stalo apdorojimo scenarijams. Taikant patobulintą pastorintą apvalią pagrindo konstrukciją ir pagamintą naudojant aukštos kokybės medžiagas bei griežtus pramoninės gamybos standartus, jis sujungia tvirtą tvirtumą nuo apvirtimo, didelio efektyvumo ruošinio sąranką ir patvarią modulinę struktūrą į vieną integruotą įrenginį.
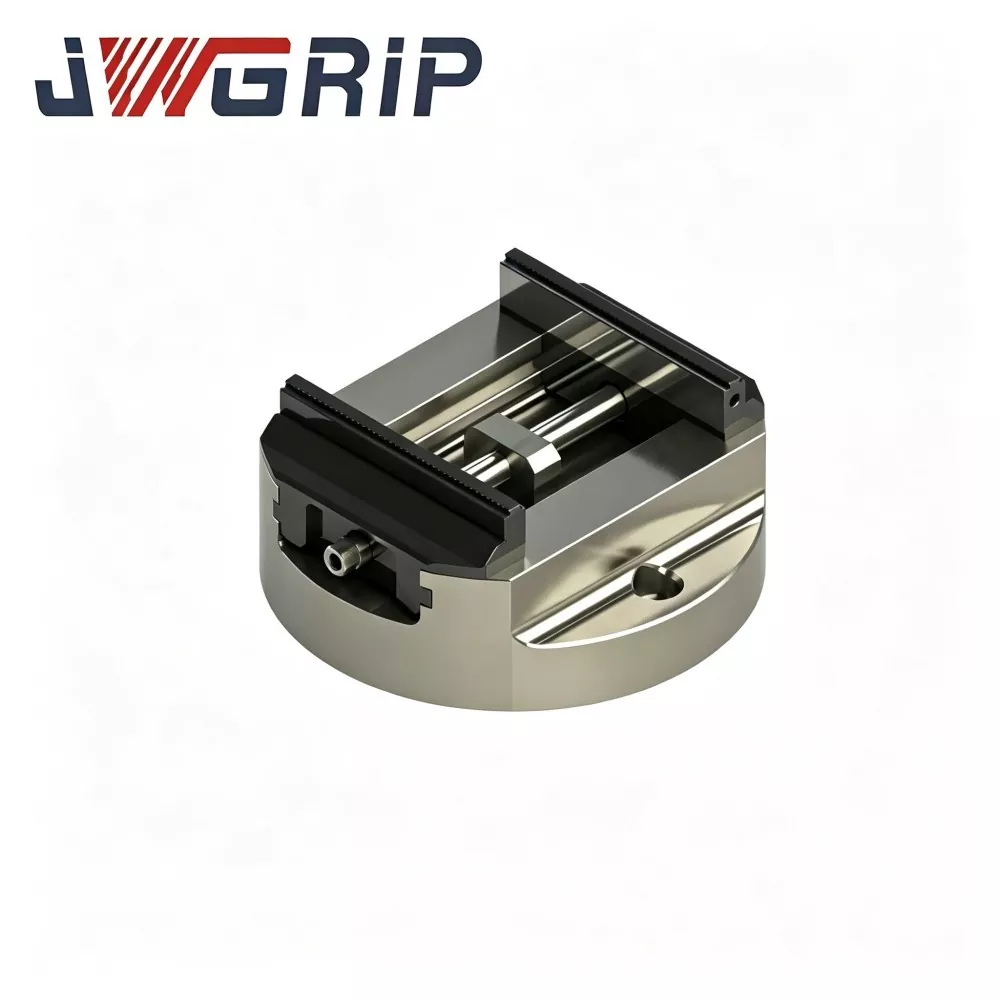
Platus tvirtinimo diapazonas apvalios bazės savaime centruojantis spaustukas
JWGRIP yra profesionalus plataus prispaudimo diapazono apvalios bazės savicentrinių spaustukų gamintojas ir tiekėjas Kinijoje, kurio standartiniai modeliai yra visiškai sandėlyje, kad atitiktų įvairius projektų pristatymo poreikius. Tai naujai sukurtas integruotas tikslusis tvirtinimo įtaisas, specialiai sukurtas CNC sukamiesiems stalams, 4 ir 5 ašių kelių ašių apdirbimo darbo eigoms. Taikant optimizuotą apvalaus pagrindo konstrukcijos dizainą ir pagamintą pagal griežtus aukštos kokybės pramoninius standartus, jis sujungia plataus diapazono suspaudimo pajėgumus ir didelio stabilumo sukamąją padėties nustatymo funkciją į vieną įrenginį.
JWGRIP yra profesionalus Apvalios bazės savaime centruojančios spaustukai gamintojas ir tiekėjas Kinijoje. Nuoširdžiai sveikiname jus didmenine prekyba aukštos kokybės produktais už konkurencingą kainą iš mūsų gamyklos.
Naujienų rekomendacijos