Lietuvos
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






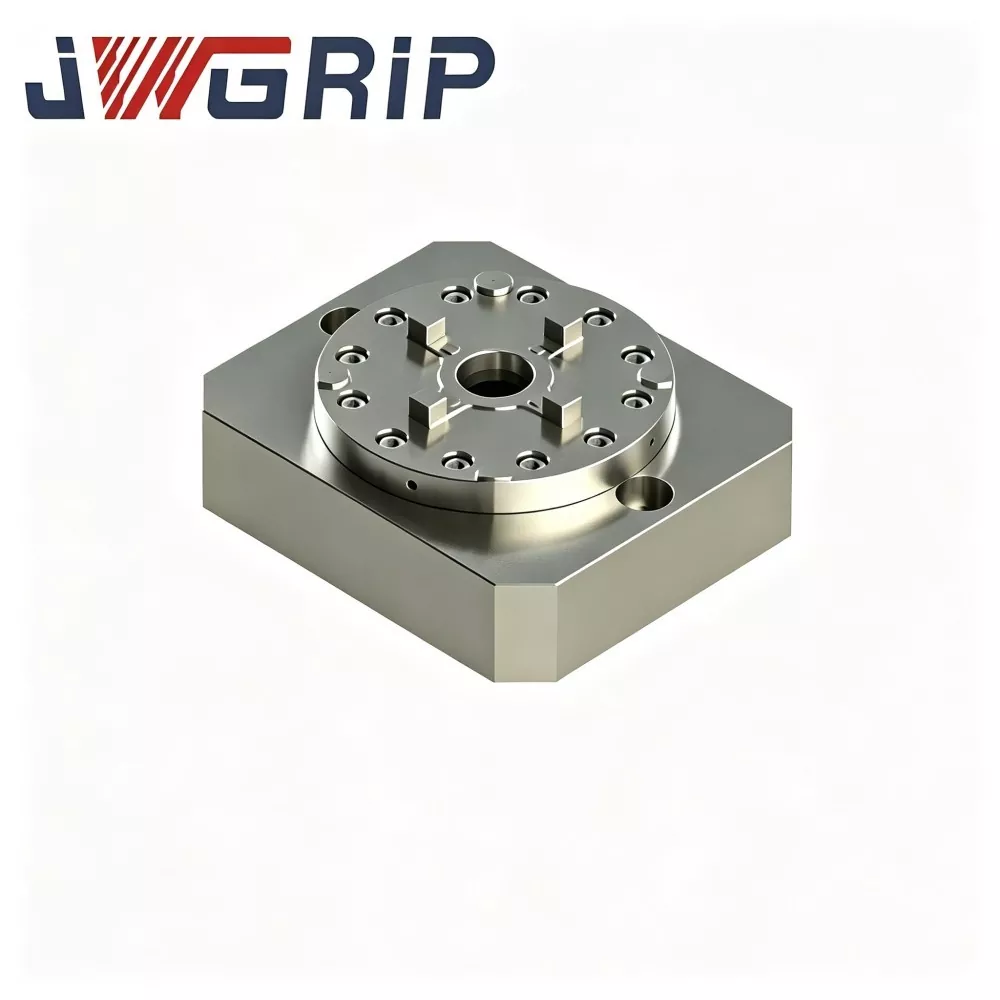
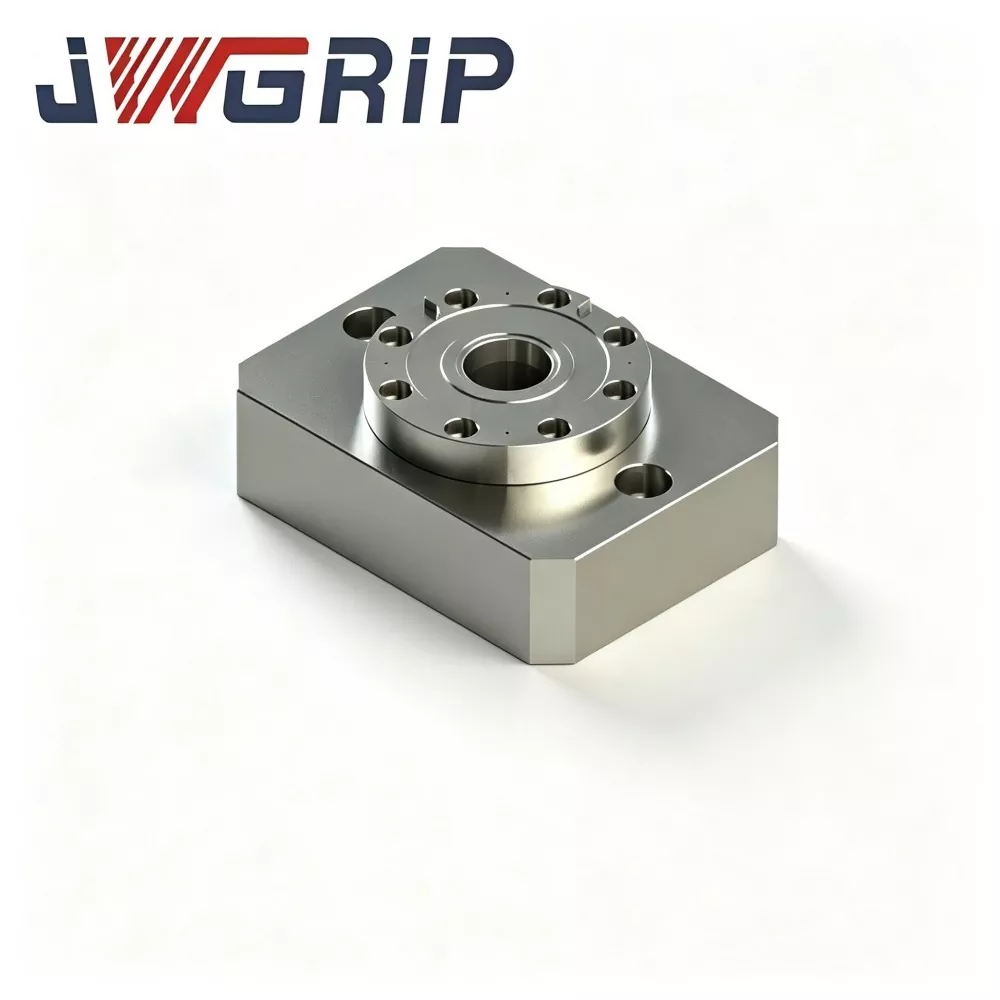
Integruotas vieno centro nulinio taško griebtuvas
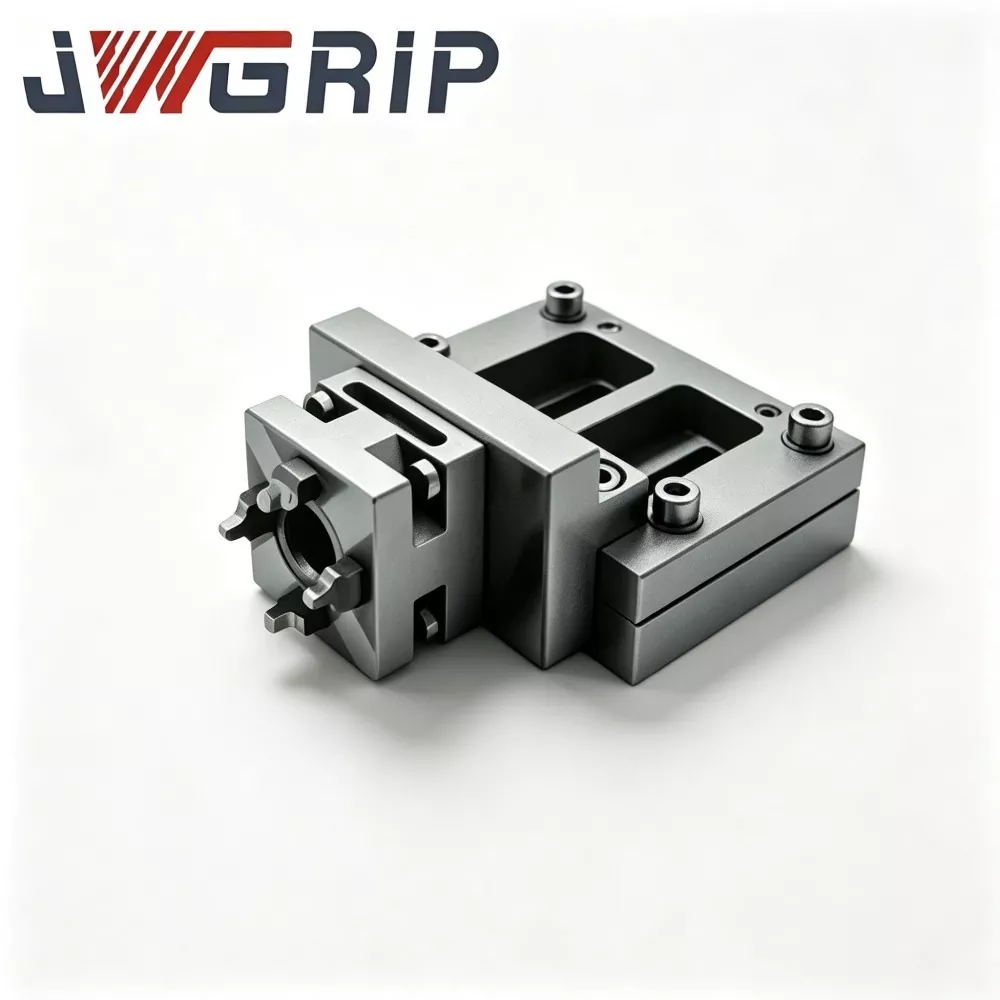
JWGRIP teikia gamyklinius tiesioginius individualizuoto integruoto vieno centro nulinio taško prispaudimo griebtuvo pardavimą Kinijoje. Tai „viskas viename“ integruotas padėties nustatymo ir tvirtinimo įtaisas, specialiai optimizuotas šiuolaikinėms CNC tekinimo-frezavimo kompozitinėms staklėms ir vertikaliems apdirbimo centrams. Skirtingai nuo tradicinių padalinto tipo armatūros derinių, šis gaminys sujungia vieno centro savaime centruojantį fiksavimo mechanizmą ir nulinio taško fiksavimo padėties nustatymo struktūrą į vientisą monolitinį korpusą, kuriam nereikia jokių papildomų derančių priedų.
Integruotas vientisas formavimo dizainas, integruotas vieno centro nulinio taško griebtuvas pašalina atskirų tvirtinimo detalių surinkimo ir kalibravimo procedūras vietoje. Visi pagrindinių komponentų suderinimai, preciziškas šlifavimas ir išankstinis paleidimas yra baigti gamykloje, todėl galutiniai vartotojai gali naudoti „plug and play“ su vieningu ir stabiliu vieno centro atskaitos tikslumu. Pagaminta iš sustiprinto legiruotojo plieno ir visiško įtempių mažinimo terminio apdorojimo, pagrindiniai gaminio paviršiai yra apdorojami itin tiksliai šlifuojant, užtikrinant puikų ir pakartojamą koncentriškumą dažnai keičiant padėklus.
Įrengtas vidinės labirintinės sandarinimo struktūros, jis efektyviai izoliuoja pjovimo emulsiją ir metalo drožles, užtikrindamas stabilų veikimą intensyvaus pjovimo ir didelio drožlių apdorojimo sąlygomis. Palaikantis išankstinį nustatymą neprisijungus ir greitą padėklų keitimą, šis didelio efektyvumo suspaudimo griebtuvas yra plačiai pritaikytas tiksliai apdirbant velenus ir disko formos ruošinius automobilių, hidraulinių komponentų ir formų pramonėje, įgyvendinant automatizuotą, didelio tikslumo ir didelio efektyvumo lanksčią gamybą.
Pagrindinio įrenginio aparatinė įranga
Kiekvienas JWGRIP integruotas vieno centro nulinio taško griebtuvas yra pagamintas iš vientiso kalimo ruošinio. Nėra jokių montavimo siūlių tarp vietos nustatymo paviršių, tvirtinimo flanšų ir vidinių oro kanalų. Visą komplektaciją sudaro:
Vientisas kaltinis substratas
Integruotas pneumatinio stūmoklio blokas
Nulinio taško padėties nustatymo įvorės mazgas
Viduje integruoti pneumatiniai kanalai
NPN užrakto būsenos signalo ir išvesties sąsaja
Flanšų tvirtinimo prieš kriaukle skylės
Du diegimo režimai
1 režimas: savarankiškas vieno taško veikimas
1. Pritvirtinkite griebtuvo jungę ant staklių darbo stalo.
2. Pritvirtinkite tvirtinimo pagrindą su D20 nulinio taško traukimo smeigėmis ant griebtuvo nustatymo atskaitos paviršiaus.
3. Tiek 0,5–0,7 MPa suslėgto oro; vidiniai stūmokliai varo įvores, kad užbaigtų įtraukimo blokavimą.
4. Padėties patvirtinimo signalas išvedamas, CNC staklės atlieka sunkius pjovimo ciklus.
5. Pabaigus apdirbimą, atleiskite oro slėgį, kad atrakintumėte, ir nuimkite tvirtinimo pagrindą.
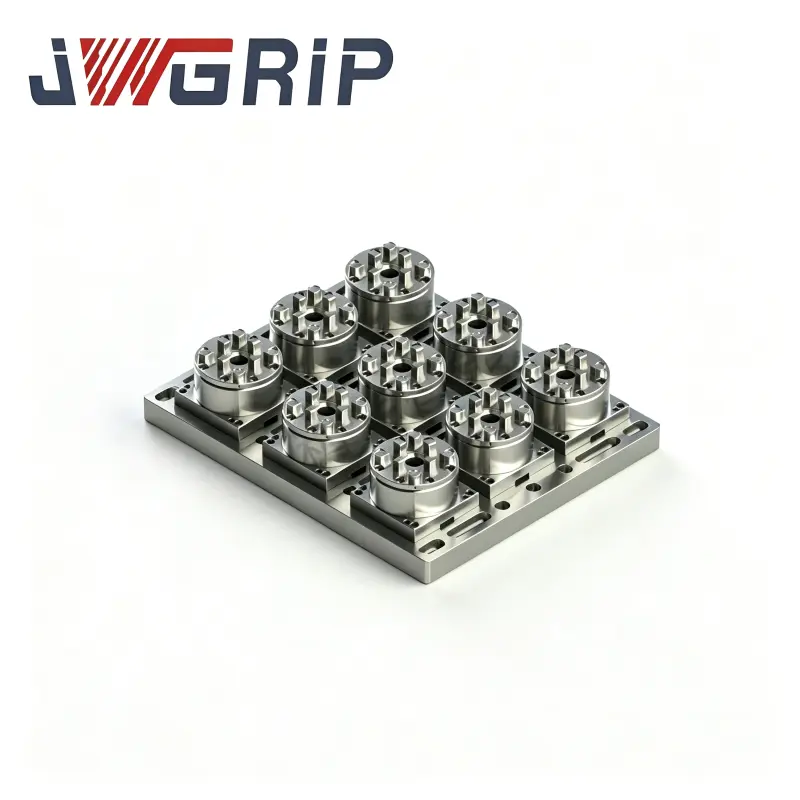
2 režimas: kelių griebtuvų masyvo sunkiųjų tvirtinimo elementų režimas
1. Išstatykite kelis integruotus vieno centro griebtuvus ant staklių T formos išpjovos darbo stalų pagal tvirtinimo pagrindo svorį ir išorinius matmenis. Keli įrenginiai kartu dalijasi pjovimo apkrovomis.
Svarbi pastaba: Panašiai kaip moduliniai padalinti griebtuvai, santykiniai padėties santykiai tarp masyve sumontuotų griebtuvų vis tiek reikalauja numerio rodyklės ir išlygiavimo, o tai priklauso kliento paleidimo vietoje taikymo sričiai.
Medžiagos ir tikslumo dizaino pastabos
Grūdinto ir grūdinto legiruotojo plieno ruošiniai po kalimo patiria dvigubą įtempių mažinimo senėjimą. Esant stipriai ciklinei smūgio apkrovai, nepakankamas įtempių atpalaidavimas sukelia lėtą pagrindo deformaciją ir sutrumpina armatūros tarnavimo laiką.
Didelio kietumo guolio ir plieno padėties nustatymo įvorės yra gesinamos ir vidinės kiaurymės šlifavimas, užtikrinantis ± 2 μm pakartojimo vietos nustatymo tikslumą vienam įrenginiui.
Vientiso kalimo sprendimas reikalauja ilgesnių gamybos ciklų ir didesnių medžiagų sąnaudų, todėl gamyklos kaina yra didesnė, palyginti su padalinto tipo griebtuvais. Nepaisant to, tai labai sumažina paslėptas išlaidas, atsirandančias dėl vėlesnių prastovų gedimų ir dažno atsarginių dalių keitimo.
Pagrindinis pranašumas
1. Pašalinkite jungties sukeltų gedimų riziką ir sumažinkite neplanuotas gamybos linijos prastovos laiką. Atpalaiduojant suskaidyto tipo griebtuvų varžtų jungčių įtempimą, atsiranda paslėptų laipsniškų gedimų, dėl kurių atsiranda pertrūkių ruošinio reikalavimų neatitinkančių problemų ir neplanuotų prastovų. Monolitinis kalimas be siūlių pašalina šiuos gedimo taškus ir sumažina darbo laiko nuostolius, atsirandančius dėl proceso gedimų šalinimo.
2. Pailginkite armatūros tarnavimo laiką ir sumažinkite atsarginių dalių įsigijimo dažnumą Esant lygiaverčiui didelio apkrovos gamybos intensyvumui, monolitiniai kaltiniai pagrindai neleidžia atsilaisvinti surinkimo jungtyse. Tarnavimo laikas pailgėja. Naudotojai atleidžiami nuo dažno viso griebtuvo keitimo ir varžtų atsarginių dalių papildymo, taip sumažinant ilgalaikį atsarginių dalių spaudimą.
3. Išsaugokite modulinio išdėstymo lankstumą, nepaisant monolitinės konstrukcijos Palaikomas ir atskiras vieno taško naudojimas, ir kelių griebtuvų masyvo išdėstymas. Gamyklos parenka griebtuvo kiekį pagal faktinius ruošinio apkrovos reikalavimus. Be fiksuotų surenkamų padėklų ribų, jis prisitaiko prie nestandartinių sunkiųjų tvirtinimo pagrindų.
4. Pakartotinai naudokite esamus D20 nulinio taško traukimo smeigės tvirtinimo elementus. Masinis armatūros atnaujinimas yra nereikalingas, o ankstesnės investicijos į įrangą yra gerai išsaugotos.
5. Dvigubas rankiniu būdu valdomų dirbtuvių ir automatikos atnaujinimo projektų palaikymas Įtaisytasis G1/8 oro prievadas ir NPN signalo išvesties sąsaja leidžia tiesiogiai valdyti rankiniu režimu. Automatizavimo projektams jis jungiasi su PLC ir pramoniniais robotais, kad būtų galima atlikti automatinį sunkiųjų įrenginių pakrovimą ir iškrovimą.
Prašymo atvejai
1 atvejis: sunkiųjų formų gamybos gamykla
Šis klientas anksčiau pirko padalinto tipo vieno centro griebtuvų partijas, skirtas ruošinių grubumui apdoroti. Nors vieneto pirkimo kaina buvo maža:
· Kas ketvirtį pasireiškė 2–3 paslėpti su jungtimi susiję gedimai
· Varžto įtempimo ir atpalaidavimo suaktyvintas apdorojamo ruošinio matmenų nukrypimas
· Kiekvienas gedimas truko vidutiniškai 4–8 valandas gamybos prastovos, taip pat buvo išleisti formų ruošiniai ir papildomos išlaidos keičiant varžtus arba sukomplektuotus griebtuvus
Perjungus į JWGRIP integruotą vieno centro nulinio taško griebtuvą:
· Per dešimt mėnesių iš eilės nuo gamybos pradžios nenutrūko nulinių pertrūkių, neatitinkančių specifikacijos
· Net ir esant didesnei vieneto pirkimo kainai, labai sumažėjo visapusiškos išlaidos, apimančios prastovų nuostolius, ruošinio laužą ir atsarginių dalių pirkimą.
2 atvejis: inžinerijos-mašinų-komponentų subrangovas
Klientas apdoroja storų plokščių ruošinius 5 ašių mašinose, taikydamas kelių griebtuvų masyvo išdėstymą.
Senus padalinto tipo griebtuvus reikėjo visiškai išmontuoti ir kas du mėnesius pakartotinai patikrinti varžtų sukimo momentą, o tai užėmė vertingas mašinos gamybos valandas.
Įdiegus JWGRIP monolitinius griebtuvus, šios periodinės sukimo momento patikros darbo eigos pašalinamos, todėl apdirbimo laikas yra efektyvesnis.
Užbaigti gamybos darbo eigą
1. Alloy-steel blank one-piece forging
2. Grubus apdirbimas
3. Pirmasis streso mažinimo senėjimas
4. Pusiau apdaila
5. Antrinis streso mažinimo senėjimas
6. Ypatingai tikslus nulinių taškų šlifavimas
7. Giliųjų skylių vidinis pneumatinio kanalo apdirbimas
8. Įvorės presuojama jungtis
9. Pneumatinių signalų komponentų surinkimas
10. Oro sandarumo slėgio išlaikymo bandymas
11. Nepriklausomas vieno įrenginio tikslumo patikrinimas
12. Apsauga nuo rūdžių
13. Eksporto klasės smūgiams atspari pakuotė
Patikrinimo kontrolinis sąrašas
· Vieno griebtuvo pakartotinio padėties nustatymo tikslumo testas
· 5 minučių trukmės oro sulaikymo sandarumo bandymas; maksimalus leistinas slėgio kritimas ≤0,02 MPa
· Ciklinio užrakinimo-atrakinimo patvarumo testas
· Signalo-išvesties-logikos funkcinis patikrinimas
Pastaba: gamyklinė patikra garantuoja tik atskiro atskiro griebtuvo tikslumą. Abipusės padėties tikslumas po masyvo išdėstymo montavimo priklauso nuo kliento įrenginio parodymo ir išlygiavimo ir nėra įtrauktas į gamyklos patikros sritį. Kiekvienas įrenginys pristatomas su atskiro įrenginio gamyklinės patikros duomenų lapu, skirtu klientų įrangos archyvavimui.


Vertinimo ir atrankos gairės
1. Analizuokite realias pjovimo sąlygas: apskaičiuokite didelių apkrovų grubinimo ir didelio pastūmos frezavimo užduočių proporciją. Šis gaminys geriausiai tinka scenarijuose, kuriuose yra didelė pjovimo dalis. Padalinto tipo griebtuvai užtikrina geresnį ir visapusišką sąnaudų efektyvumą dirbtuvėse, kuriose vyrauja lengvo pjovimo darbai.
2. Atlikite bendrųjų nuosavybės sąnaudų (TCO) įvertinimą: neskaitant vieneto pirkimo kainos, atsižvelkite į galimas prastovos darbo valandas, ruošinio laužo praradimą, periodinį pakartotinį darbo patikrinimą ir atsarginių dalių keitimo dažnumą.
3. Naudojant masyvo išdėstymą: apskaičiuokite kiekvieno griebtuvo apkrovą ir niekada neviršykite vardinės talpos. Patvirtinkite staklių T formos griovelio suderinamumą su Φ130 mm flanšo pėdsaku.
4. Palaikykite stabilų 0,5–0,7 MPa oro šaltinio slėgį dirbtuvėse. Rezervuokite PLC NPN signalo IO taškus automatizavimo projektams.
5. Patvirtinkite smeigių specifikacijas vietoje. Pagal užsakymą galima įsigyti nestandartinių smeigių dydžių įvorių komplektus.
Montavimo ir priežiūros specifikacijos
Flanšo varžtus pritvirtinkite griežtai pagal sukimo momento vertės reikalavimus, pateiktus JWGRIP vartotojo vadove. Nepakankamas sukimo momentas sukelia viso įrenginio mikrojudėjimą; Per didelis sukimo momentas išspaudžia flanšą ir deformuoja pagrindą.
Sumontuokite alyvos ir vandens filtrą prie oro įleidimo angos, kad užblokuotumėte drėgmę ir nešvarumus, išvengtumėte įvorės rūdijimo ir trinties sukelto tikslumo dreifo.
Purškite sauso tepalo aerozolį ant įvorių kas 80-100 darbo valandų. Skysta variklio alyva yra griežtai draudžiama, nes alyva pritraukia metalines drožles ir sukelia įvorių užstrigimus.
Po kiekvieno pamainos keitimo nupūskite vietos nustatymo atskaitos paviršių suslėgtu oru.
Iš naujo nurodyti ir iš naujo kalibruoti santykines koordinates, kai keičiamas masyvo išdėstymas; senų koordinačių parametrų negalima pakartotinai naudoti tiesiogiai.
Apsaugokite nuo sunkių objektų smūgio į nulinio taško paviršių. Susidūrimo sukeltos kalimo pagrindo deformacijos negalima pataisyti vietoje.
Pakavimas ir siuntimas
· Pakuotė: kiekvienas atskiras griebtuvas supakuotas į atskirą eksporto klasės smūgiams atsparią dėžutę su putplasčio vidiniu buferiu. Didelės apimties užsakymai priimami iš medžio masyvo, skirto eksportuoti.
· Standartinis pristatymo laikas: 16–22 darbo dienos. Pasirinkti standartiniai SKU laikomi sandėlyje, kad būtų galima greičiau išsiųsti.
Pagalba po pardavimo
Garantija: 12 mėnesių garantija taikoma tik atskiro griebtuvo bloko gamybos defektams. Garantija netaikoma masyvo surinkimo abipusės padėties tikslumui po kliento atlikto montavimo vietoje.
Techniniai ištekliai: Pateikiami internetiniai brėžiniai ir eksploatavimo dokumentai.
Mokama paslauga: nuotolinis techninis palaikymas galimas atliekant masinius užsakymus.
Pasirinktinis modifikavimas: palaikomas flanšo matmenų reguliavimas, traukimo smeigės specifikacijos keitimas.
Mėginio įvertinimas: galima sutvarkyti vertinimo pavyzdį; pirkėjas prisiima pavyzdines gabenimo išlaidas.
DUK
1 klausimas: Ar JWGRIP integruotas vieno centro nulinio taško griebtuvas pasiekia aukštesnius statinio tikslumo rodiklius, palyginti su padalinto tipo griebtuvais?
A: Nominalus vieno vieneto kartotinio padėties nustatymo tikslumas išlieka ±2 μm. Pats statinio tikslumo indeksas nepagerinamas. Pagrindinė jo vertė yra pašalinti progresuojančius paslėptus gedimus, atsirandančius dėl varžtų jungčių atsipalaidavimo, sumažinant prastovos laiką ir ruošinio laužo nuostolius. Tai pagerina patikimumą, o ne statinių specifikacijų atnaujinimą.
Q2: Do I have to choose monolithic integrated chucks for all heavy-duty scenarios?
A: Nebūtinai. Padalinto tipo griebtuvai vis dar įmanomi, jei sunkios užduotys atliekamos retai, o mašinoje galima atlikti reguliarų pakartotinį varžto sukimo momento patikrinimą. Priimkite sprendimus remdamiesi išsamiu TCO skaičiavimu, o ne vien tik techninės įrangos specifikacijomis.
3 klausimas: ar norint nustatyti masyvo išdėstymą, reikia periodiškai pakartotinai tikrinti varžtų sukimo momentą?
A: Griebtuvo vidaus komponentams nereikia išardyti ir sukti, nes nėra įmontuotų surinktų jungčių varžtų. Tačiau flanšinius varžtus, kurie pritvirtina griebtuvą prie staklių darbo stalo, vis tiek reikia periodiškai pakartotinai patikrinti sukimo momentą, laikantis priežiūros grafikų.
4 klausimas: Ar mano esami D20 nulinio taško tvirtinimo elementai gali veikti su šiuo griebtuvu?
A: Tvirtinimo pagrindai su standartinėmis D20 nulinio taško traukimo smeigėmis gali būti naudojami tiesiogiai.
Pirkimo sprendimo įžvalga
Daugelis pirkimų komandų lygina tik išankstines aparatūros kainas, neatsižvelgdamos į paslėptas išlaidas, įskaitant prastovą, ruošinio likučius, priežiūros darbus ir atsarginių dalių sunaudojimą po to, kai armatūra paleidžiama internete.
Pagrindinį JWGRIP integruoto vieno centro nulinio taško prispaudimo griebtuvo konkurencingumą lemia ne popieriniai specifikacijų parametrai. Tikroji jo vertė yra armatūros patikimumo didinimas sunkiomis pjovimo sąlygomis ir mažesnių nuostolių, atsirandančių dėl neplanuotų prastovų ir atmestų dalių, sumažinimas.
Pasirinkimas turėtų būti vertinamas pagal viso gyvavimo ciklo bendrąsias nuosavybės išlaidas, o ne pagal vienkartinę pirkimo kainą. Aukšto dažnio sunkiųjų gamybos linijų atveju papildomos pirkimo išlaidos gali būti greitai kompensuojamos sumažinus gedimus. Naudojant žemo dažnio ir didelio apkrovimo įrenginius, prieš užsakant reikia atidžiai pasverti įvesties ir išvesties santykį.
Siųsti užklausą
Kontaktinė informacija
-
Adresas
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong provincija, Kinija
-
Tel
-
El. paštas
Sveiki atvykę siųsti užklausą JWGRIP. Mūsų profesionali techninė ir pardavimo komanda pateiks nemokamą armatūros pasirinkimą, pritaikytą sprendimo dizainą ir tikslią citatą.
Susiję produktai

Naujienų rekomendacijos