Lietuvos
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






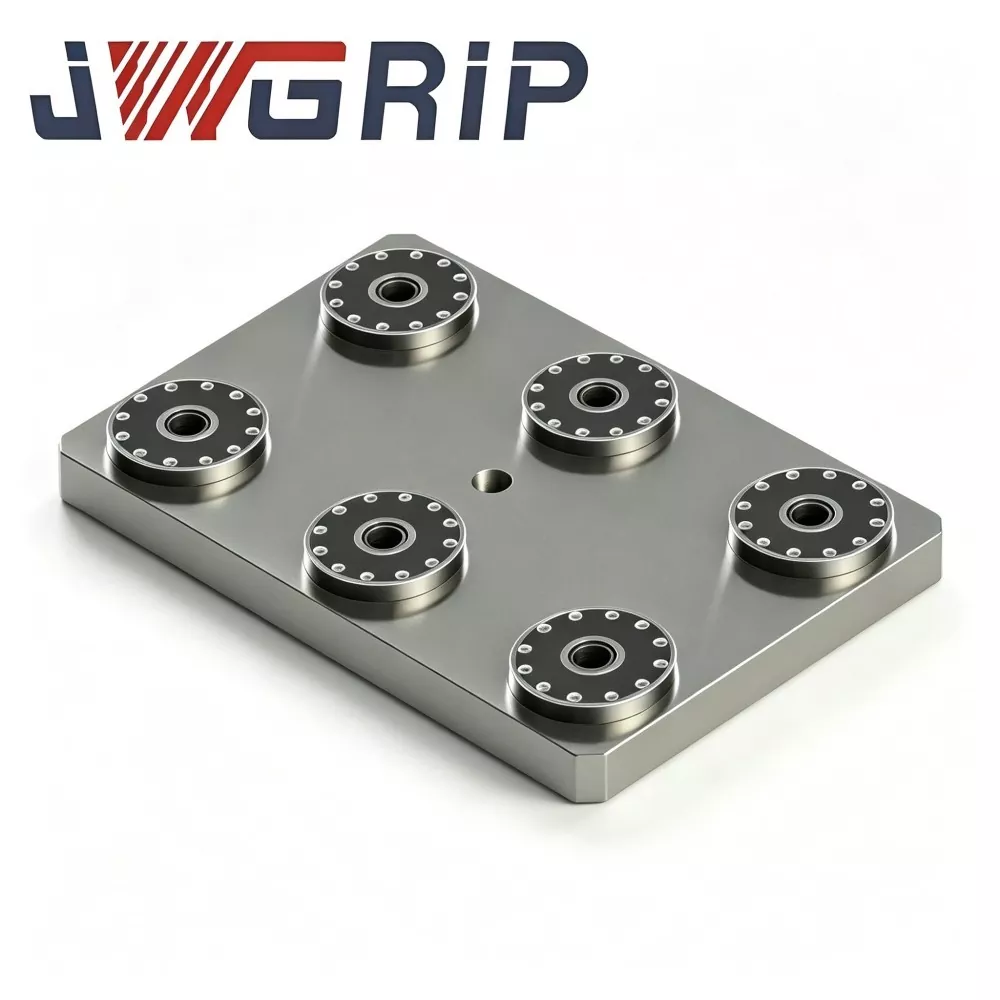
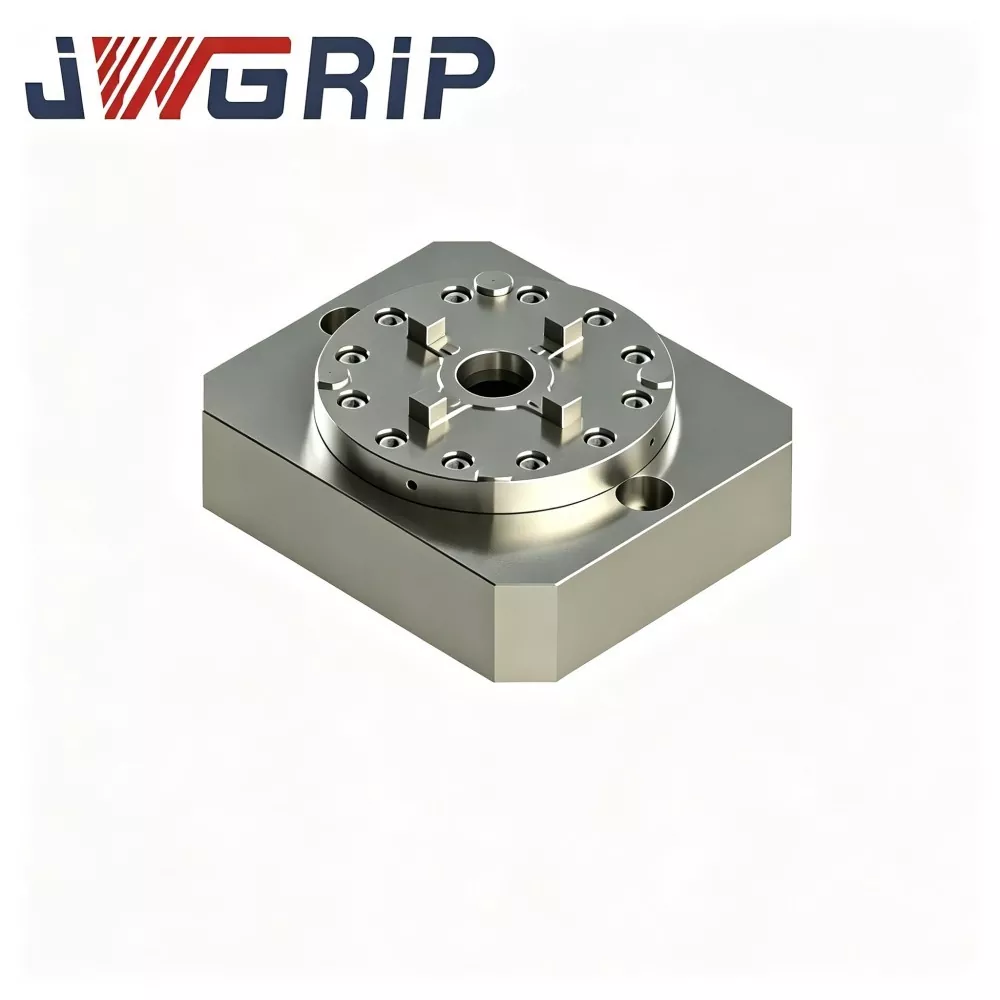
Šešių padėčių nulinio taško tvirtinimo plokštė
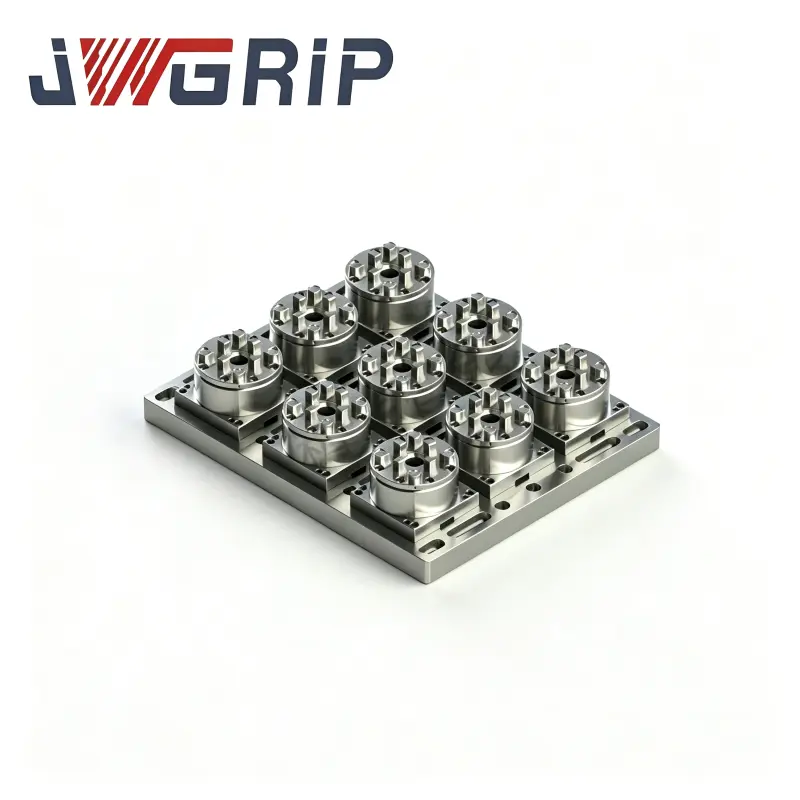
JWGRIP yra profesionalios šešių padėčių nulinio taško tvirtinimo plokštės gamintojas ir tiekėjas Kinijoje. Tai integruotas kelių stočių nulinio taško tvirtinimo įtaisas, specialiai sukurtas didelio efektyvumo CNC frezavimui ir lanksčiam šlifavimui. Šiame gaminyje yra šeši nepriklausomi nulinio taško fiksavimo įtaisai ant vieno integruoto didelio apkrovimo pagrindo, todėl vienu metu galima montuoti kelis tvirtinimo elementus ir kelis ruošinius. Jame yra „viskas viename“ konstrukcinis dizainas be išsklaidyto modulinio mazgo, kuris gali būti tiesiogiai montuojamas ant staklių darbo stalų ir suderinamas su neprisijungus išankstinio nustatymo sistemomis, kad labai pagerintų bendrą tikslaus apdorojimo dirbtuvių veiklos efektyvumą.
Šešių padėčių nulinio taško prispaudimo plokštė naudoja integruotą vientiso formavimo ir integruoto tikslaus apdirbimo technologiją. Visoje pagrindo plokštėje atliekamas bendras frezavimas, įtempių mažinimas ir vieningas tikslumas šlifavimas, o visos šešios nulinio taško padėties nustatymo skylės yra užbaigtos vienkartinio užspaudimo apdirbimo metu. Tai efektyviai užtikrina minimalų padėties nuokrypį tarp stočių ir labai nuoseklų kiekvienos stoties padėties nustatymo tikslumą. Pagamintas iš didelio stiprumo legiruotojo plieno su daugybe senėjimo apdorojimo būdų, kad būtų pašalintas vidinis įtempis, gaminys pasižymi puikiu konstrukciniu stabilumu ir atsparumu deformacijai esant ilgalaikėms pjovimo ir šlifavimo apkrovoms.
Kiekvienoje stotyje yra nepriklausoma nuo drožlių apsauganti sandarinimo konstrukcija, apsauganti vidinius fiksavimo komponentus nuo pjovimo skysčio, metalo drožlių ir abrazyvinių dulkių. Jis palaiko išankstinį įvairių strypų ir ruošinių prispaudimą neprisijungus, todėl pagal gamybos poreikius galima sinchroniškai arba nepriklausomai užrakinti šešias stotis. Plačiai taikomas formų įdėklų, mažų erdvėlaivių dalių ir hidraulinių tikslumo komponentų paketiniam apdorojimui, efektyviai sumažina armatūros keitimo dažnį ir žymiai padidina bendrą vertikalių apdirbimo centrų įrangos efektyvumą.
Pilnas aparatūros surinkimas
JWGRIP šešių padėčių nulinio taško tvirtinimo plokštė susideda iš vientiso kaltinio legiruotojo plieno pagrindo su šešiais nulinio taško įvorių mazgais, tolygiai išdėstytais 360 laipsnių apskritime aplink centrinę ašį. Visas komponentų komplektas:
· Vieno gabalo kaltinis legiruotojo plieno pagrindas
· Šešios nulinio taško padėties įvorių rinkinių grupės, paskirstytos apskritimu vienodu kampu
· Įmontuota sinchroninė pneumatinė paskirstymo grandinė
· Pagrindinė suspausto oro įleidimo anga
· NPN užrakto būsenos signalo ir išvesties sąsaja
· Darbinio tvirtinimo angos kriauklei
· Apsauginės tuščiosios eigos stočių dengiamosios plokštės
Gamybos režimai
1 režimas: šešių stočių masinės gamybos režimas
1. Tvirtai pritvirtinkite šešių padėčių tvirtinimo plokštę prie CNC staklių darbo stalo.
2. Atitinkamai ant šešių apskritų vietos nustatymo stočių uždėkite šešis tvirtinimo pagrindus su D20 nulinio taško smeigėmis.
3. Tiek 0,5–0,7 MPa suslėgto oro; Vidinė sinchroninė oro grandinė varo šešis įvorių mazgus, kad užsifiksuotų vienu metu.
4. Užrakinimo patvirtinimo signalo išvestis į CNC sistemą; mašina vykdo apdirbimo programas ir užbaigia šešių rotacinių ruošinių pjovimą per vieną ciklą.
5. Pabaigus apdirbimą, atleiskite oro slėgį, kad atrakintumėte; šešis šviestuvus galima nuimti vienu tvarkymo žingsniu.
2 režimas: Dalinės stoties pasirinkimo įjungimo režimas
1. Suaktyvinkite tik 2–5 stotis mažos apimties užsakymams.
2. Ant likusių tuščiosios eigos stočių uždėkite atitinkamas apsaugines dangos plokštes, kad įvores nepatektų drožlių ir pjovimo skysčio.
Vienas aparatūros blokas apima ir mažos apimties mėginių ėmimą, ir didelės apimties masinę gamybą. Nereikia pirkti kelių šviestuvų su skirtingais stočių kiekiais.
Gairių pranešimas
· Kaltiniai legiruotojo plieno ruošiniai apdorojami neapdorotu apdirbimu, pusiau apdaila ir dvigubu įtempių mažinimo senėjimo ciklais. Apvalios formos stotys yra labai jautrios pagrindo deformacijai. Neatsipalaidavęs liekamasis įtempis pakeis stoties padėtis ir indeksavimo kampus esant temperatūros svyravimams ir nuolatinei pjovimo vibracijai, pažeidžiant šešių ruošinių matmenų nuoseklumą.
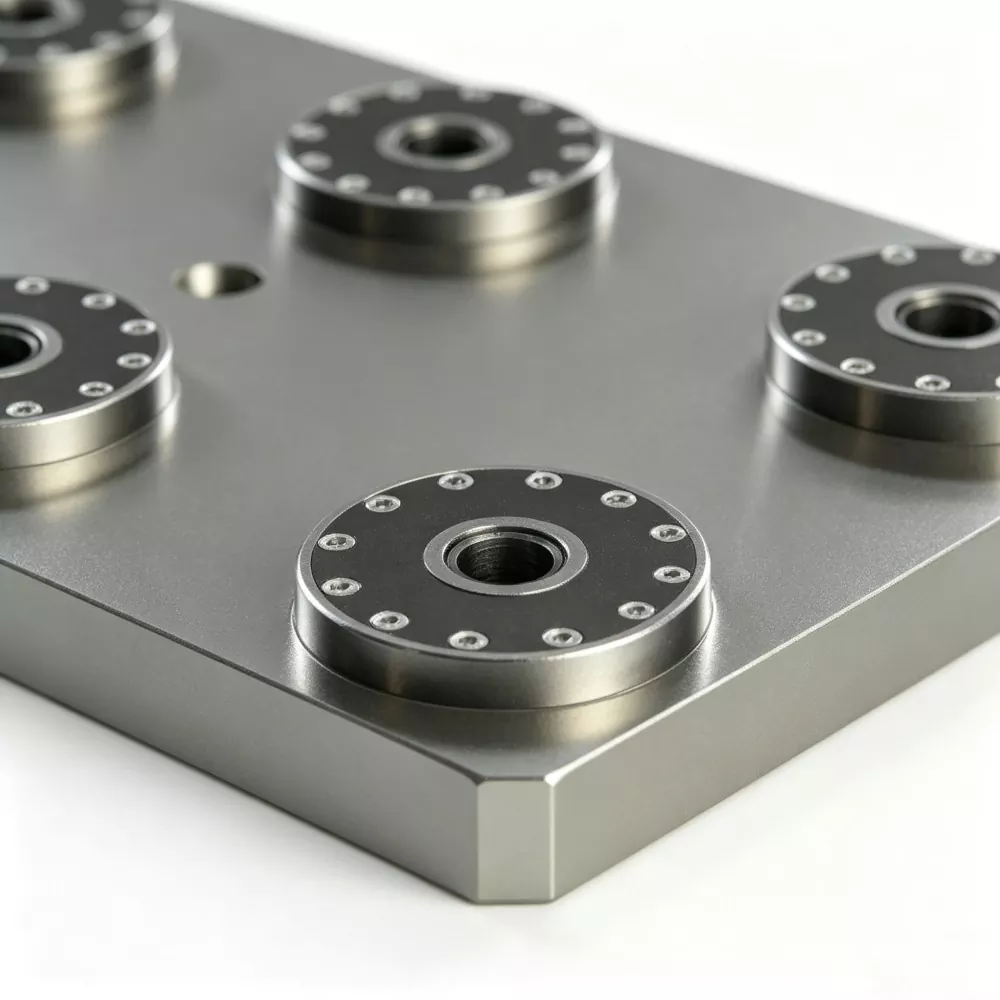
· Visų šešių padėties nustatymo įvorių tvirtinimo angos yra sušlifuotos 5 ašių šlifuokliu, naudojant vienkartinį užveržimą, užtikrinant stoties indekso tikslumą ir kelių stočių koaksialumą.
· Padėties įvorėms naudojamas didelio kietumo guolių plienas; vidinės kiaurymės yra grūdintos ir šlifuojamos.


Technologiniai patobulinimai
1. Gamykloje sukalibruotas apskritas vienodo kampo išdėstymas užtikrina indeksavimo tikslumą ir kelių stočių koaksialumą Palyginti su šešių atskirų vieno centro griebtuvų surinkimu vietoje rankiniu būdu, ši monolitinė plokštė pašalina indeksavimo netolygumus ir bendraašius nuokrypius, atsiradusius dėl žmogaus montavimo klaidos. Šešių apdirbtų dalių nuoseklus matmenų veikimas garantuojamas tvirtinimo įrangos lygiu.
2. Pašalinkite vietoje atliekamą kelių stočių išdėstymą ir pakartotinius ciferblato kalibravimo darbus Sumontavus ir pritvirtinus plokštę, gamyba gali prasidėti iš karto. Operatoriai nebereguliuoja kiekvienos griebtuvo padėties po vieną, todėl labai sutrumpėja partijos keitimo laikas.
3. Flexible switching between mass-production and small-batch sampling Supports full six-station high-throughput runs as well as partial-station operation for low-volume orders. Tuščiosios eigos stotys tiesiog uždengtos apsauginėmis plokštėmis. Nereikia kaupti kelių armatūros su skirtingu skaičiumi, o armatūros atsarginių dalių atsargų slėgis sumažėja.
4. Venkite stoties nukrypimo rizikos, būdingos atskiroms kelių griebtuvų matricoms Stočių padėtis yra nuolat pritvirtinta prie monolitinio pagrindo. Varžtų atsipalaidavimas ir laipsniškas stoties poslinkis, kurį sukelia ilgalaikė pjovimo vibracija (dažna problema su surinktų griebtuvų matricomis), negali įvykti, todėl sumažėja partijos matmenų neatitinkančių specifikacijų rizika.
5. Pakartotinai naudokite esamus D20 nulinio taško traukimo kaiščius. Visiškas armatūros atnaujinimas yra nereikalingas ir išsaugomos išankstinės armatūros investicijos.
6. Pritaikoma rankiniam darbui dirbtuvėse ir automatizavimo linijų modifikavimui Rezervuoti standartizuoti pneumatiniai prievadai ir signalų sąsajos palaiko rankinį armatūros keitimą. Jį galima sujungti su robotų griebtuvais, kad būtų galima automatiškai pakrauti ir iškrauti apvalias šešių stočių tvirtinimo detales.
Tikri atvejai
1 atvejis: komponentų gamybos įmonė
Anksčiau klientas rankiniu būdu sudėliodavo šešis vieno centro nulinio taško griebtuvus į apskritas matricas ant mašinų stalų.
· Kiekviena naujo užsakymo sąranka užtruko 2,5–4 valandas išdėstymui ir numerio rodyklės kalibravimui
· Vibracija lėtai keičia stoties padėtis, todėl reikia kas savaitę pakartotinai patikrinti indeksavimą ir bendraašiškumą
Išskleidus JWGRIP šešių padėčių nulinio taško tvirtinimo plokštę:
· Gamyba pradedama iškart po montavimo, neatliekant sudėtingų išdėstymo ir kalibravimo procedūrų
· Matmenų sklaida tarp šešių apdirbtų ruošinių pastebimai sumažėja
· Pašalinamos savaitinės stoties pakartotinės patikros darbo eigos, o mašinos veikimo laikas pailgėja.
2 atvejis: Guolių-korpuso komponentų dirbtuvės
Gamykla susiduria su labai svyruojančiais užsakymų kiekiais: piko sezono masinei gamybai reikia vienu metu apdirbti šešias dalis, kad būtų užtikrintas didelis našumas; Ne sezono metu mažų partijų užsakymams reikia tik 2–3 ruošinių per ciklą. Su JWGRIP šešių padėčių tvirtinimo plokšte:
· Paleisti visos stoties režimą didžiausio garsumo laikotarpiais; perjunkite į dalinės stoties režimą, kad galėtumėte atlikti mažų partijų darbus
· Sumažėja kelių atskirų specialios paskirties šviestuvų pirkimo ir saugojimo išlaidos.
Kokybės patikrinimas
Visos JWGRIP šešių padėčių nulinio taško prispaudimo plokštės užbaigia visą procesą kalimo, terminio apdorojimo, CNC apdirbimo, šlifavimo ir surinkimo įmonėje; nėra viso įrenginio OĮG užsakomųjų paslaugų.
Užbaigti gamybos darbo eigą
1. Legiruoto plieno ruošinių kalimas
2. Grubus apdirbimas
3. Pirmasis streso mažinimo senėjimas
4. Pusiau apdaila
5. Antrinis streso mažinimo senėjimas
6. 5 ašių šlifuoklis: nušlifuokite visas šešias įvorės tvirtinimo angas vienu prispaudimo būdu
7. Įvorės presuojama jungtis
8. Vidinės sinchroninės oro grandinės surinkimas ir sandarinimas
9. Oro sandarumo slėgio išlaikymo bandymas
10. CMM tikrinimas, siekiant nustatyti stoties indeksavimą, koaksialumą ir stoties kartojimo padėties nustatymo tikslumą
11. Apsauga nuo rūdžių
12. Eksporto klasės smūgiams atspari pakuotė
Patikrinimo kontrolinis sąrašas
· Nepriklausomas kiekvienos stoties kartotinės padėties nustatymo tikslumo testas
· CMM metrologija, skirta šešių stočių indeksavimo tikslumui, koaksialumui ir santykinei padėčiai tarp stočių nustatyti
· 5 minučių trukmės oro sulaikymo sandarumo bandymas; didžiausias leistinas slėgio kritimas ≤0,02 MPa
· Ciklinio sinchroninio užrakinimo-atrakinimo funkcijos testas, apimantis visas šešias stotis
Šešių stočių indekso tikslumas ir koaksialumas yra visiškai patikrintas prieš išsiunčiant gamyklą. Klientams nereikia atlikti santykinės padėties kalibravimo mašinoje. Kiekvienas įrenginys pristatomas su originaliu CMM patikrinimo duomenų lapu, skirtu tvirtinimo įrangos archyvui.
Vertinimo gairės
1. Pirmenybę teikite proceso reikalavimų įvertinimui: šis produktas skirtas sukamoms / žiedinėms dalims, kurioms vienu metu reikia apdirbti kelis gabalus. Apsvarstykite alternatyvius nulinio taško tvirtinimo sprendimus nesisukamiems ruošiniams. Patikrinkite armatūros kontūrus, kad užtikrintumėte nulinius fizinius trukdžius tarp gretimų stočių.
2. Patvirtinkite vietoje nulinio taško smeigės specifikacijas. Standartinė versija tinka D20 traukiamoms smeigėms. Paprašius galima sukurti individualius įvorių rinkinius ir pasirinkti alternatyvius smeigių matmenis.
3. Automatizavimo linijos integravimui: užtikrinkite stabilų dirbtuvių oro šaltinio slėgį 0,5–0,7 MPa ir rezervuokite PLC NPN signalo IO taškus.
4. Apskaičiuokite bendrą ruošinio ir tvirtinimo elemento aukštį. Įvertinkite pjovimo įrankių ir 5 ašių suklio pasvirimo susidūrimo riziką. Jei turite neaiškumų, pateikite ruošinio brėžinius JWGRIP techninei komandai trukdžių įvertinimui.
Techninė specifikacija
· Priveržkite plokštės tvirtinimo varžtus griežtai laikydamiesi JWGRIP naudotojo vadove pateiktų sukimo momento vertės reikalavimų. Smarkus tvirtinimas per sukimo momentą draudžiamas. Pagrindo deformacija sugadins apskrito stoties indeksavimo tikslumą ir koaksialumą.
· Įdėkite alyvos ir vandens filtrą oro įleidimo angos priekinėje dalyje. Drėgmė ir nešvarumai, patenkantys į įvores, sukelia rūdymą ir dilimą, todėl tikslumas nukrypsta.
· Papurkškite sauso tepalo aerozolį ant kiekvienos nulinio taško įvorės po kiekvienų 80–100 darbo valandų. Skysta variklio alyva yra griežtai draudžiama, nes alyva sulaiko metalo drožles ir sukelia įvorių užstrigimus.
· Kiekvieno pamainos keitimo metu suslėgtu oru išvalykite visas padėties nustatymo įvores ir atskaitos taškus.
· Ant tuščiosios eigos stočių uždėkite atitinkamas apsaugines dangos plokštes, kad į įvorių mazgus nepatektų drožlių ir pjovimo skysčio.
· Senkite, kad sunkūs objektai atsitrenktų į plokščių pagrindinius paviršius. Susidūrimo sukelta substrato deformacija sugadins žiedinės stoties indeksavimą ir koaksialumą, todėl ją vargu ar bus galima pataisyti.
· Niekada nedirbkite virš vienos stoties vardinės apkrovos.
Pakavimas ir siuntimas
· Pakuotė: Eksporto tipo smūgiams atsparus medžio masyvo dėklas su storu putplasčio vidiniu buferiu, kad apsaugotų apvalius pagrindinius paviršius važiuojant dideliais atstumais vandenynu.
· Standartinis pristatymo laikas: 17–23 darbo dienos. Pasirinkti standartiniai SKU laikomi sandėlyje, kad būtų galima greičiau išsiųsti.
Pagalba po pardavimo
· Garantija: 12 mėnesių viso įrenginio garantija taikoma gamybos defektams, išskyrus žmogaus sukeltą žalą. Kvalifikuotiems ieškiniams suteikiamas nemokamas remontas arba atsarginių dalių keitimas.
· Techniniai ištekliai: pateikiami internetiniai operacijos dokumentai ir brėžiniai.
· Mokama paslauga: masinio užsakymo projektams galimas mokamas nuotolinis techninis palaikymas.
· Tinkintas modifikavimas: palaiko apskrito stoties skersmens reguliavimą, stoties kiekio keitimą ir traukimo smeigės specifikacijos keitimą.
· Pavyzdžio įvertinimas: galima sudaryti vertinimo pavyzdį; pirkėjas prisiima pavyzdines gabenimo išlaidas.
DUK
1 klausimas: Ar JWGRIP šešių pozicijų nulinio taško prispaudimo plokštė gali veikti, kai įjungtos tik dalinės stotys?
A: Taip. Ant tuščiosios eigos stočių uždėkite apsaugines dengiančias plokštes; tai nepakenks pagrindinės plokštės veikimui. Jis palaiko tiek mažos apimties mėginių ėmimo, tiek masinės gamybos darbo scenarijus.
2 klausimas: koks yra pagrindinis skirtumas nuo šešių atskirų vieno centro griebtuvų, išdėstytų masyvu?
A: Monolitinė šešių padėčių plokštė užbaigia indeksavimo ir koaksialumo kalibravimą gamykloje, pašalindama vietoje atliekamą išdėstymą ir numerio rodymą. Atskiros vieno griebtuvo matricos visiškai priklauso nuo rankinio kalibravimo mašinoje ir kelia pavojų stoties pamainoms esant ilgalaikei pjovimo vibracijai.
3 klausimas: ar mano esamus D20 nulinio taško tvirtinimo elementus galima naudoti pakartotinai?
A: Tvirtinimo pagrindai, surinkti su standartinėmis D20 nulinio taško traukimo smeigėmis, gali būti naudojami tiesiogiai.
4 klausimas: Ar JWGRIP šešių padėčių nulinio taško tvirtinimo plokštę galima naudoti 5 ašių CNC staklėse?
A: Jis gali būti naudojamas be susidūrimo. Apskaičiuokite bendrą tvirtinimo elemento ir ruošinio aukštį pasirinkimo etape ir įvertinkite suklio pakrypimo susidūrimo riziką.
Pirkimo sprendimo įžvalga
Daugelis gamintojų, gaminančių sukamuosius žiedinius komponentus, susiduria su dviem nepatenkinamomis galimybėmis: arba praleisti daug darbo valandų, sumontuojant kelių griebtuvų matricas vietoje, arba įsigyti brangiai kainuojančius vienkartinius specialios paskirties įrenginius, skirtus šešių dalių apdirbimui vienu metu.
JWGRIP šešių padėčių nulinio taško tvirtinimo plokštė tiekia iš anksto pagamintą monolitinį pagrindą su tolygiai paskirstytomis šešiomis apskritomis stotimis. Tai pašalina sudėtingą kalibravimą vietoje, išsaugant nulinio taško greito keitimo universalumą, todėl armatūra nebus pasenusi po užsakymo specifikacijos jungiklių. Jis puikiai tinka masinei rotacinio tipo dalių, tokių kaip flanšai, guolių korpusai ir žiedinės formos, gamybai. Jei vienu metu šešių dalių tvirtinimas reikalingas tik retai, prieš pateikdami užsakymą atidžiai įvertinkite įvesties ir išvesties santykį.
Siųsti užklausą
Kontaktinė informacija
-
Adresas
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong provincija, Kinija
-
Tel
-
El. paštas
Sveiki atvykę siųsti užklausą JWGRIP. Mūsų profesionali techninė ir pardavimo komanda pateiks nemokamą armatūros pasirinkimą, pritaikytą sprendimo dizainą ir tikslią citatą.
Susiję produktai

Naujienų rekomendacijos