Lietuvos
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






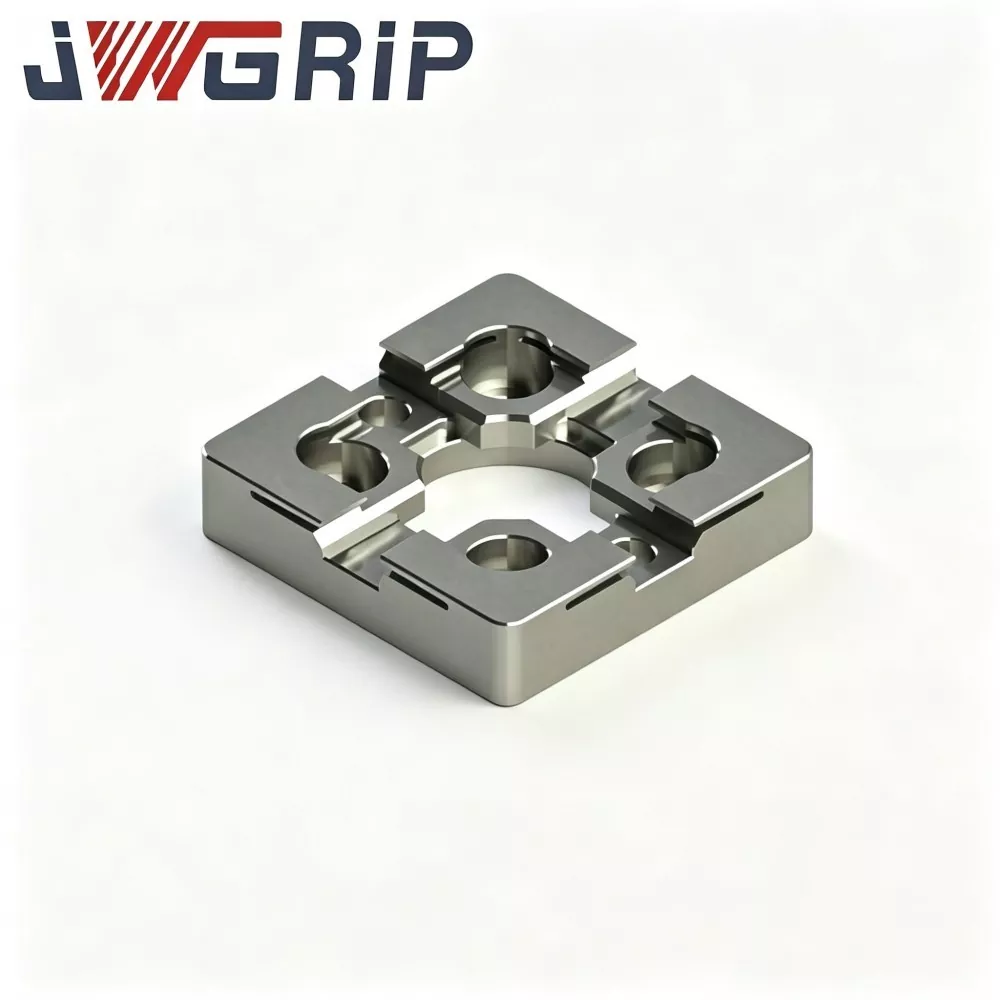
R tipo 54x54 EDM centravimo plokštė
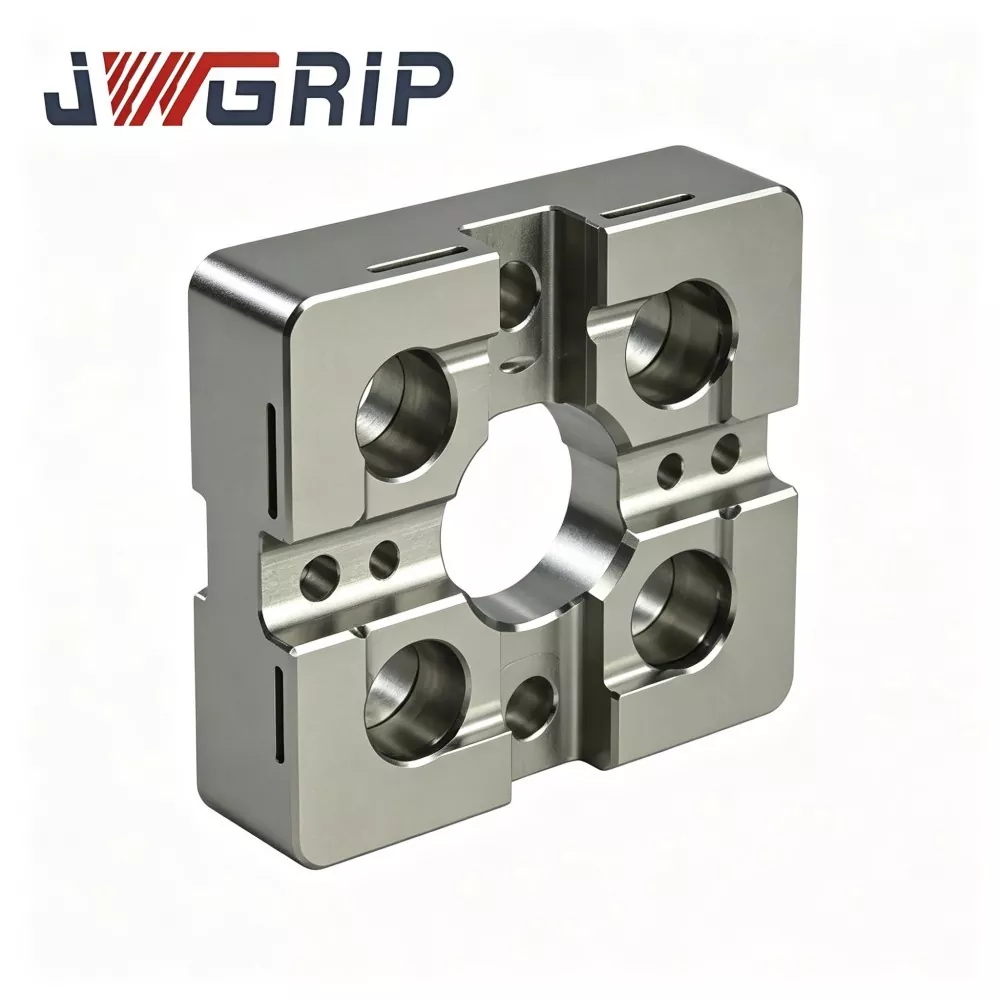
JWGRIP yra profesionalus R-Type 54x54 EDM centravimo plokštės gamintojas ir tiekėjas Kinijoje, kurio standartinės specifikacijos yra sandėlyje ir palaikomas pasaulinis masinis kompaktinių EDM mašinų ir tiksliųjų formų dirbtuvių užsakymas. Tai dilimui atsparus didelio tikslumo integruotas padėties nustatymo etaloninis įtaisas, specialiai sukurtas mažo dydžio EDM įrangai, mini elektrodams ir kelių ertmių tiksliam formų apdorojimo scenarijams. Jis sujungia optimizuotą R tipo pereinamojo padėties nustatymo pečių struktūrą ir termiškai stabilų mechaninį veikimą į vieną įrenginį, pašalindamas tradicinių stačiakampių miniatiūrinių centravimo plokščių lengvo ekstruzijos susidėvėjimo ir kampų smulkinimo defektus.
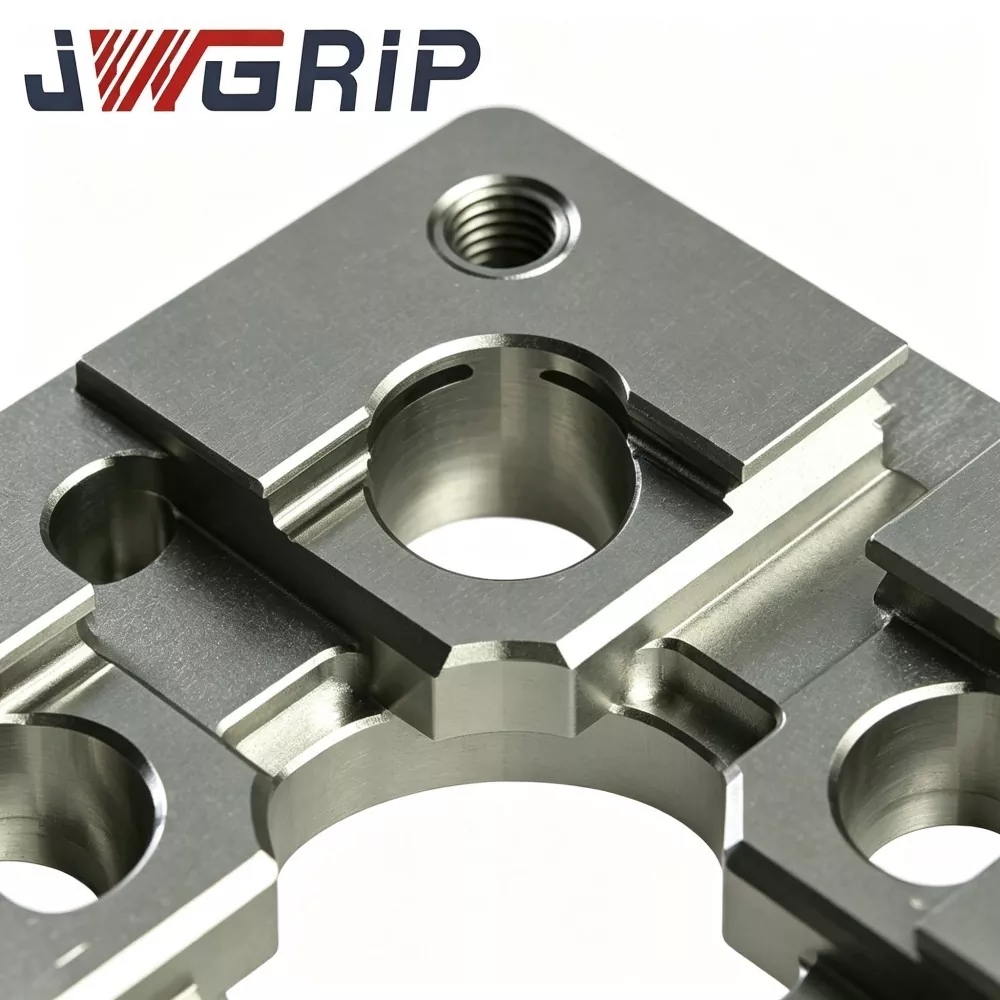
Šioje didelio stabilumo R tipo 54x54 EDM centravimo plokštėje kaip žaliava naudojamas aukščiausios kokybės termiškai stabilizuotas legiruotasis įrankių plienas, apdorotas kelių ciklų įtempių mažinimo senėjimo apdorojimu, vietiniu paviršiaus grūdinimu ir itin tikslia dvipusio šlifavimo technologija. Atnaujinta R tipo pereinamoji pečių struktūra efektyviai išsklaido koncentruotą kontaktinį įtampą kartotinio elektrodų prijungimo ir dažno pakrovimo-iškrovimo ciklų metu, labai sumažindama įlenkimų pažeidimus ir kampų susidėvėjimą bei nuolat išlaikydama stabilų centravimo etalono tikslumą. Termiškai stabilizuotas plieninis korpusas efektyviai išvengia konstrukcinių deformacijų ir matmenų nuokrypių, atsirandančių dėl cecho temperatūros svyravimų, užtikrindamas puikų lygumą ir ilgalaikį matmenų pastovumą gaminant aukšto dažnio partiją.
Jis puikiai prisitaiko prie mažo dydžio vario, grafito ir vario-volframo elektrodų padėties poreikių, žymiai sutrumpina rankinio išankstinio centravimo laiką, pašalina susikaupusias rankinio kalibravimo klaidas ir išsprendžia pramonės problemas, susijusias su nestabiliu kibirkšties tarpu ir defektinėmis mažytėmis ertmės detalėmis, kurias sukelia susidėvėjęs etalonas. Jis palaiko standartinį atsargų tiekimą ir OEM modifikavimą montavimo angų išdėstymo ir padėties iškyšų profilių, užtikrinant patikimus ir pakartojamus didelio tikslumo padėties nustatymo sprendimus, skirtus miniatiūriniam įdėklui ir kelių ertmių formų EDM paketiniam apdorojimui.
Praktiniai skausmo taškai
Kompaktiškos EDM dirbtuvės, kuriose apdorojamos mikro jungtys ir miniatiūrinės medicininės formos, susiduria su būdingais įprastų mažo formato centravimo plokščių trūkumais:
Įprastose mažose centravimo plokštėse naudojami aštrūs vidiniai pečiai. Prijungimo smūgis sutelkia įtampą siaurose kampų zonose. Palaipsniui susidaro nematomi mikro įdubimai, kurių neįmanoma aptikti atliekant įprastą vizualinį patikrinimą.
Centravimo atskaita tyliai nukrypsta nuolatinės gamybos metu, todėl susidaro nenuoseklus kibirkšties tarpas, nelygios ertmės šoninės sienelės erozija ir didelės vertės miniatiūrinių formų įdėklų laužo rizika.
JWGRIP optimizuoja R-Type 54x54 EDM centravimo plokštę aukščiau minėtiems skausmo taškams:
1. Sklandus R tipo pereinamasis padėties nustatymas – petys perskirsto prijungimo kontakto įtampą ir sumažina mikroįspaudimų bei kampų įskilimo riziką, kai dažnai atliekami elektrodų pakrovimo ir iškrovimo ciklai.
2. Termiškai stabilizuotas legiruotojo, įrankių ir plieno substratas bei daugiapakopis senėjimas sulaiko etalono iškraipymus, atsirandančius dėl kompaktiškų EDM įrenginių korpuso aplinkos temperatūros svyravimų.
3. Dvipusis itin tikslus šlifavimas garantuoja patikimą lygumą ir lygiagretumą, kad būtų stabilus mechaninis centravimo taškas.
4. Supaprastina rankinio išankstinio centravimo darbo eigą ir sumažina kaupiamąją padėties nustatymo klaidą mažiems sudėtingiems formos įdėklams, pagerina pakartojimo tikslumą atliekant paketines mikroformos EDM užduotis.
5. Kompaktiškas 54 × 54 plotas pritaiko ribotą vietą stalui; Specialiems kompaktiškiems automatizuotų EDM elementų projektams galima pritaikyti originalios įrangos gamintoją, skirtą skylių modeliui ir padėties nustatymui.
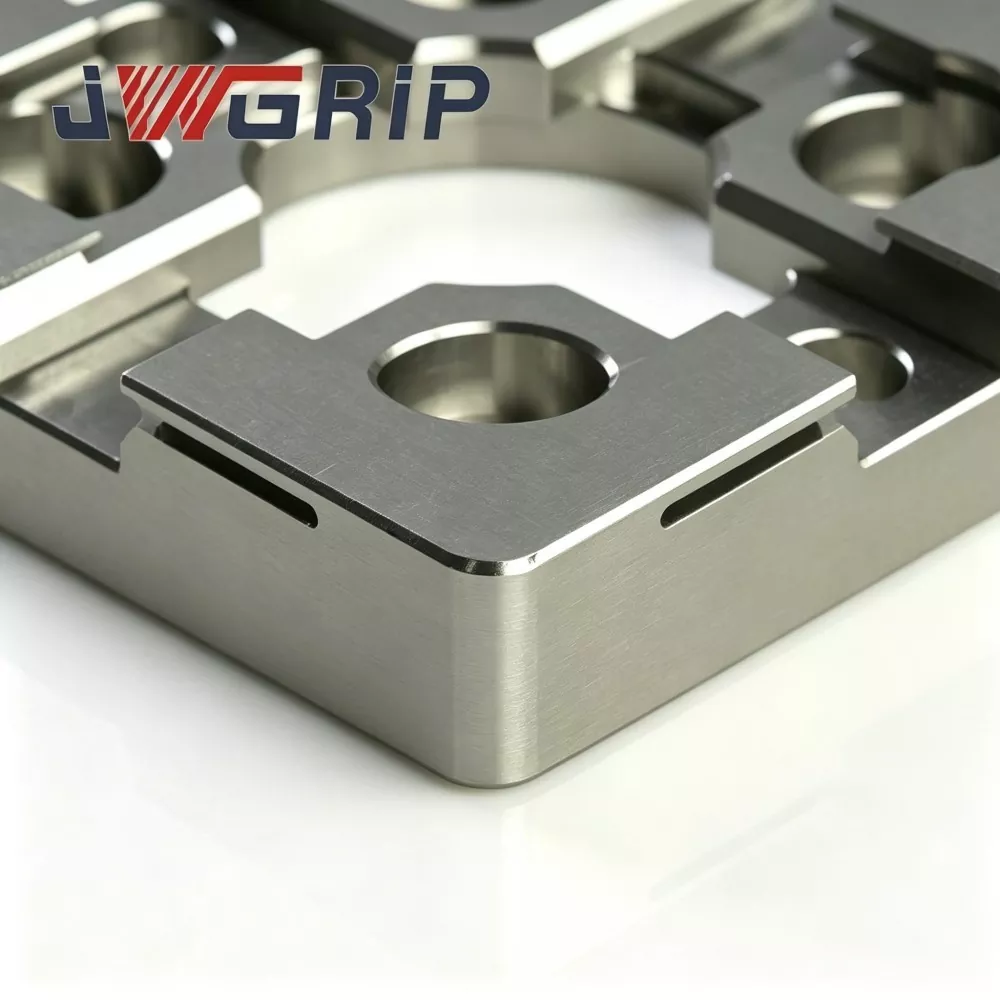
Veikimo logika
JWGRIP R-Type 54x54 EDM centravimo plokštė yra kompaktiškas mechaninis etaloninis įtaisas, skirtas iš anksto nustatyti ir koncentriškai išlygiuoti mažo dydžio EDM elektrodus:
1. Jis montuojamas tarp kompaktiško EDM darbo stalo / mini tvirtinimo pagrindo ir elektrodų laikiklio. Jis pateikia pakartojamą mechaninio centravimo atskaitos tašką dažnai keičiant miniatiūrinius vario, grafito arba vario-volframo elektrodus.
2. Įprastos mažo formato centravimo plokštės turi aštrius 90° vidinius pečius. Prijungimo smūgio įtempis sutelkiamas į siauras kraštų linijas, todėl po pakartotinių presavimo ciklų susidaro vietinės plastikinės mikroįtraukos.
3. Pagrindinis struktūrinis patobulinimas: ištisinis lygus R tipo pereinamasis profilis ant vidinių padėties nustatymo pečių padidina efektyvų kontaktinį plotą, paskirsto kontaktinį įtampą platesniuose paviršiuose, o ne aštrias kampų linijas. Tai sulėtina įtraukų kaupimąsi ir atitolina atskaitos taško poslinkį.
Svarbus funkcinės ribos priminimas:
Šis įrenginys teikia tik mechaninį išankstinį centravimą ir negali pakeisti zondu pagrįsto smulkiųjų koordinačių kalibravimo. Po mechaninio prijungimo operatoriams vis tiek reikia išmatuoti zondą ir koordinuoti kompensaciją, atitinkančią standartines EDM proceso specifikacijas.
Pagrindiniai taikymo scenarijai:
mikro jungties formos, medicininės miniatiūrinės dalies formos, tikslios pavaros įdėklo formos ir mažo dydžio EDM apdirbimas. Jis gali būti montuojamas ant kompaktiškų nulinio taško griebtuvų, mini tvirtinimo pagrindų arba mažų EDM darbo stalų.
Techninis veikimas
1. Kompaktiškai optimizuota R tipo pečių apsauga nuo nusidėvėjimo struktūra Lyginamasis laboratorinio patvarumo bandymas rodo, kad esant vienodam prijungimo dažniui ir kontaktinei jėgai, JWGRIP R-Type 54 × 54 EDM centravimo plokštė sumažina didžiausią vietinį kontaktinį įtampą maždaug 32 %, palyginti su tradicinėmis aštrių kampų mažų centravimo plokščių ir labai mažų centravimo plokščių ištisiniu įdubimu. partijos ciklai.
2. Dviejų apvalių terminio stabilizavimo senėjimo apdorojimas Legiruotojo plieno ruošinys yra dviejų etapų sendinamas aukštoje temperatūroje po grubaus apdirbimo, kad būtų pašalinta dauguma vidinių liekamųjų įtempių. Dirbtuvėse aplinkos temperatūra 16–30 ℃, gatavo plokštės lygumo pokytis ≤0,0025 mm, užkertant kelią etaloniniams iškraipymams, kuriuos sukelia kompaktiškos EDM įrangos spintos temperatūros poslinkis.
3. Dvipusis itin tikslus šlifavimas Viršutinis darbinis atskaitos paviršius ir apatinis tvirtinimo taškas yra itin tiksliai šlifuoti. Viršutinio paviršiaus lygumas ≤0,002 mm; lygiagretumas tarp viršutinio ir apatinio atskaitos taško ≤0,003 mm. Geras lygiagretumas palaiko grįžtamąjį montavimą, kad būtų galima naudoti alternatyvų paviršių, kai kompaktiška mašina yra ribota.
4. Pasirinktinis vietinis paviršiaus grūdinimas Tik vidinės R tipo padėties pečių zonos yra vietiškai sukietinamos didelės energijos, paviršiaus kietumas HRC 57-61. Stiprus atsparumas įbrėžimams anglies milteliams ir smulkioms metalo nuolaužoms; nekritiškos pagrindo zonos išlaiko pagrindo kietumą, kad būtų išvengta visos plokštės trapios lūžimo atsitiktinio smūgio metu.
5. Dielektriniams skysčiams atsparus pasyvavimas, antikorozinė apdaila Viso išorinio paviršiaus pasyvavimo antikorozinis apdorojimas. Atspari cheminei korozijai, atsirandančiai dėl dielektriko-skysčio purslų ir didelės drėgmės atmosferos kompaktiškoje EDM mašinos spintelėje, stabdo dėmių rūdžių susidarymą ilgą laiką dirbant dirbtuvėse.
6. Erdvę taupantis 54 × 54 kontūras su iš anksto apdorotomis tvirtinimo funkcijomis Surenkamos nustatymo kaiščio skylės ir įsmigimo varžtų skylės atitinka įprastas kompaktiškas nulinio taško tvirtinimo detalių sąsajas. Tiesioginis montavimas be antrinio apdirbimo daugeliui mini EDM tvirtinimo elementų.
7. Atsekamas partijos lygio kokybės archyvas Ant kiekvienos paruoštos plokštės yra lazeriu išgraviruotas išskirtinis serijos numeris. Išsami tikrinimo duomenų rinkiniai, apimantys plokštumą, lygiagretumą ir R profilio toleranciją, yra archyvuojami, o tai padeda atsekti kokybės valdymą mikro-formų masinės gamybos įmonėse.
Gamybos darbo eiga
Įeinančios žaliavos sudėties ir kietumo patikra → CNC grubus frezavimas → pirmosios pakopos senėjimas aukštoje temperatūroje → pusapdailinis apdirbimas → vidinis R formos pečių kontūro formavimas → antrinis terminis stabilizavimas → selektyvus vietinis paviršiaus grūdinimas → dvipusis itin tikslus šlifavimas → skylė MM priešpriešinio smakro apdirbimas kelių prekių geometrinė patikra → lazerinis serijos numerio žymėjimas → antikorozinis pasyvavimas → galutinis vizualinis ir matmenų pakartotinis patikrinimas → gatavų prekių sandėliavimas.
Gamyba atitinka ISO 9001 kokybės valdymo sistemos specifikacijas.
Pagrindiniai metrologijos prietaisai: CMM, plokščiumo interferometras, Rockwell kietumo testeris, visi periodiškai atliekami oficialiai metrologiškai kalibruojami.
Kiekvienam paruoštam vienetui išduodama nepriklausoma apžiūros ataskaita; Pirkėjui pageidaujant, gali būti pateikti medžiaga-sertifikavimo dokumentai.
Kasdienės priežiūros taisyklės
1. Prieš montuodami visiškai išvalykite tvirtinimo elemento pagrindo sujungimo plokštumą, kaiščio angas ir plokštės dugno atskaitos tašką; pašalinti anglies miltelius, metalo drožles ir dielektriko skysčio likučius. Įstrigusios pašalinės dalelės sukels paslėptą pakreipimo nuokrypį.
2. Griežtai priveržkite įdubimo tvirtinimo varžtus pagal nurodytą sukimo momentą. Per didelis sukimo momentas sukuria plokštelės vietinę deformaciją; Nepakankamas sukimo momentas sukelia plokštės pasislinkimo riziką, kai veikia dokas.
3. Valdymo elektrodo judinimo eiga; uždrausti smurtinį atsitrenkimą į R tipo padėties pečius; minkšto kontakto prijungimo režimas turi būti pritaikytas mechaniniam išankstiniam centravimui.
4. Po mechaninio išankstinio centravimo atlikite zondu pagrįstą koordinačių kompensavimą pagal EDM proceso specifikacijas. Niekada nelaikykite mechaninio išankstinio centravimo rezultato kaip galutinio apdirbimo atskaitos taško.
5. Kas 6–9 darbo dienas apžiūrėkite vidines R pečių zonas po padidinamuoju stiklu; Nedelsdami pakeiskite centravimo plokštę, jei aptiksite įdubimą, įbrėžimą ar įpjovą.
Vengtinos operacijos, kurių metu gali kilti klaidų
1. Įdiegimas kruopščiai nenuvalius susiliejančių paviršių, įterptų lustų, kad būtų sukurta paslėpta pakreipimo klaida.
2. Plaktuku priveržtas sujungimas, sukuriantis nematomą mikroįdubimą ant padėties nustatymo pečių.
3. Tvirtinimas varžtais padidina sukimo momentą ir sukelia nuolatinį geometrinį iškraipymą.
4. Praleidžiant smulkų zondo kalibravimą ir pasikliaujant tik mechaniniu išankstiniu centravimu atliekant mikroertmių EDM apdirbimą.
Gedimų patikrinimo lentelė
|
Gedimo reiškinys |
Tikėtina pagrindinė priežastis |
Siūloma rezoliucija |
|
Pasikartojantis centravimo-skaitymo svyravimas |
Nešvarus sujungimo paviršius; atsilaisvinęs tvirtinimo varžtas; deformuotas elektrodas |
Išardykite ir nuvalykite kontaktinius paviršius; priveržkite varžtus; patikrinkite arba pakeiskite sugedusį strypą |
|
Laipsniškas koncentriškumo poslinkis po nuolatinio veikimo |
R-petys nusidėvėjęs arba nuskilęs |
Patikrinkite pečių būklę po didinamuoju prietaisu; pakeiskite įrenginį, kai atsiranda susidėvėjimo žymių |
|
Prastas doko išvesties lygiagretumas |
Tvirtinimas per sukimo momentą: po plokštės pagrindu įstrigo šiukšlės |
Iš naujo sumontuokite pagal sukimo momento specifikaciją; visiškai švari apatinės sėdynės sąsaja |
Našumo ir procesų palyginimas
Dauguma komercinių mažo formato EDM centravimo plokščių turi aštraus kampo vidinius pečius be įtempių išsklaidymo R perėjimo. Daugelis konkurentų atšaukia antrinį terminį stabilizavimą ir vietinį selektyvų grūdinimą, kad sumažintų gamybos sąnaudas.
1. Apsaugos nuo nusidėvėjimo: konkurentų aštrių pečių plokštelės lengvai sukuria mikroįtraukas po 350–650 prijungimo ciklų. JWGRIP R tipo sklandžiai pereinamoji struktūra labai pagerina atsparumą įspaudimams veikiant pakartotiniam sujungimo smūgiui.
2. Vidinio streso valdymas: daugelis konkuruojančių produktų neįtraukia antrinio senėjimo. Po šlifavimo esantis liekamasis įtempis lėtai išsiskiria keičiantis aplinkos temperatūrai ir sukelia lygumo poslinkį. Mūsų dviejų pakopų sendinimas pašalina didžiąją dalį liekamojo įtempimo, kad būtų užtikrintas ilgalaikis geometrinis stabilumas.
3. Patikrinimo standartas: daugelis tiekėjų atlieka tik dalinio matmenų mėginių ėmimo patikrinimą. Kiekvienai JWGRIP plokštelei taikomas visas CMM geometrinis nuskaitymas su nepriklausomu serijos numeriu, kad būtų galima visiškai atsekti.
4. Individualių projektų kompetencija: daugelis gamyklų tiekia tik fiksuotus standartinius dydžius. Palaikoma brandžios OĮG darbo eigos, JWGRIP įgyvendina skylių išdėstymą ir padėties nustatymo pagrindo modifikaciją specialiems kompaktiškiems EDM armatūros projektams.
DUK
1 klausimas: Ar JWGRIP R-Type 54x54 EDM centravimo plokštė gali užtikrinti, kad ilgalaikė masinė gamyba nenusidėvėtų?
A1: Optimizuotas R perėjimas labai sulėtina įdubimo ir skilimo riziką, tačiau po didžiulių prijungimo ciklų neįmanoma pasiekti visiško nulinio nusidėvėjimo. Periodinė vidinių R pečių patikra su didintuvu išlieka privaloma. Nedelsdami pakeiskite plokštę, kai aptiksite įbrėžimą, įdubimą ar įpjovą.
2 klausimas: Ar šią kompaktišką centravimo plokštę galima naudoti sunkiasvorėms didelio dydžio grafito elektrodų įtaisams?
A2: Šis įrenginys skirtas mažiems miniatiūriniams kompaktiškų EDM mašinų elektrodams. Nerekomenduojama naudoti didelio našumo dideliems grafito mazgams. Per didelė apkrova pagreitina pečių nusidėvėjimą ir gali sukelti nuolatinės deformacijos riziką.
3 klausimas: ar palaikote nestandartinių skylių modelio ir pritaikytos padėties nustatymo viršininko geometrijos OĮG?
A3: Taip. Pateikite išsamius techninius brėžinius su aiškiomis skylių išdėstymo, padėties viršaus profilio, lygumo ir lygiagretumo tolerancijos specifikacijomis. Inžinierių komanda atlieka pagaminamumo įvertinimą per 12 darbo dienų ir pateikia oficialią citatą.
4 klausimas: kurioms gedimo sąlygoms garantija netaikoma?
A4: Tai priklauso didelio tikslumo padėties nustatymo darbo laikymo komponentui. Garantija apima gamybinius defektus, atsiradusius pristatymo metu: netinkamą plokštumą, lygiagretumą ir kietumą. Žalai, atsiradusioms dėl susidūrimo, per didelio sukimo momento, drožlių dilimo ir įprasto ciklinio naudojimo susidėvėjimo, garantija netaikoma.
Susijusi kategorija
Siųsti užklausą
Kontaktinė informacija
-
Adresas
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong provincija, Kinija
-
Tel
-
El. paštas
Sveiki atvykę siųsti užklausą JWGRIP. Mūsų profesionali techninė ir pardavimo komanda pateiks nemokamą armatūros pasirinkimą, pritaikytą sprendimo dizainą ir tikslią citatą.
Naujienų rekomendacijos