Lietuvos
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






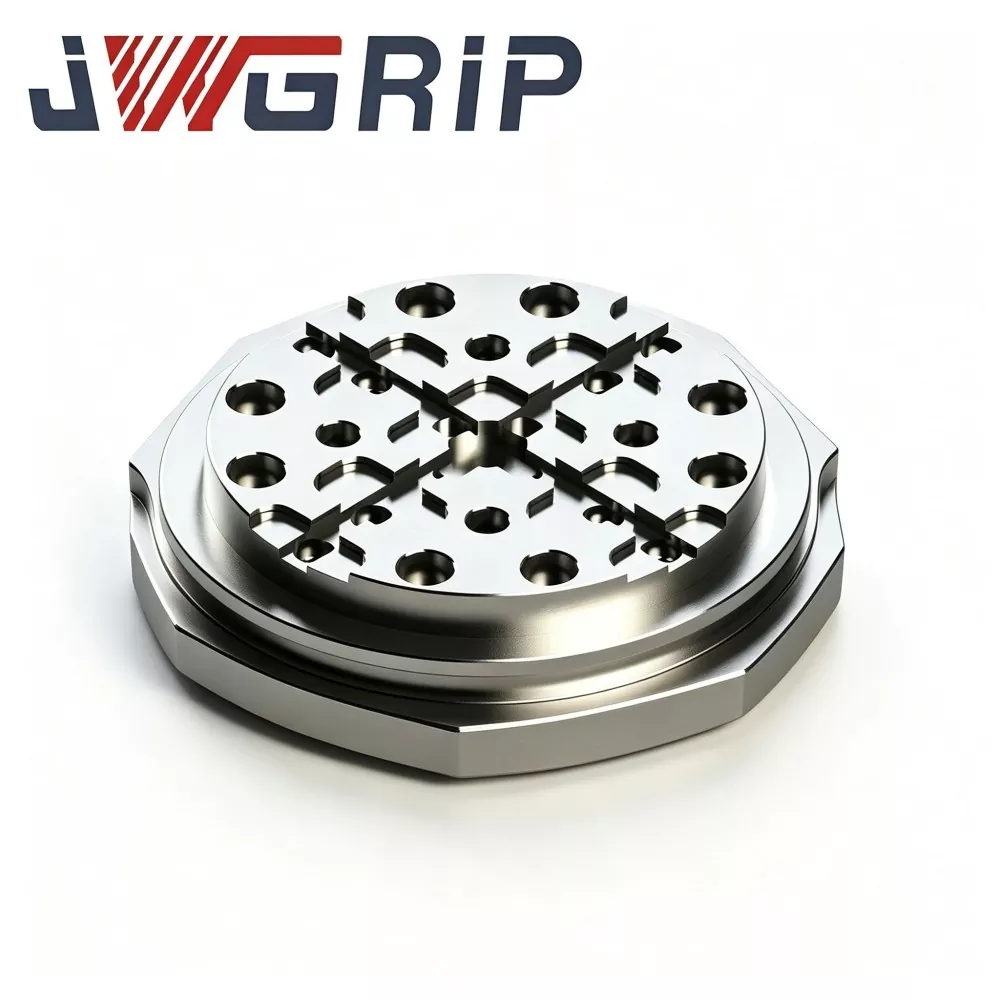
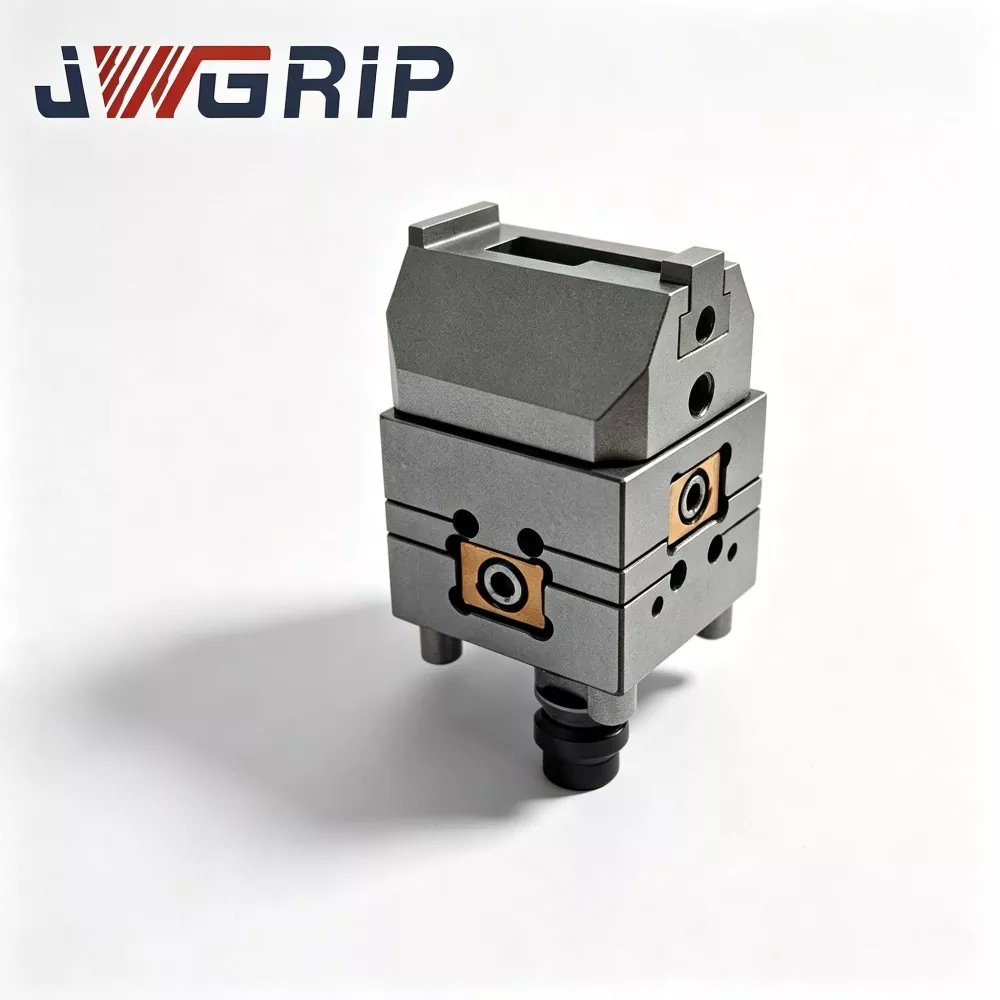
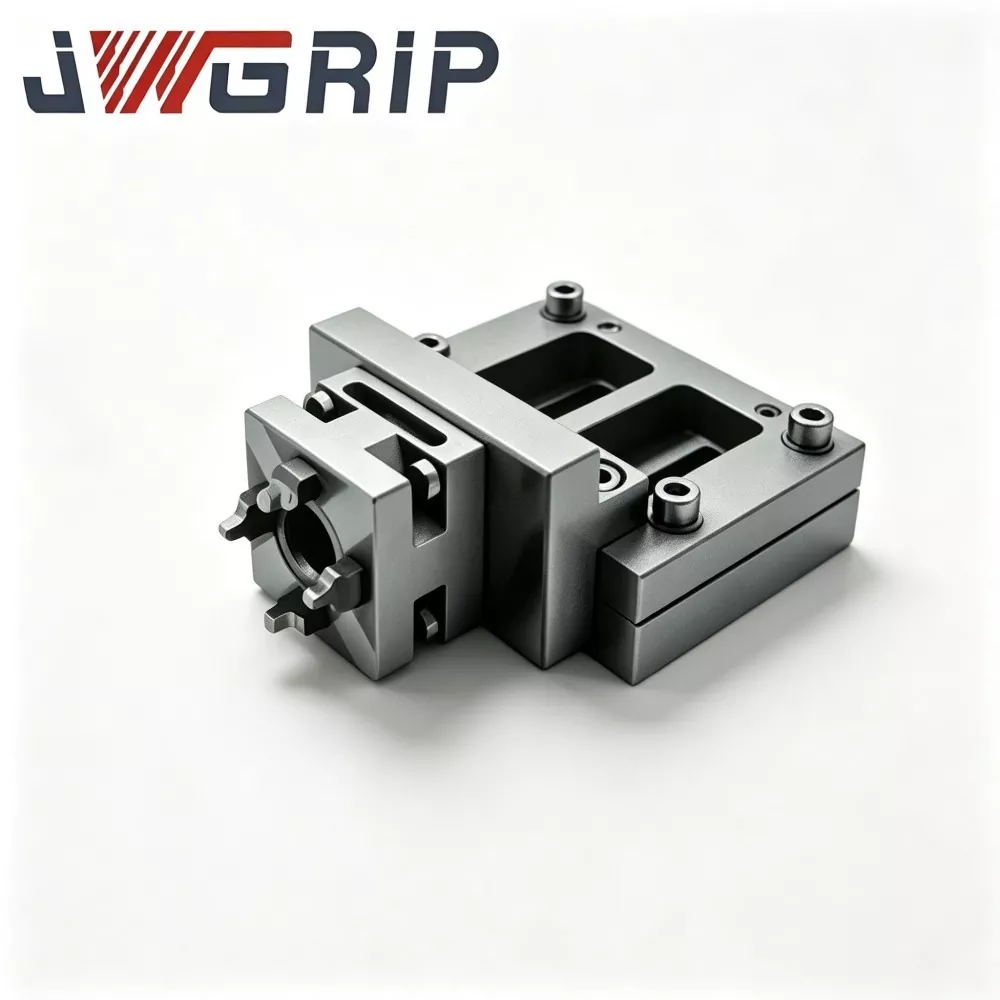
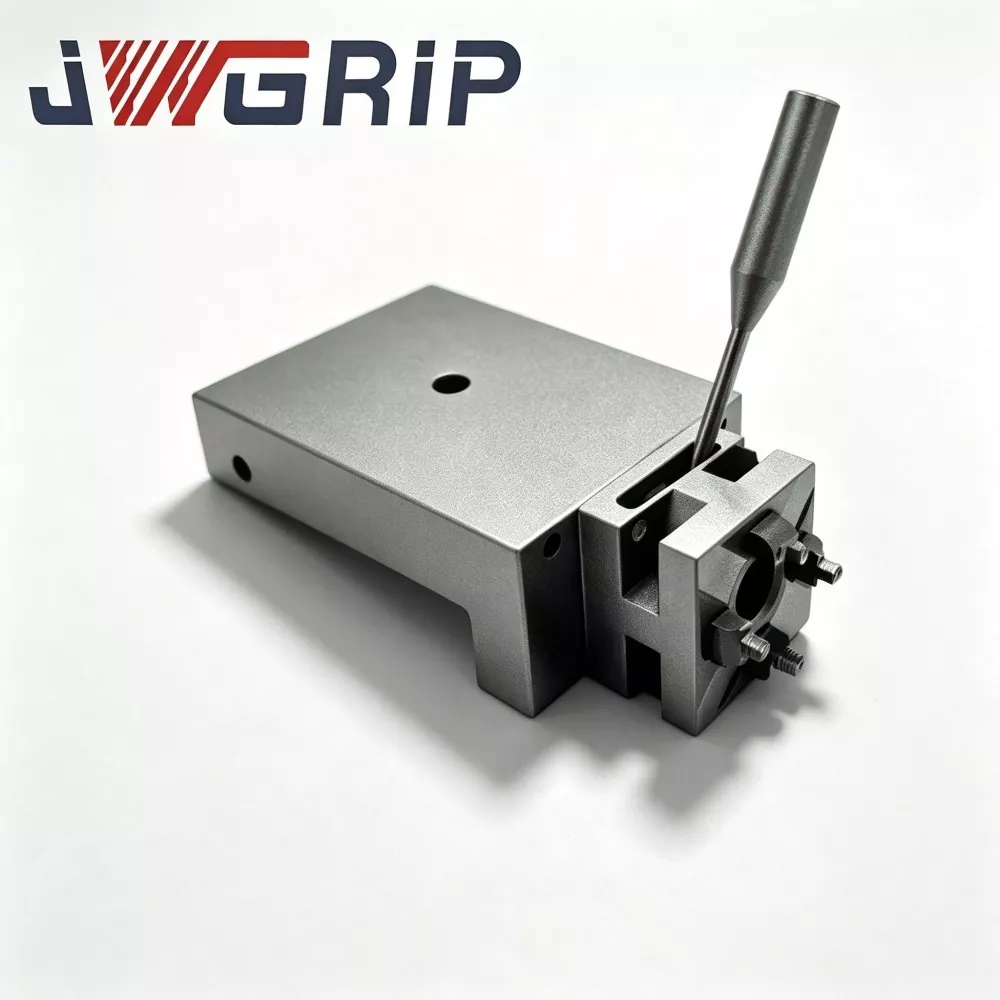
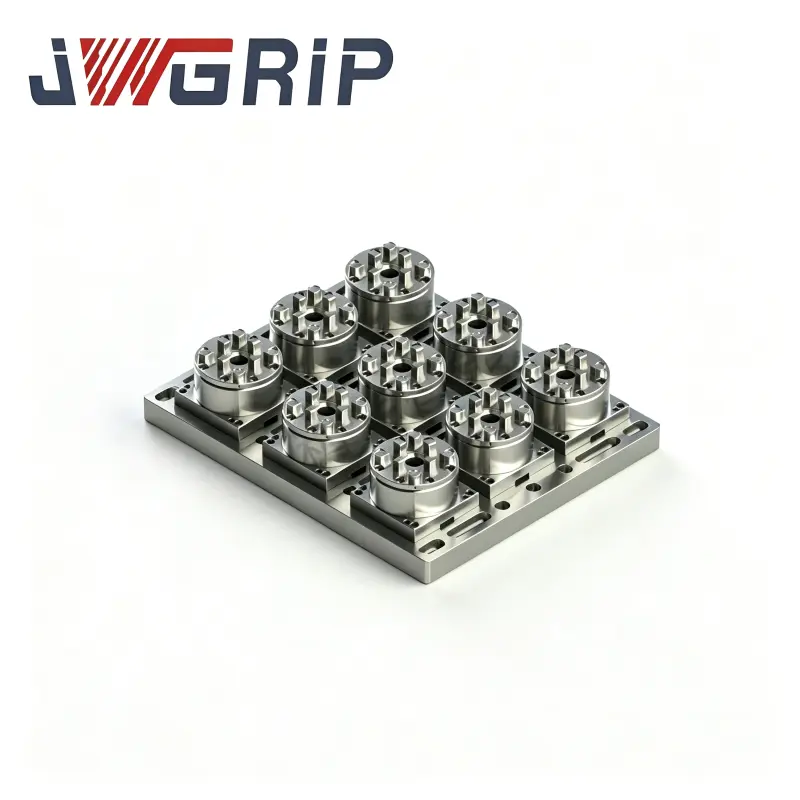
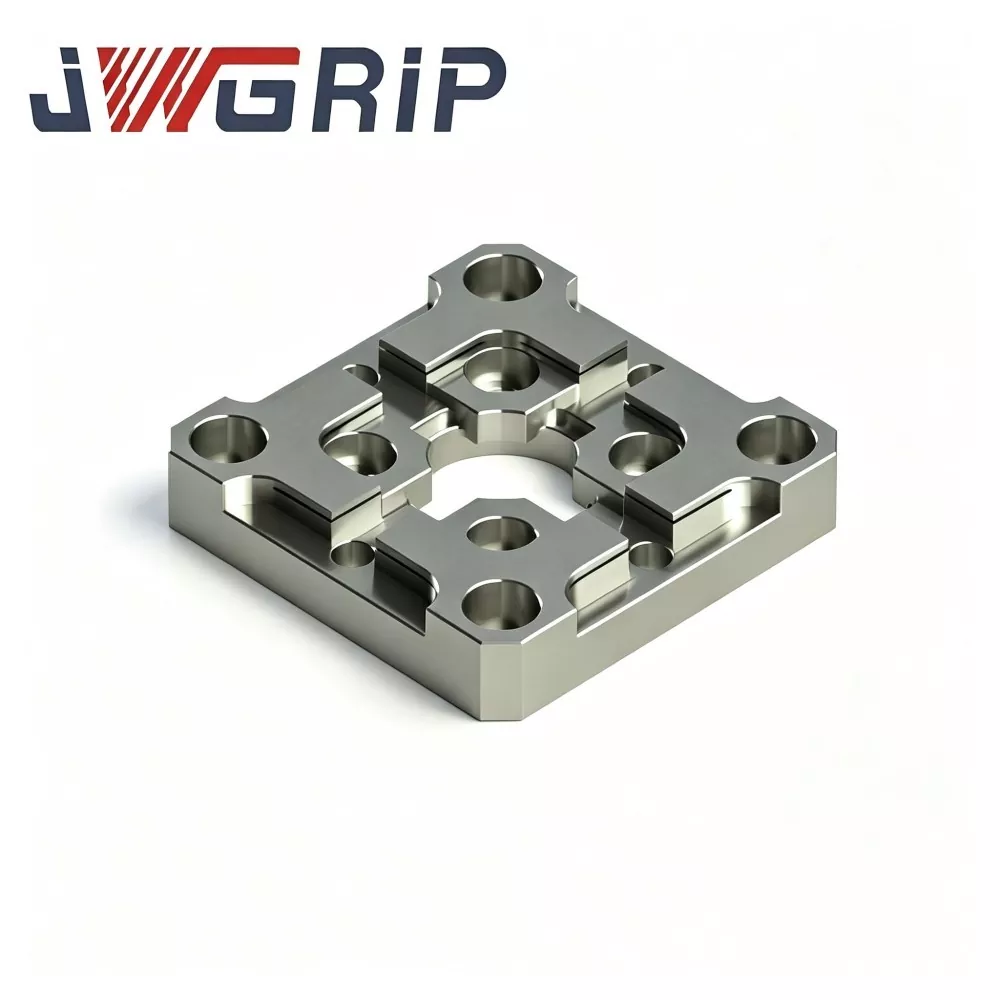
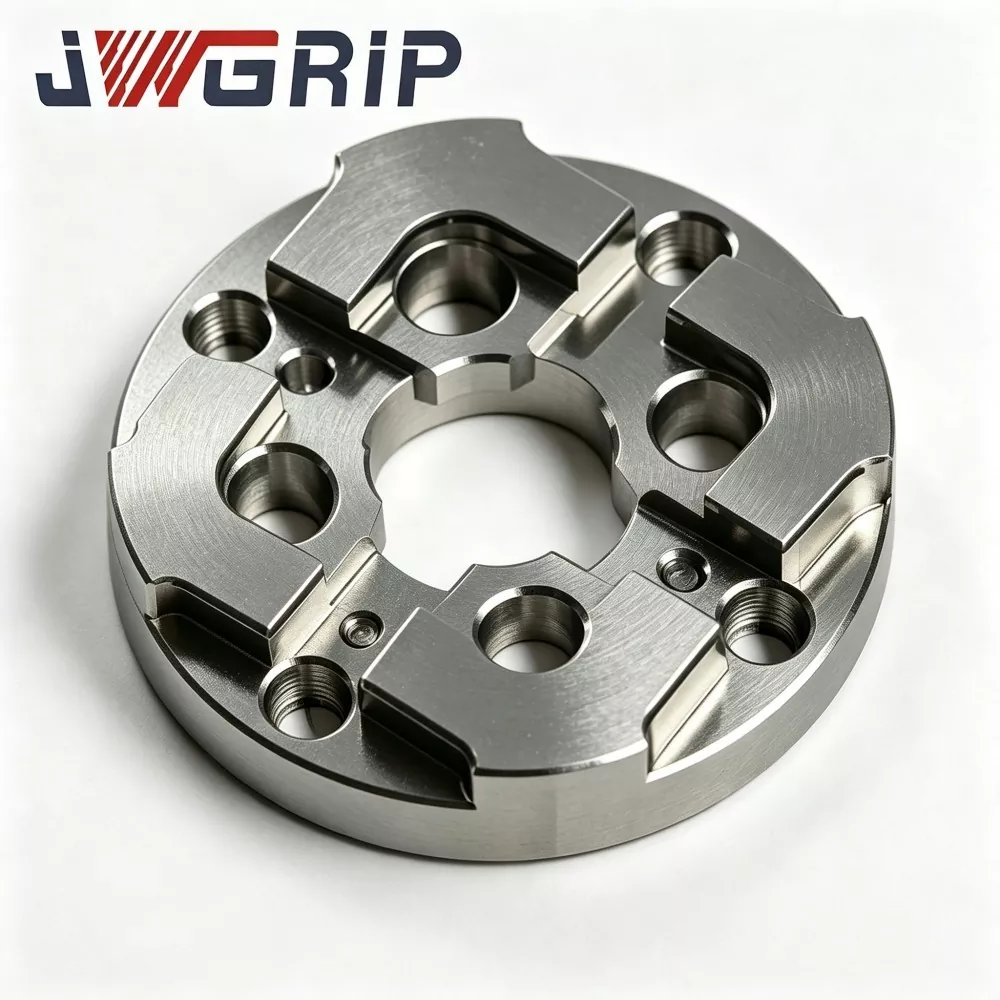
R tipo 156 mm EDM padėklas, skirtas nuliniam darbui
JWGRIP, patyręs tiekėjas, tiekiantis patikrintus ODM sprendimus, skirtus didelio tikslumo EDM darbo laikymo įrangai, siūlo tvirtos konstrukcijos R tipo 156 mm EDM padėklą, skirtą nulinio taško darbo laikymui, pagrindinį pirkimo komponentą, skirtą EDM kryžminiam perkėlimui vidutinio dydžio ir didelėse formų gamybos įmonėse. Pagaminta iš atsparaus įtempimo grūdinto legiruotojo plieno, jam taikomas kelių ciklų terminis stabilizavimas, R tipo pereinamojo griovelio apdirbimas ir viso paviršiaus itin tikslus šlifavimas. Įrengta drožlių nukreipimo drenažo architektūra, skirta purslų EDM bako aplinkai, jo unikalus R formos įtempių atleidimo griovelis paskirsto didelį vietinį įtempį dėl pasikartojančių nulinio taško užrakinimo-atrakinimo ciklų ir slopina vietos nustatymo taško paviršiaus mikrodeformaciją po ilgo ciklinio veikimo.
Tradicinės pelėsių kūrimo darbo eigos patiria etalonų poslinkį ir subtilią atskaitos taško deformaciją, atsirandančią dėl dažno armatūros keitimo tarp stočių. Įprasti nulinio taško padėklai su standžiais stačiakampiais grioveliais lengvai sukoncentruoja fiksavimo įtampą ir praranda lygumą per ciklus. Kartu su nuolatiniu aušinimo skysčio purslais ir drožlių kaupimu, įprasti padėklai sukelia padėties nustatymo gedimus ir didelį rankinio valymo darbo krūvį. Šis patobulintas JWGRIP R-Type 156 mm EDM padėklas, skirtas nuliniam darbui, išsprendžia tokius visos pramonės trūkumus.
Termiškai stabilizuotas plieninis korpusas pašalina vidinį liekamąjį įtempį, o optimizuotas R formos griovelis tolygiai paskirsto suspaudimo smūgį. Integruota drenažo ir drožlių išvengimo konstrukcija susidoroja su atšiauriomis EDM sąlygomis, išsaugodama pastovų atskaitos taško lygumą ir kartojimo tikslumą. Jis standartizuoja ruošinio perkėlimą tarp stočių, sumažina pagalbinio nustatymo laiką, stabilizuoja kelių partijų formų apdirbimo tikslumą ir užtikrina itin tvirtą nulinio taško vietos nustatymo palaikymą automatizuotoms vidutinio dydžio ir didelėms formų gamybos linijoms.
Tikri skausmo taškai
Šiuolaikinėse vidutinėse ir didelėse formų gamybos dirbtuvėse taikomas nulinis apdirbimo taškas, kad būtų galima paruošti armatūrą neprisijungus ir perduoti dalis tarp stočių, laikantis taupios gamybos koncepcijų. Nepaisant to, daugelis galutinių vartotojų ir toliau susiduria su sunkiais praktiniais sunkumais dėl įprastų universalių nulinio taško padėklų, sumontuotų grimzlinėse EDM mašinose.
· Įprasti padėklai turi aštrių kampų vidinio griovelio geometriją. Pakartotinai veikiant nulinio taško išankstinei apkrovai, įtempiai kaupiasi aštriuose kampuose ir lėtai sukelia nulinio taško paviršiaus mikro iškraipymą.
· Daugelyje standartinių padėklų nėra specialių lustų ir dielektrinių skysčių nutekėjimo funkcijų. Nuolaužos, sumaišytos su dielektriniu skysčiu, kaupiasi aplink nustatymo angas. Valymas oro pūtimu negali visiškai išvalyti teršalų, kurie palaipsniui sugadina vietos nustatymo tarpą ir blogina pakartotinio padėties nustatymo efektyvumą.
· Kai pelėsių įdėklai iš frezavimo stočių teka į EDM talpyklas, palaipsniui kaupiasi nematomas padėties poslinkis, dėl kurio brangiai reikia perdirbti arba išmesti didelės vertės kelių ertmių formos komponentus.
Vystymosi orientacija
JWGRIP R-Type 156 mm EDM padėklas, skirtas nulinio taško darbui, yra specialiai sukurtas, kad būtų pašalintos aukščiau minėtos EDM nulinio taško darbo eigos kliūtys. Skirtingai nuo bendrųjų nulinio taško padėklų, patvirtintų tik sausomis laboratorinėmis sąlygomis, mūsų inžinierių komanda atliko gausius lauko bandymus realioje EDM darbo bako aplinkoje. Bandymo sąlygos visiškai apima dielektrinio skysčio panardinimą, drožlių užterštumą ir ciklinio blokavimo išankstinę apkrovą.
· Pasinaudojus daugiamečiais atsiliepimais vietoje iš pasaulinių liejimo formų klientų, kelios prototipų iteracijos išlaikė dešimtis tūkstančių nulinio taško užrakto ir atrakinimo modeliavimo ciklų prieš pradedant masinę gamybą.
· Padėklas gali būti montuojamas tiesiai ant pagrindinių nulinio taško bazinių modulių. Jo 156 mm išorinis matmuo tinka vidutinių didelių formų įdėklų ir didelio svorio elektrodų tvirtinimo scenarijus.
· Be standartinių specifikacijų, JWGRIP ODM paslauga teikia pritaikytas struktūrines funkcijas, skirtas modifikuotiems specialios paskirties automatiniams EDM nulinio taško elementams.
Funkcinis principas
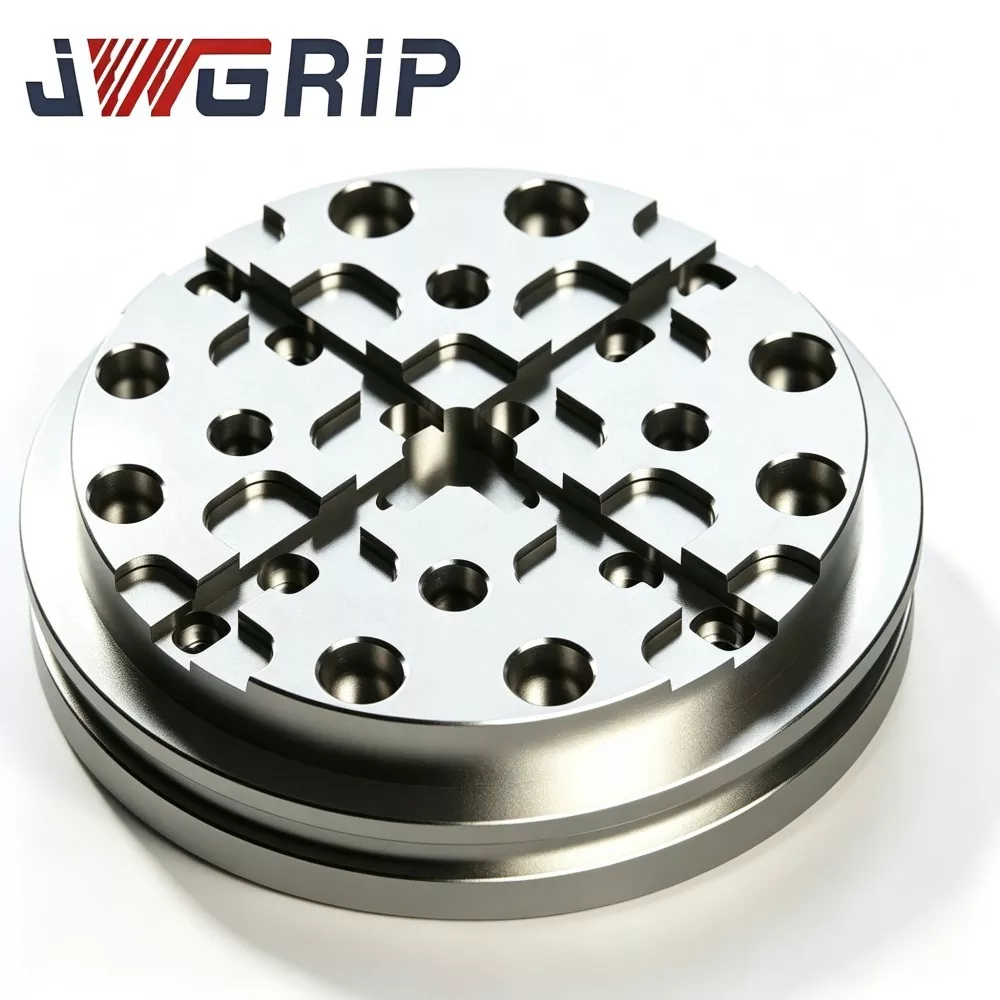
JWGRIP R-Type 156 mm EDM padėklas, skirtas nulinio taško darbo laikymui, veikia kaip nulinio taško darbo laikymo ekosistemoje kaip krovinio nešiklis. Jis yra tarp nulinio taško fiksavimo modulių ir viršutinių tvirtinimo plokščių / formos įdėklų. Prijungus prie nulio taško nustatymo kaiščių ir atlikus pneumatinį traukimo užraktą, nustatomas vieningas mechaninis atskaitos taškas. Jis palaiko tvirtinimo elementų surinkimą neprisijungus ir greitą ruošinio perdavimą tarp stočių be viso numerio rodymo darbo.
Įprasti nulinio taško padėklai surenka fiksavimo įtampą aštriuose griovelio kampuose. Po daugybės užrakinimo-atrakinimo ciklų kaupiasi liekamoji mikroplastinė deformacija ir nukrypsta nulio lygumas.
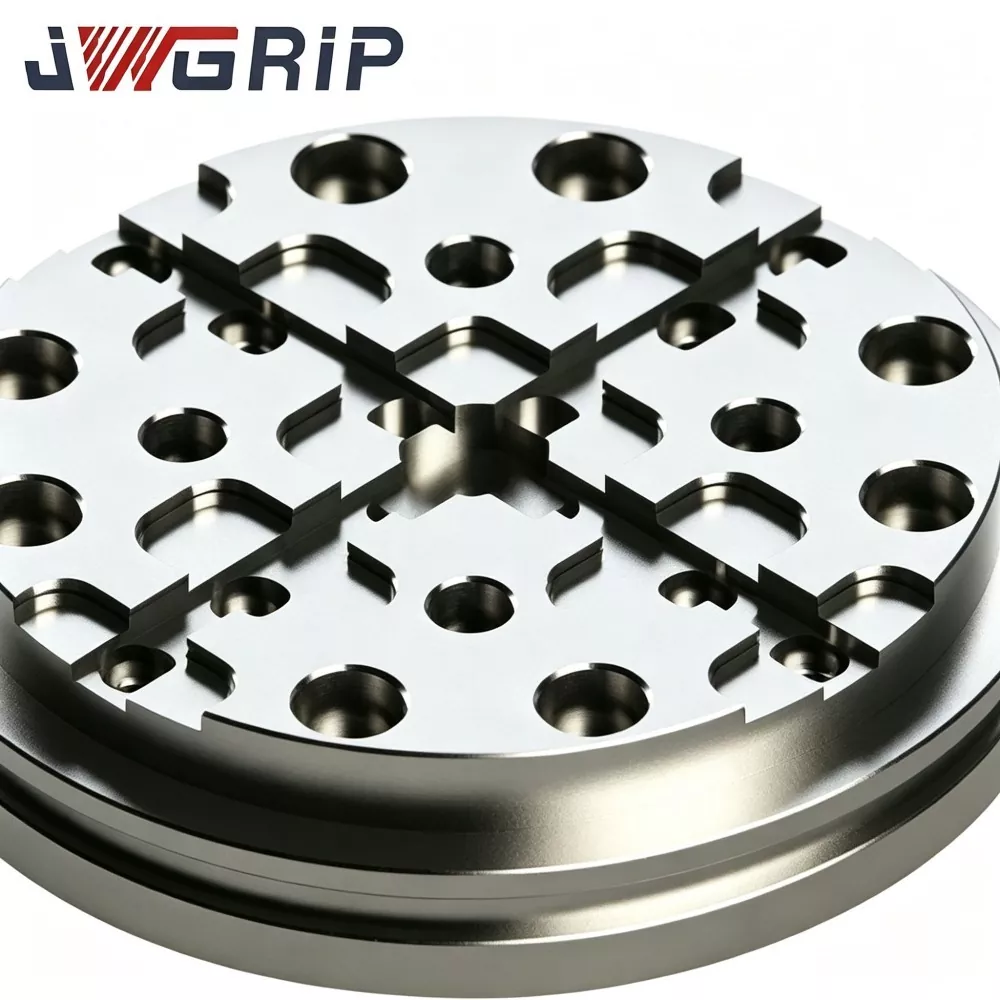
· Pagrindinis JWGRIP R-Type padėklo atnaujinimas yra ištisinė sklandi R tipo pereinamojo griovelio konstrukcija. R formos lenkti profiliai paskirsto koncentruotą fiksavimo įtampą platesniuose griovelių sienelių paviršiuose, o ne siaurose aštrių kampų zonose.
· Tuo tarpu integruoti drožlių nukreipimo drenažo kanalai nukreipia EDM dielektrinį skystį ir eroduotas lustas tolyn nuo angų sujungimo zonų, sumažindami tiksliai pritaikytų sąsajų užteršimo dalelėmis riziką.
Pagrindiniai produkto pranašumai
1. R tipo įtempių išsklaidytų griovelių architektūra Lyginamieji ciklinės apkrovos laboratoriniai bandymai rodo: veikiant identiškai nulinio taško traukos fiksavimo jėgai, JWGRIP R tipo 156 mm EDM padėklas sumažina didžiausią vietinį įtempį maždaug 35 %, palyginti su įprastomis nulinio taško padėklomis su aštriais grioveliais. R tipo 156 mm EDM padėklas, skirtas nuliniam darbui, žymiai sumažina nulinio paviršiaus mikrodeformacijos riziką po tūkstančių kartotinių užrakinimo-atrakinimo ciklų.
2. Daugiafazis terminis stabilizavimo senėjimas Iš anksto sukietintas legiruotojo plieno pagrindas po grubaus apdirbimo seninamas trimis etapais aukštoje temperatūroje, kad būtų pašalinta dauguma vidinių liekamųjų įtempių. Realiame dirbtuvių temperatūros diapazone 14–32 ℃, gatavo padėklo atskaitos taško ir paviršiaus lygumo kitimas kontroliuojamas ≤0,0030 mm, atsparus šiluminiams iškraipymams, kuriuos sukelia EDM bako temperatūros svyravimai.
3. Viso veido itin tikslus šlifavimo apdorojimas Apatinis nulinio taško sujungimo taškas, viršutinis tvirtinimo taškas ir kontaktiniai paviršiai su grioveliu yra itin tiksliai šlifuojami. Viršutinio taško lygumas ≤0,0025 mm; iš viršaus į apačią poravimosi taško lygiagretumas ≤0,0040 mm. Stabilus lygiagretumas garantuoja atskaitos taško nuoseklumą per pasikartojančius išmontavimo ir surinkimo ciklus.
4. Įmontuota drožlių nukreipimo drenažo sistema Tiksliai sukurti ištisiniai drenažo griovelių keliai nukreipia dielektrinį skystį ir eroduotas drožles iš smeigtukų skylių zonų ir sumažina dalelių likučių kaupimąsi tiksliai pritaikytose sąsajose esant povandeniniam EDM darbo sąlygoms.
5. Integruotas antikorozinis paviršiaus apdaila Taikomas viso padėklo pasyvavimo antikorozinis apdorojimas. Jis atlaiko ilgalaikį EDM dielektrinio skysčio aptaškymą ir dalinį panardinimą ir slopina dėmių ir rūdžių susidarymą drėgnoje EDM mašinos bako aplinkoje.
6. Su standartine suderinama vietos nustatymo sąsaja ir lankstus ODM palaikymas Surenkamos vietos nustatymo kaiščio angos ir fiksavimo varžtų angos atitinka įprastas 156 dydžio nulinio taško modulio specifikacijas. JWGRIP gali reguliuoti skylių išdėstymą, drenažo griovelio trasą ir išorinio kontūro matmenis pagal kliento inžinerinius brėžinius specialios paskirties tvirtinimo elementų rekonstrukcijos projektams.
7. Visos partijos atsekamos kokybės archyvo mechanizmas Ant kiekvieno paruošto padėklo yra lazeriu išgraviruotas išskirtinis partijos serijos numeris. Išsami plokštumo, lygiagretumo ir apkrovos deformacijos bandymų rezultatų tikrinimo duomenų rinkiniai yra archyvuojami, kad būtų galima atsekti, patogu kokybės valdymui didelėms formų gamybos įmonėms.
Gamybos procesas
Kiekviena JWGRIP R-Type 156 mm EDM padėklų gamybos partija griežtai laikosi visos grandinės kontroliuojamų gamybos etapų:
1. Gaunamų žaliavų sudėties ir kietumo patvirtinimas
2. CNC grubus frezavimas (įskaitant R tipo pereinamojo griovelio ir drenažo kanalo funkcijas)
3. Pirmasis senėjimo aukštoje temperatūroje etapas, mažinantis stresą
4. Pusiau apdirbimas
5. Antrinis ir tretinis terminis stabilizavimas
6. Padėties nustatymo ir fiksavimo varžto skylės formavimas
7. Dvipusis ir itin tikslus šlifavimas su grioveliais
8. CMM kelių elementų geometrinio profilio nuskaitymas
9. Imituojamas nulinio taško tempimo ir apkrovos deformacijos bandymas
10. Skaldos nukreipimas, griovelio įdubų pašalinimas
11. Lazerinis serijos numerio žymėjimas
12. Viso padėklo antikorozinis pasyvavimas
13. Galutinė vizualinė + matmenų patikra
14. Gatavų produktų sandėliavimas
JWGRIP gamykla įgyvendina ISO 9001 kokybės valdymo sistemos standartus. Pagrindiniai metrologijos prietaisai, įskaitant koordinačių matavimo mašiną, plokštumo interferometrą ir nulinio taško apkrovos modeliavimo bandymų stendą, reguliariai atlieka oficialų metrologinį kalibravimą. Kiekvienas paruoštas padėklas pristatomas su nepriklausoma patikrinimo ataskaita. ODM individualiems užsakymams, pirkėjo prašymu gali būti pateikti medžiagų sertifikavimo dokumentai ir daliniai trečiųjų šalių bandymų įrašai.
Priežiūros kontrolinis sąrašas
1. Prieš montuodami JWGRIP R-Type 156 mm EDM padėklą, skirtą nulinio taško darbui, visiškai nuvalykite nulinio taško modulio viršutinį sujungimo paviršių, padėklo dugno atskaitos tašką, nustatykite kaiščio skylės vidines sienas ir drožlių nukreipimo griovelio ertmes. Pašalinkite metalo drožles, anglies miltelius ir dielektriko skysčio likučius. Svetimos dalelės, įstrigusios tarp jungiamųjų sąsajų, sukelia padėklo mikro deformaciją esant nulinio taško išankstinei apkrovai.
2. Nulinio taško blokavimo modulius naudokite griežtai pagal gamintojo nurodytą vardinį oro slėgį. Niekada nemaitinkite per didelio oro slėgio; per didelė traukimo apkrova sukels nuolatinius padėklo geometrinius iškraipymus.
3. Pasibaigus nulinio taško traukimo užraktui, niekada nepraleiskite zondu pagrįsto tikslaus koordinačių kompensavimo. Mechaninis nulinio taško atskaitos taškas negali kompensuoti nedidelio surinkimo tarpo nuokrypio.
4. Kas 9–12 darbo dienų: vizualiai patikrinkite, ar nėra pagrindo paviršiaus įbrėžimų ir įdubimų; patikrinkite drožlių nukreipimo griovelį, ar neužsikimšo dalelės; atlikti periodinį pakrautos būsenos kartotinės padėties nustatymo testą.
5. Išardę nuvalykite visus atskaitos paviršius ir drenažo griovelius prieš įdėdami į tam skirtą matuoklio dėžę. Nekraukite sunkių neapdorotų ruošinių tiesiai ant padėklo viršutinio pagrindo paviršiaus.
Konkurencinis kraštas
Daugelis parduodamų 156 dydžių nulinio taško padėklų turi aštrių kampų vidinio griovelio išdėstymą be R tipo įtempių atleidimo optimizavimo. Daugelis konkurentų praleidžia specialius drožlių nukreipimo drenažo griovelius ir sumažina terminio stabilizavimo senėjimo ciklus, kad sumažintų gamybos sąnaudas.
1. Atsparumas įtempiams: konkurentų padėklai su aštriais grioveliais linkę generuoti vietinę mikrodeformaciją po 7000–12000 nulinio taško užrakinimo-atrakinimo ciklų. JWGRIP R-Type padėklas su R formos įtempių atleidimo grioveliu labai sumažina deformacijos riziką kartojant traukimo apkrovos ciklus.
2. Apsaugo nuo taršos: daugumoje konkuruojančių padėklų nėra įmontuotų drožlių nukreipimo kanalų; EDM lustai ir dielektrikų likučiai kaupiasi šalia vietos nustatymo skylių. Mūsų integruotas drenažo griovelis nukreipia teršalus nuo tiksliai pritaikytų zonų ir sumažina rankinio valymo naštą.
3. Vidinio streso kontrolė: daugelis konkuruojančių produktų sumažina senėjimo procedūras; liekamasis stresas lėtai išsiskiria esant temperatūros ciklui ir sukelia vėlyvosios fazės plokštumo poslinkį. JWGRIP daugiafazis terminis stabilizavimas pašalina didžiąją dalį liekamojo įtempimo ir palaiko ilgalaikį geometrinį stabilumą.
4. Patikrinimo apimtis: daugelis tiekėjų atlieka tik dalinio atrankos tikrinimą. Kiekvienas JWGRIP padėklas užbaigia viso elemento CMM geometrinį nuskaitymą. ODM modifikuoti padėklai taip pat gauna specialių savybių patvirtinimą.
5. Tinkinimo galimybė: dauguma gamyklų gali tiekti tik fiksuoto standartinio dydžio padėklus. Naudodamas brandžią ODM darbo eigą, JWGRIP gali pertvarkyti išorinį kontūrą, skylių išdėstymą ir drenažo griovelį specialios rekonstrukcijos EDM nulinio taško tvirtinimo elementų projektams.
DUK
1 klausimas: Ar JWGRIP R-Type 156 mm EDM padėklas gali pasiekti nulinę deformaciją per neribotus nulinio taško užrakinimo-atrakinimo ciklus?
A: Optimizuotas R tipo įtempių atleidimo griovelis ir drožlių nukreipimo griovelis labai sumažina deformacijos ir taršos dalelėmis riziką. Po didelės ciklinės apkrovos absoliučios nulinės deformacijos garantuoti negalima. Operatoriai turi palaikyti nulinio taško modulius, veikiančius vardinio oro slėgio diapazone, ir atlikti periodinį apkrovos būsenos pakartotinio padėties nustatymo patikrinimą. Zondų koordinačių baudos kompensavimas išlieka privalomu gamybos žingsniu.
2 klausimas: ar šis padėklas gali nepertraukiamai gabenti itin sunkią pelėsių įdėklo naudingąją apkrovą?
A: JWGRIP R-Type 156 mm EDM padėklas, skirtas nuliniam darbui, yra sukurtas vidutinėms ir didelėms formų įdėklų ir elektrodų tvirtinimo apkrovoms. Itin sunkių ruošinių scenarijuose naudotojai turi kryžmiškai patikrinti bendrą naudingąją apkrovą su nulinio taško modulio vardine apkrova. Vardinės naudingosios apkrovos viršijimas pagreitina padėklų sąsajos susidėvėjimą ir gali sukelti nuolatinę deformaciją.
3 klausimas: jei reikalingas nestandartinis išorinis kontūras, specialus skylių išdėstymas ir pritaikytas drenažo griovelio kelias, ar palaikote ODM gamybą?
A: Taip. Pateikite išsamius techninius brėžinius, nurodančius išorinius kontūrus, vietos-angų išdėstymą, drenažo-griovelio trasą ir tolerancijos specifikacijas. Mūsų inžinerijos skyrius per 12 darbo dienų užbaigs gaminamumo įvertinimą ir išsiųs oficialią citatą.
4 klausimas: kurioms gedimo sąlygoms taikoma gaminio garantija?
A: JWGRIP R-Type 156 mm EDM padėklas priklauso didelio tikslumo nulinio taško darbo laikymo apkrovą laikančiam atskaitos taško komponentui. Garantija galioja gamybos defektams, atsiradusiems pristatymo metu: standartiniam plokštumui, lygiagretumui ir diskvalifikuotam apkrovos-deformacijos bandymo indeksui. Garantija netaikoma žalai dėl per didelio slėgio fiksavimo, susidūrimo su stipriu smūgiu, drožlių dilimui ir susidėvėjimui, susikaupusiems dėl ilgalaikio ciklinio naudojimo.
Susijusi kategorija
Siųsti užklausą
Kontaktinė informacija
-
Adresas
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong provincija, Kinija
-
Tel
-
El. paštas
Sveiki atvykę siųsti užklausą JWGRIP. Mūsų profesionali techninė ir pardavimo komanda pateiks nemokamą armatūros pasirinkimą, pritaikytą sprendimo dizainą ir tikslią citatą.
Naujienų rekomendacijos