Lietuvos
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






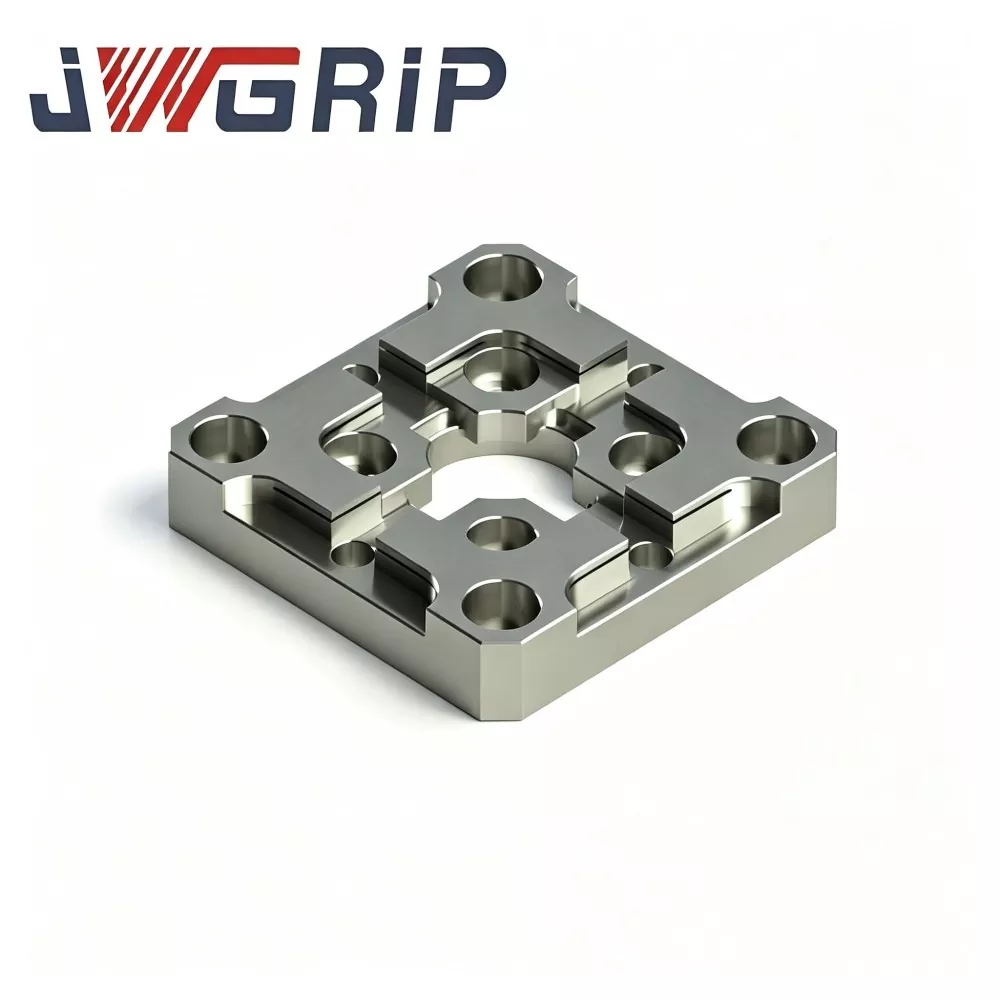
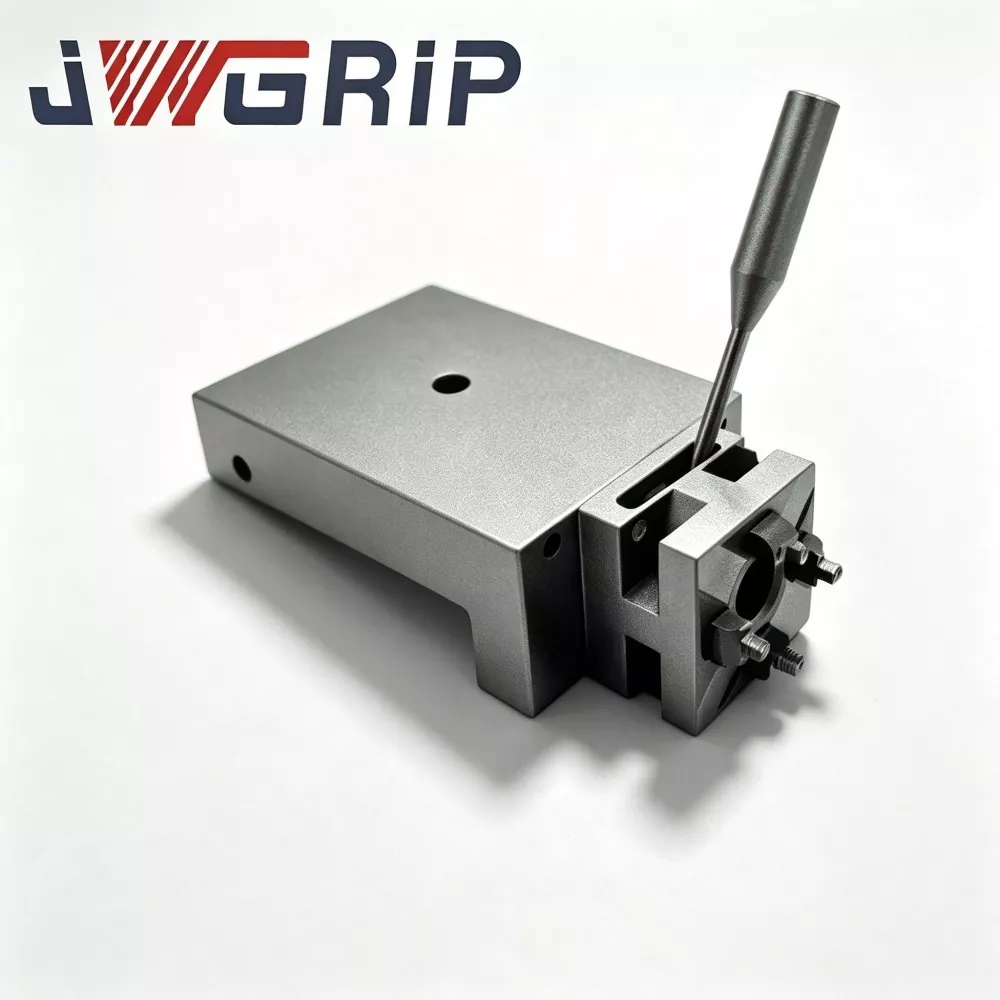
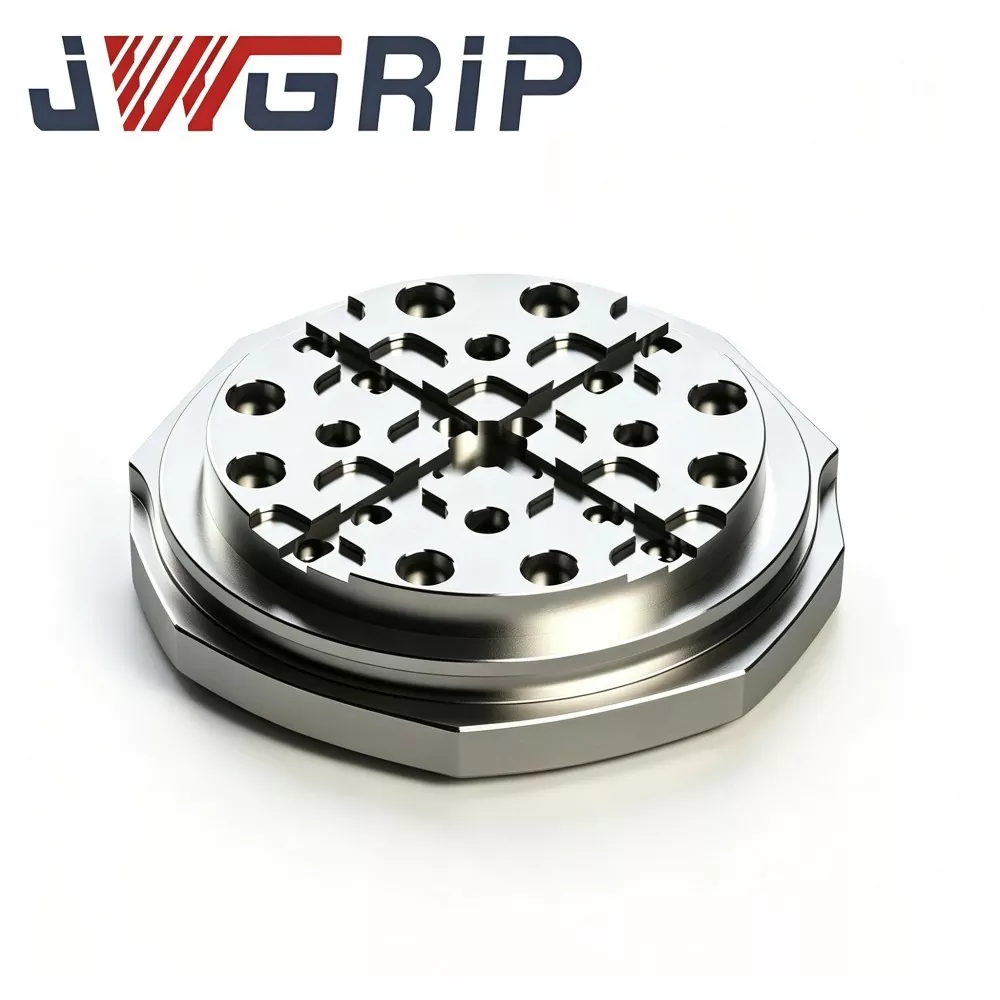
R-Type 70x70 EDM centravimo plokštė
JWGRIP yra profesionalus R-Type 70x70 EDM centravimo plokštės gamintojas ir tiekėjas Kinijoje, teikiantis tiesioginį gamyklinį pristatymą ir pritaikytas struktūrines modifikacijas, kad atitiktų įvairius EDM armatūros išdėstymo poreikius. Tai didelio tikslumo integruotas elektrodų padėties nustatymo etalonas, specialiai optimizuotas EDM formų gamybos dirbtuvėms, daugiausia dėmesio skiriant greitam centravimui ir pasikartojančioms elektrodų padėties nustatymo užduotims. Jis sujungia įtempių išsklaidytą R tipo vidinį nuožulnų perėjimo struktūrą ir itin stabilų etalono pozicionavimo našumą į vieną kompaktišką įrenginį, efektyviai pašalindamas tradicinių plokščių centravimo plokščių aštrių kraštų susidėvėjimą ir etaloninio poslinkio defektus.
Ši didelio pasikartojimo tikslumo EDM centravimo plokštė pagaminta iš iš anksto stabilizuoto legiruotojo plieno, taikant daugiapakopį įtempių mažinimo apdorojimą, profesionalų paviršiaus grūdinimą ir itin tikslią dvigubo šlifavimo technologiją, užtikrinančią puikų lygumą ir lygiagretumą. Atnaujinta R tipo nuožulnios perėjimo struktūra išsklaido vietinį kontaktinį įtampą kartotinių armatūros prijungimo ir pakrovimo-iškrovimo ciklų metu, efektyviai stabdant padėties nustatymo krašto įpjovos susidėvėjimą ir ilgalaikę atskaitos deformaciją. Jis pašalina kumuliacines padėties nustatymo klaidas, atsirandančias dėl dažno rankinio kalibravimo ir dirbtuvių temperatūros svyravimų, išlaikant nuoseklų elektrodo koncentriškumą ir stabilų kibirkšties tarpą apdorojant kelių ertmių paketines formas.
R-Type 70x70 EDM centravimo plokštė labai supaprastina elektrodų įrankių nustatymo procedūras, sutrumpina rankinio centravimo laiką, sumažina žmogaus sukeltus varinių ir grafito elektrodų padėties nukrypimus ir sumažina pelėsių apdorojimo greitį. Palaikomas standartinis tiesioginis gamyklos tiekimas ir brėžiniais pagrįsto skylių išdėstymo ir padėties viršelio dydžio pritaikymas, suteikia labai patikimą etaloninę garantiją, užtikrinančią didelio efektyvumo ir didelio konsistencijos tikslumo EDM formų gamybą.
Prioritetų nustatymo schema
Formų gamybos dirbtuvės, kuriose atliekami didelės apimties kelių elektrodų griovimo ir EDM darbai, susiduria su paslėpta kokybės rizika, kurią sukelia įprastinės kvadratinių pečių centravimo plokštės:
Po šimtų elektrodų sujungimo ciklų aštrūs vidiniai kampai sukelia įdubimus ir dalinį dilimą. Subtilaus nusidėvėjimo negalima pastebėti atliekant įprastinę vizualinę apžiūrą, tačiau koncentrinė atskaita slenka tyliai.
Nuokrypis kaupiasi palaipsniui. Tuo metu, kai aptinkamos problemos, kelios pelėsių ertmės jau buvo apdirbtos, todėl susidaro didelės vertės formos įdėklų laužas, prastas kibirkštinio tarpo vienodumas ir netolygi ertmės šoninės sienelės erozija.
JWGRIP optimizuoja R-Type 70x70 EDM centravimo plokštę šiems praktiškiems skausmo taškams:
1. R tipo lygus vidinis nuožulnus išsklaido prijungimo kontakto įtampą ir sumažina padėties nustatymo pečių įspaudimo tipo nusidėvėjimo riziką.
2. Iš anksto stabilizuotas legiruotojo plieno substratas su daugiasluoksniu sendinimu aukštoje temperatūroje iš esmės pašalina vidinį liekamąjį įtempį ir atsparus etaloniniams iškraipymams, atsirandantiems dėl temperatūros svyravimų ir nuolatinio suspaudimo poveikio.
3. Dvipusis itin tikslus šlifavimas garantuoja puikų plokštumą ir lygiagretumą, kad būtų galima atlikti stabilų mechaninio centravimo etaloną.
4. Supaprastina rankinio centravimo procedūras, sumažina pakartotinio darbo greitį ir pagerina bendrą matmenų nuoseklumą gaminant tikslią formą EDM.
5. Kompaktiškas 70 × 70 išorinis matmuo tinka įprastai EDM tvirtinimo vietai; Automatinio elektrodų keitimo EDM elementų projektams galima pritaikyti piešiniu pagrįstą tinkintą skylių šabloną ir padėties nustatymo viršelio modifikaciją.

Darbo principas
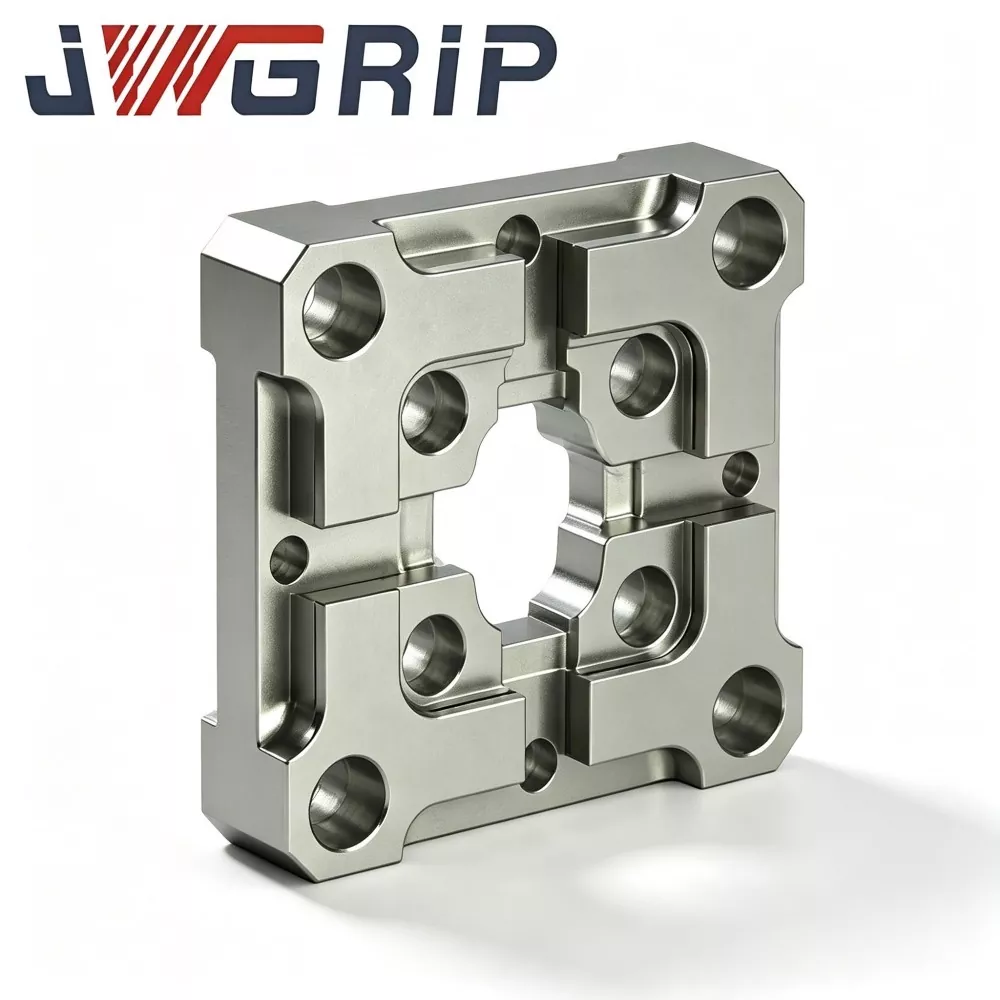
JWGRIP R-Type 70 × 70 EDM centravimo plokštė yra specialus etaloninis komponentas, skirtas išankstiniam EDM elektrodo padėties nustatymui ir koncentriškumo kalibravimui:
1. Tvirtinama tarp EDM darbo stalo ir elektrodų laikiklio. Jis suteikia pakartojamą mechaninio centravimo atskaitą keičiant vario, grafito arba vario-volframo elektrodų strypus.
2. Įprastos centravimo plokštės turi aštrius vidinius pečius. Kiekvienas prijungimo smūgis sutelkia įtampą mažose kampų zonose ir po pakartotinio paspaudimo sukuria vietines plastikines įdubas.
3. Pagrindinis struktūrinis patobulinimas: sklandus R tipo vidinio nusklembimo perėjimas išplečia efektyvų kontaktinį plotą jungiant strypą, paskirsto spaudimo jėgą didesniuose paviršiuose, o ne siauruose aštriuose kampuose, sulėtindamas susidėvėjimą ir išsaugo originalų koncentrinį etaloną ilgesniems aptarnavimo ciklams.
Svarbus naudojimo priminimas: ši plokštė suteikia tik mechaninį išankstinį centravimą ir negali pakeisti galutinio zondu pagrįsto koordinačių tikslaus kalibravimo. Po mechaninio prijungimo prie šios centravimo plokštės operatoriai vis tiek turi atlikti zondo kompensavimą pagal standartines EDM proceso specifikacijas. Jis plačiai taikomas įpurškimo formoms, liejimo formoms ir tiksliam štampavimo įdėklu EDM apdorojimui, ypač tinka serijinės gamybos dirbtuvėms, kuriose dažnai keičiami elektrodai. Jį galima montuoti ant EDM darbo stalo, nulinio taško griebtuvo pagrindo arba pagal užsakymą pagamintos tvirtinimo plokštės.
Pagrindinės techninės charakteristikos
1. Optimizuota R tipo vidinė nuožulna apsauganti nuo nusidėvėjimo konstrukcija Lyginamasis patvarumo bandymas rodo, kad esant identiškam prijungimo smūgio dažniui, JWGRIP R-Type 70 × 70 EDM centravimo plokštė sumažina vietinį kontaktinį įtampą maždaug 29 %, palyginti su įprastomis aštrių pečių centravimo plokštėmis, dėl pasikartojančio kampo trūkčiojimo įdubimo.
2. Kelių ciklų įtempių mažinimo stabilizavimas Legiruotojo plieno substratas po grubaus apdirbimo dviejų raundų sendinamas aukštoje temperatūroje, kad pašalintų didžiąją dalį liekamojo vidinio įtempio. Dirbtuvėse aplinkos temperatūra 17–29 ℃, baigtos plokštės lygumo pokytis ≤0,0025 mm, užkertant kelią etalono iškraipymui, kurį sukelia temperatūros poslinkis.
3. Dvipusis itin tikslus šlifavimas Viršutinis atskaitos paviršius ir apatinis montavimo atskaitos taškas yra itin tiksliai šlifuoti. Plokštumas ≤0,002 mm; lygiagretumas tarp viršaus ir apačios atskaitos taško ≤0,003 mm. Didelis lygiagretumas palaiko alternatyvų paviršiaus naudojimą apverčiant plokštę.
4. Lokalizuotas paviršiaus grūdinimo apdorojimas Pagrindiniai padėties pečių zonos įgauna specialų paviršiaus sukietėjimą, paviršiaus kietumas siekia HRC 58-62. Tvirtas atsparumas dilimui atsparus dalelių įbrėžimams ir prijungimo smūgio žymėms; nedarbinės zonos išlaiko tinkamą pagrindo kietumą, kad būtų išvengta visos plokštės trapios lūžimo.
5. Dielektriniams skysčiams atsparus antikorozinis apdaila Viso išorinio paviršiaus pasyvavimo antikorozinis apdorojimas. Atsparus ilgai besiliejančiam EDM dielektriko-skysčiui ir drėgnai dirbtuvės atmosferai, lėtina oksidaciją ir rūdžių atsiradimą.
6. Standartinis dydis su iš anksto apdorotomis tvirtinimo funkcijomis Kompaktiškas 70 × 70 išorinis pėdsakas, iš anksto pagamintos nustatymo kaiščio skylės ir įsmigimo varžtų skylės. Tiesioginis montavimas tinka daugeliui pagrindinių nulinio taško tvirtinimo elementų sąsajų be antrinio apdirbimo.
7. Atsekama viso gaminio metrologijos patikra. Kiekvienas gatavas įrenginys turi lazeriu išgraviruotą unikalų serijos numerį. Išsami tikrinimo įrašai, apimantys lygumą, lygiagretumą ir R formos nuožulnumo matmenis, yra archyvuojami, o tai padeda atsekti kokybės kontrolę didelės apimties formų gamybos įmonėms.
Užbaigti gamybos darbo eigą
Kiekviena JWGRIP R-Type 70x70 EDM centravimo plokštės partija griežtai laikosi visos sekos gamybos darbo eigos:
Žaliavos gaunamos cheminės sudėties ir kietumo patikra → CNC grubus frezavimas → pirmas senėjimas aukštoje temperatūroje → pusapdailinis apdirbimas → R tipo vidinio nusklembimo formavimas → antrinis įtempių mažinimo senėjimas → vietinis paviršiaus grūdinimas → dvipusis tikslumas geometrinis šlifavimas → smeigtukų ir detalių apžiūra → pilnas lazerinis šlifavimas. ženklinimas → antikorozinis pasyvavimas → galutinis vizualinis pakartotinis patikrinimas → gatavų prekių sandėliavimas.
Gamyba atitinka ISO 9001 kokybės valdymo sistemos reikalavimus.
Pagrindiniai matavimo prietaisai: koordinačių matavimo mašina, paviršiaus lygumo interferometras, kietumo matuoklis; visi reguliariai atlieka oficialų metrologinį kalibravimą.
Kiekviena baigta dalis pridedama su nepriklausoma patikrinimo ataskaita; Kliento pageidavimu gali būti pateikti medžiagų bandymo sertifikatai.
Praktinis saugojimo patarimas: centravimo plokštę laikykite specialioje smūgiams atsparioje matuoklio dėžutėje. Venkite stiprių daiktų smūgių ir metalo drožlių įbrėžimų. Net ir nematomas mikroįtraukimas pakenks padėties nustatymo tikslumui. Po kiekvieno naudojimo mašinoje prieš laikydami visiškai nuvalykite padėties nustatymo pečius ir atskaitos paviršius minkštu skudurėliu be pūkelių.
Teisinga surinkimo ir eksploatavimo eiga
1. Prieš montuodami visiškai nuvalykite tvirtinimo pagrindo tvirtinimo plokštumą, kaiščio angas ir centravimo plokštės dugno atskaitos tašką; pašalinti metalo drožles, anglies miltelius ir dielektriko skysčio likučius. Įstrigusios pašalinės dalelės pasvers plokštę ir iškraipys centravimo etaloną.
2. Prisukite įdubimo varžtus laikydamiesi rekomenduojamo sukimo momento. Per didelis sukimo momentas sukuria vietinę plokštės deformaciją ir sugadina plokštumą; dėl nepakankamo sukimo momento plokštės pasislenka veikiant doko smūgiui.
3. Užkirsti kelią stipriam susidūrimui tarp elektrodų ir R tipo padėties nustatymo pečių; naudoti minkšto kontakto prijungimo režimą mechaniniam išankstiniam centravimui.
4. Po mechaninio išankstinio centravimo atlikite zondo koordinačių kompensavimą pagal EDM proceso specifikacijas. Niekada nepraleiskite smulkaus zondavimo ir pasikliaukite tik mechaniniu centravimo rezultatu galutiniam apdirbimui.
5. Kas 7–10 darbo dienų apžiūrėkite padėties pečius po padidinamuoju stiklu; Nedelsdami pakeiskite plokštę, kai tik aptiksite įdubimą, įbrėžimą ar įpjovą.
Reikia vengti netinkamų operacijų
1. Montavimas nevalant susiliejančių paviršių: sumuštos drožlės sukuria paslėptą pakreipimo nuokrypį.
2. Smarkus sujungimas plaktuku: stiprus smūgis sukuria nematomą mikroįdubimą ant padėties nustatymo pečių.
3. Per didelio sukimo momento varžtas: sukelia vidinį įtempimą ir nuolatinį plokštės korpuso geometrinį iškraipymą.
4. Praleiskite tikslų zondo kalibravimą ir naudokite mechaninio centravimo išvestį kaip galutinį apdirbimo etaloną.
Kodėl verta rinktis JWGRIP
1. Praktinė EDM darbo MTTP patirtis Mūsų inžinierių komanda sukaupia daug atsiliepimų iš pelėsių technikų. Produkto iteracijos yra optimizuotos realių parduotuvių kliūtims, o ne tik teoriniams piešimo parametrams.
2. Glaudus viso vieneto patikrinimas prieš išsiuntimą Daugelis konkurentų taiko tik mėginių matmenų patikrą. Kiekviena JWGRIP R-Type 70 × 70 EDM centravimo plokštė atlieka CMM viso elemento geometrinį patikrinimą, kad prieš pristatymą būtų patikrintos neatitinkančios dalys.
3. Stabilus standartinių ir individualių užsakymų pristatymo laikas Standartiniai 70 × 70 gaminiai palaiko gamybos atsargas. Dėl pasirinktinio padėties nustatymo viršininko ar skylių išdėstymo reikalavimų inžinierių komanda baigia brėžinio peržiūrą per 12 darbo dienų ir patvirtina galimą grafiką. Standartinis užsakymo laikas: 10-15 darbo dienų.
4. Į programą orientuotas techninis palaikymas Kai klientai susiduria su painiava arba neįprastu centravimo našumu, techninės pagalbos komanda pateikia praktinių trikčių šalinimo pasiūlymų, pagrįstų realia EDM dirbtuvės patirtimi.
5. Visas partijos atsekamumo valdymas. Kiekviena plokštelė turi išskirtinį serijos numerį. Iškilus netikėtoms su padėties nustatymu susijusioms problemoms, pradiniai gamybos parametrai ir tikrinimo archyvai gali būti greitai nuskaityti, kad būtų galima atlikti pagrindinę techninę analizę.
DUK
1 klausimas: Ar JWGRIP R-Type 70x70 EDM centravimo plokštė gali pašalinti visus centravimo nuokrypius?
A1: Jis tiekia stabilų mechaninį išankstinio centravimo etaloną ir negali pašalinti kiekvieno nukrypimo šaltinio. Galutinė zondu pagrįsta koordinačių kompensacija išlieka privaloma. Padėties nustatymo klaida taip pat gali kilti dėl susidėvėjusio elektrodo strypo, laisvo tvirtinimo elemento arba elektrodo koto deformacijos. Operatoriai turi periodiškai tikrinti visą įtaiso mazgą.
2 klausimas: ar ši centravimo plokštė tinka dažnai prijungti sunkiasvores didelio dydžio grafito elektrodų įtaisus?
A2: Jis palaiko grafito-elektrodo-jig centravimo darbus. Jei agregatai yra ypač sunkūs, griežtai valdykite doko kontaktinę jėgą ir uždrauskite stiprų smūgį. Net ir optimizavus R formos nuožulną, per didelė smūginė apkrova vis tiek pažeidžia padėties nustatymo pečių įlenkimus.
3 klausimas: ar galite pritaikyti nestandartinį skylės modelį arba specialų padėties nustatymo viršininko matmenį?
A3: Taip. Pateikite išsamius techninius brėžinius su aiškiais skylių išdėstymo, padėties viršaus geometrijos, lygumo ir lygiagretumo tolerancijos reikalavimais. Inžinerijos skyrius per 12 darbo dienų įvertina pagaminamumą ir pateikia oficialią kainą.
4 klausimas: kurioms žalos sąlygoms garantija netaikoma?
A4: Tai priklauso didelio tikslumo padėties nustatymo darbo laikymo komponentui. Garantija taikoma pristatymo metu atsiradusiems gamybos defektams, tokiems kaip neatitinkantis plokštumo, lygiagretumo ir kietumo. Žalai, atsiradusioms dėl susidūrimo, netinkamo sukimo momento įrengimo, dalelių įbrėžimų ir įprasto eksploatavimo susidėvėjimo, garantija netaikoma.
Susijusi kategorija
Siųsti užklausą
Kontaktinė informacija
-
Adresas
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong provincija, Kinija
-
Tel
-
El. paštas
Sveiki atvykę siųsti užklausą JWGRIP. Mūsų profesionali techninė ir pardavimo komanda pateiks nemokamą armatūros pasirinkimą, pritaikytą sprendimo dizainą ir tikslią citatą.
Naujienų rekomendacijos