Lietuvos
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик







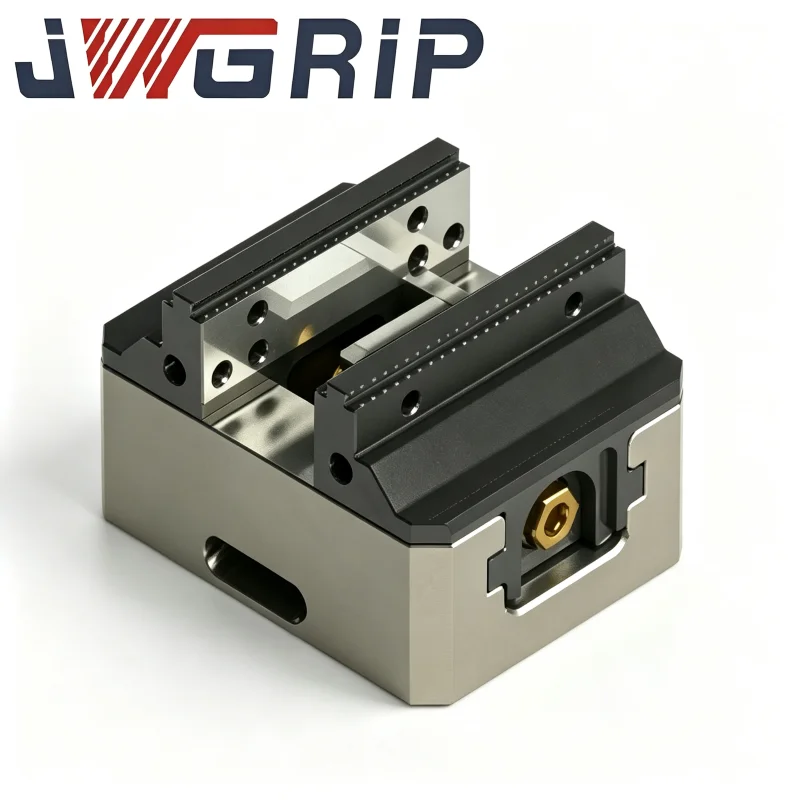
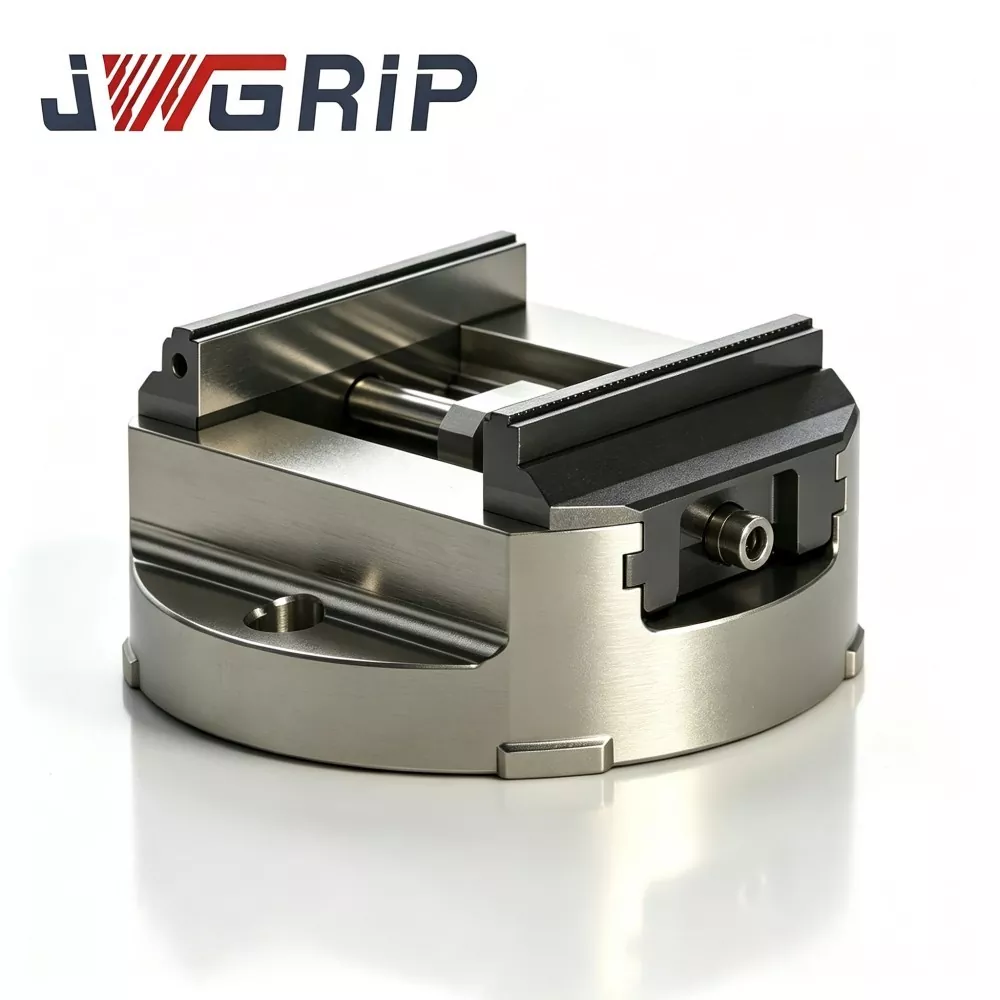
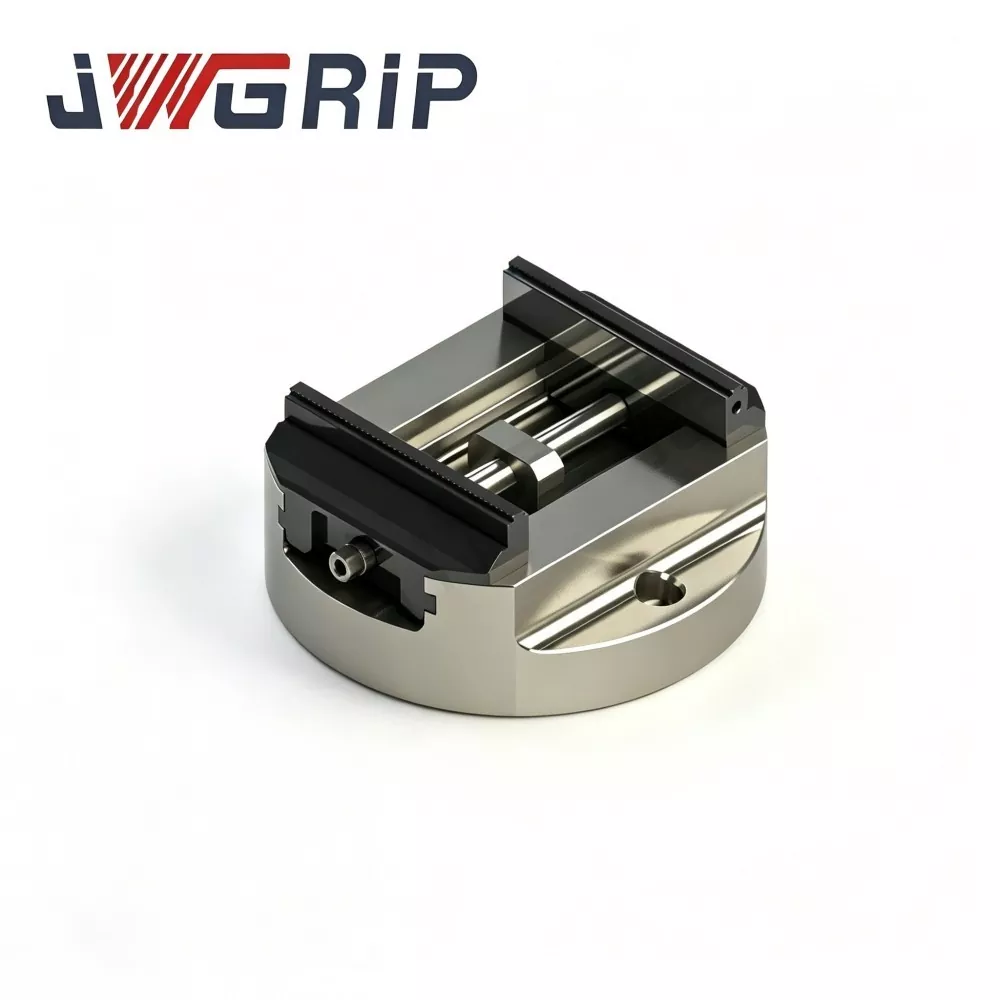
Didelio našumo apvalaus pagrindo savaime centruojantis spaustukas skirtas 5 ašių apdirbimui
JWGRIP yra profesionalus naujo dizaino sunkiojo apvalaus pagrindo savicentrinių spaustukų, skirtų 5 ašių apdirbimui, gamintojas ir tiekėjas Kinijoje, kurio standartinės specifikacijos yra visiškai sandėlyje, kad projektas būtų pristatytas laiku. Tai specialiai sukurtas integruotas didelio tvirtumo tvirtinimo įtaisas, profesionaliai optimizuotas didelės apkrovos 5 ašių vienalaikiam apdirbimui, lopšio tipo ir sukamojo stalo apdorojimo scenarijams. Taikant patobulintą pastorintą apvalią pagrindo konstrukciją ir pagamintą naudojant aukštos kokybės medžiagas bei griežtus pramoninės gamybos standartus, jis sujungia tvirtą tvirtumą nuo apvirtimo, didelio efektyvumo ruošinio sąranką ir patvarią modulinę struktūrą į vieną integruotą įrenginį.
Šis didelio našumo, apvalaus pagrindo savaiminio centravimo spaustukas pasižymi išskirtiniu tvirtumu, apsaugančiu nuo apvirtimo, efektyviu suspaudimo veikimu, itin ilgu tarnavimo laiku ir patogia moduline priežiūra. Sutirštintas apvalus pagrindas yra pagamintas iš labai tvirto legiruotojo plieno, kuriame atliekami keli įtempį mažinantys senėjimo procesai, kad būtų visiškai pašalintas vidinis liekamasis įtempis ir išlaikomas stabilus konstrukcinis veikimas kintant dideliam pjovimo momentui ir svyruojant dideliu kampu. Šerdies centravimo transmisijos agregatai yra baigti naudojant itin tikslią šlifavimo technologiją, užtikrinančią tikslų ir nuoseklų centravimą po pakartotinio sukimosi indeksavimo ir ilgalaikio ciklinio veikimo.
Puikiai atsparus drožlių erozijai ir aušinimo skysčio korozijai, didelio našumo apvalaus pagrindo savaime centruojantis spaustukas, skirtas 5 ašių apdirbimui, veiksmingai apsaugo nuo vidinių komponentų susidėvėjimo ir tikslumo susilpnėjimo atšiaurioje dirbtuvių aplinkoje. Plačiai taikomas sunkiems formų komponentams, didelio stiprumo lydinio konstrukcinėms dalims, sunkiems sukamiesiems ruošiniams ir tiksliam mechaniniam liejiniui, šis Kinijoje pagamintas armatūra suteikia stabilius, patikimus ir didelės apkrovos tvirtinimo sprendimus pasaulinėms 5 ašių sunkiojo pjovimo CNC apdirbimo dirbtuvėms.
Realaus pasaulio kliūtis
1. Apvertimo momentas esant dideliems pasvirimo kampams
Kai lopšio stalas pasuka ruošinį iki 45°–90° pasvirimo, kombinuotas gravitacinis momentas ir tangentinė pjovimo jėga sukuria didžiulę apvertimo apkrovą ant spaustuko pagrindo. Plonasieniai įprasti apvalaus pagrindo spaustukai sukelia mikrodeformacijas, dėl kurių po indeksavimo atsiranda centravimo atskaitos taško poslinkis ir kelių veidų matmenų nenuoseklumas.
2. Didelis vientiso ruošinio tvirtinimo poreikis
Forminiam plienui, storiems liejiniams ir didelio stiprumo lydinio ruošiniams reikia labai didelės suspaudimo jėgos, kad būtų atsparus 5 ašių pasvirusiam pjovimo smūgiui. Įprasti pavarų dėžės pavarų dėžės komplektai patiria elastinę deformaciją veikiant didelei suspaudimo jėgai, dėl kurios atsiranda asimetrinis žandikaulio judėjimas ir dalinis ruošinio slydimas.
3. Laiko atimantis atskaitos taško išlygiavimas mašinoje
Įprastoms apvalaus pagrindo konstrukcijoms trūksta optimizuoto koncentrinio tvirtinimo taško. Kiekvienam spaustuko montavimui ant lopšio stalo reikia pakartotinai reguliuoti ciferblato indikatorių, o tai užtrunka daug papildomo laiko nepjovimui.
4. Smarkus 5 ašių dirbtuvės užterštumas
5 ašių apdirbimas generuoja didžiulius aušinimo skysčio purslus ir metalo drožles iš visų pusių. Dėl netinkamo sandarinimo teršalai gali prasiskverbti į vidinę perdavimo kamerą, sukeldami strigimą, koroziją ir laipsnišką tikslumo mažėjimą.
5. Didelės priežiūros sąnaudos nuolatinės didelės apkrovos gamyboje
Dėl nemodulinių žandikaulių konstrukcijų reikia pakeisti visą spaustuką, kai žandikaulių paviršiai susidėvi, kai spaudžiama ilgalaikė didelė apkrova, todėl padidėja ilgalaikės dirbtuvių eksploatavimo išlaidos.
JWGRIP didelio našumo apvalaus pagrindo savaime centruojantis spaustukas yra sukurtas siekiant išvengti visų aukščiau paminėtų kliūčių, naudojant penkias pagrindines priemones: sutirštintas sustiprintas apvalus pagrindas, didelės apkrovos padidinto skerspjūvio transmisija, lopšio stalui optimizuotas tvirtinimo taškas, daugiasluoksnis labirintinis sandarinimas ir modulinė visiškai uždara sistema.
Surinkimo sudėtis
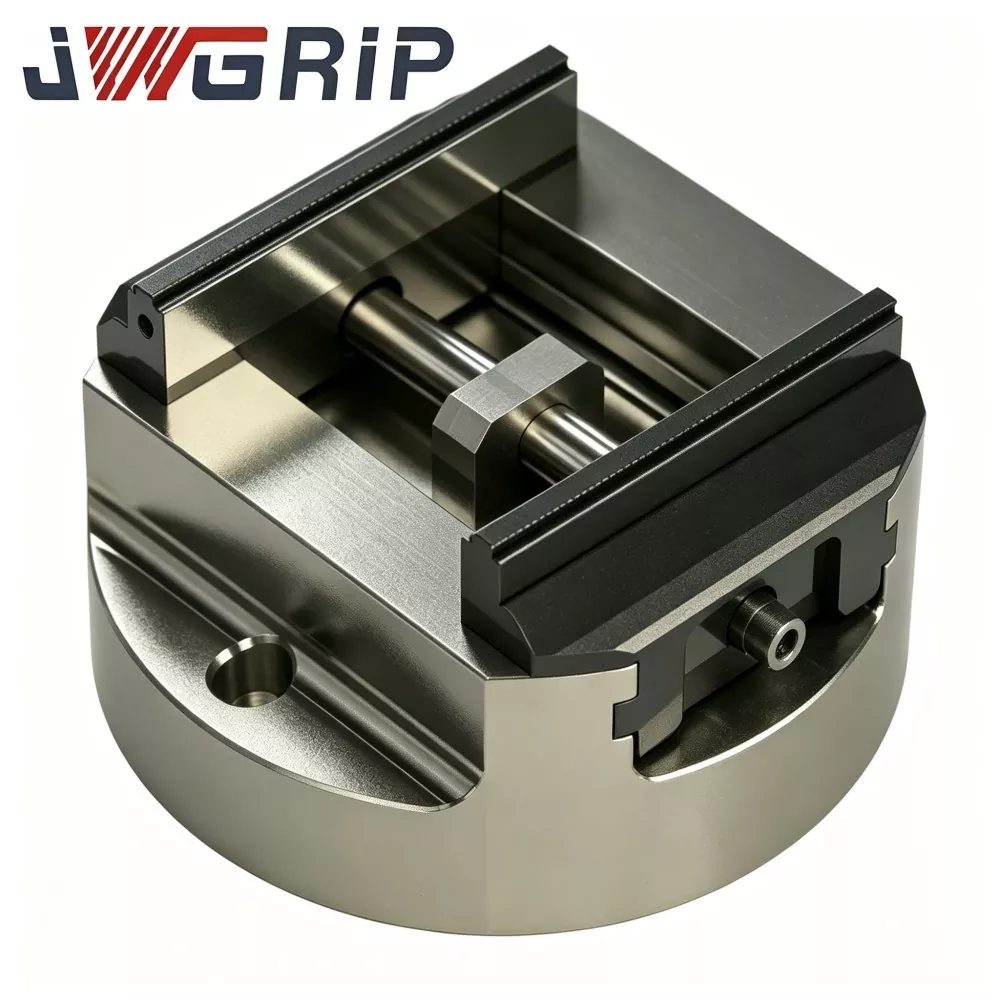
JWGRIP didelio našumo apvalaus pagrindo savaime centruojantis spaustukas, skirtas 5 ašių apdirbimui, susideda iš penkių pagrindinių mazgų:
· Pastorintas sustiprintas įtempį mažinantis apvalus pagrindas
· Tvirtas padidinto skerspjūvio sinchroninis pavarų dėžės pavarų dėžė
· Modulinis didelio kietumo keičiamas kietųjų žandikaulių rinkinys
· Prie lopšio stalo optimizuota tvirtinimo atskaitos platforma
· Kelių sluoksnių labirintinis visiškai uždaras sandarinimo blokas
1. Pastorintas sustiprintas apvalus pagrindas
Didelio stiprumo legiruotojo plieno storasienių liejinių su tankiu radialiniu armavimo briaunų išdėstymu. Keli stresą mažinantys senėjimo ciklai pašalina liekamąjį stresą. Palenkiant lopšį dideliu kampu ir didele pjovimo jėga, pagrindas veiksmingai slopina mikrodeformacijas ir išlaiko centravimo atskaitos taško stabilumą po pakartotinio indeksavimo.
2. Sudėtinga sinchroninė pavarų dėžė
Padidinto skerspjūvio gesintos pavarų dėžės komponentai atsparūs didelės suspaudimo jėgos elastinei deformacijai. Dvi žandikauliai palaiko didelio tikslumo sinchroninį poslinkį net ir prispaudžiant sunkius kietus ruošinius, išvengiant asimetrinės suspaudimo jėgos ir dalinio ruošinio slydimo 5 ašių pakreipimo-pjovimo sąlygomis.
3. Modulinė keičiama kietųjų žandikaulių sistema
Kieti žandikauliai turi nepriklausomą nuimamą modulinę konstrukciją. Galimi keli žandikaulių profilių variantai, skirti cilindriniams, pakopiniams ir netaisyklingiems sunkiems ruošiniams. Po ilgo susidėvėjimo didelės apkrovos prispaudimo žandikaulius galima pakeisti atskirai, nekeičiant viso spaustuko.
4. Tvirtinimo atskaitos taškas, optimizuotas prie lopšio
Išorinio apskritimo koncentrinis atskaitos taškas ir nustatymo kaiščio / montavimo skylės išdėstymas atitinka pagrindinius lopšio stalo standartus. Palaikomas tiesioginio padėties nustatymo įrengimas, sumažinant priklausomybę nuo pritaikytų adapterio plokščių ir sumažinant sukrauto mazgo toleranciją, atsirandančią dėl pereinamųjų dalių.
5. Kelių sluoksnių labirintinis visiškai uždaras sandarinimas
Daugiapakopė labirinto konstrukcija ir dilimui atsparūs guminiai sandarinimo žiedai sukuria kelių barjerų apsaugą. Jis izoliuoja masiškai besitaškantį aušinimo skystį ir 5 ašių apdirbimo metalines drožles nuo įsiskverbimo į vidinę didelės apkrovos perdavimo kamerą, užkertant kelią transmisijos užstrigimui ir tikslumo slopinimui.
Darbo santrauka
Po to, kai spaustukai pritvirtinami prie lopšio stalo tvirtinimo plokštumos nustatymo kaiščiais ir varžtais, padėkite sunkų ruošinį tarp kietų žandikaulių. Suaktyvinti vidinę sunkiasvorę sinchroninę transmisiją; dvigubi žandikauliai juda sinchroniškai, kad užbaigtų automatinį centravimo prispaudimą. Kai lopšio stalas pakreipiamas dideliu kampu ir sukamas, kad būtų galima apdirbti kelis paviršius, sutirštintas sustiprintas apvalus pagrindas atsparus apvertimo momentui. Daugiasluoksnis labirintinis sandarinimas apsaugo vidines transmisijos dalis. Modulinius žandikaulius galima pakeisti, kad jie atitiktų įvairias sunkių ruošinių geometrijas.
Pagrindiniai techniniai akcentai
1. Pastorinta sustiprinta apvalaus pagrindo konstrukcija, puikiai apsaugota nuo apvirtimo
Skirtingai nuo plonasienių įprastų apvalių pagrindų spaustukų, pastorinta sienelė ir tankus radialinis sutvirtinančių briaunų išdėstymas ir kelių ciklų įtempių mažinimas labai padidina konstrukcijos tvirtumą. Esant didžiuliam apvertimo momentui, kurį sukuria lopšio stalas dideliu kampu pasvirus kartu su didele pjovimo jėga, apvalaus pagrindo mikrodeformacija veiksmingai slopinama. Centravimo atskaitos taškas išlieka stabilus po pakartotinių indeksavimo judesių, užtikrinant daugialypio apdirbimo matmenų nuoseklumą sunkiems ruošiniams.
2. Sunki, didelio stiprumo sinchroninė pavarų dėžės pavarų dėžė
Padidinto skerspjūvio gesintos pavarų dėžės komponentai atsparūs didelės suspaudimo jėgos elastinei deformacijai. Net ir prispaudžiant sunkius kietus ruošinius, dvigubi žandikauliai išlaiko didelio tikslumo sinchroninį poslinkį, išvengiant asimetrinės suspaudimo jėgos ir dalinio ruošinio slydimo 5 ašių pakreipimo-pjovimo sąlygomis. Patenkinkite didelių apkrovų suspaudimo reikalavimus, taikomus liejimo plienui, storiems liejiniams ir didelio stiprumo lydinių ruošiniams.
3. Montavimo atskaitos taškas optimizuotas įprastiems lopšio tipo 5 ašių sukamiesiems stalams
Išorinio apskritimo koncentrinis atskaitos taškas ir nustatymo kaiščio / montavimo skylės išdėstymas atitinka pagrindinius lopšio stalo standartus. Palaikomas tiesioginio padėties nustatymo įrengimas, sumažinant priklausomybę nuo pritaikytų adapterio plokščių. Tai sumažina surinkimo toleranciją, atsirandančią dėl pereinamųjų dalių, ir sumažina priešgamybinio armatūros paruošimo darbo krūvį.
4. Kelių sluoksnių labirintinis visiškai uždaras sandarinimo blokas
Daugiapakopė labirinto konstrukcija ir dilimui atsparūs guminiai sandarinimo žiedai sukuria kelių barjerų apsaugą. Jis izoliuoja didžiulį purslų aušinimo skystį ir 5 ašių apdirbimo metalo drožles nuo įsiveržusios vidinės didelės apkrovos perdavimo kameros. Užkirsti kelią transmisijos užstrigimui ir tikslumo susilpnėjimui, kurį sukelia dirbtuvėse esantys teršalai, pagerinkite patvarų aptarnavimą, kai vyksta nuolatinė didelės apkrovos masinė gamyba.
5. Modulinė didelio kietumo keičiama kietųjų žandikaulių sistema
Kieti žandikauliai turi nepriklausomą nuimamą modulinę konstrukciją. Po ilgo susidėvėjimo didelės apkrovos prispaudimo žandikaulius galima pakeisti atskirai, nekeičiant viso spaustuko. Galimi keli žandikaulių profilių variantai, skirti cilindriniams, pakopiniams ir netaisyklingiems sunkiems ruošiniams, užtikrinantys lanksčią skirtingų gamybos partijų konfigūraciją.
6. Visas OĮG pagal užsakymą kūrimo inžinerinis palaikymas
Kaip Kinijoje įsikūrusi armatūros gamintoja, JWGRIP gamykla palaiko į projektus orientuotą OĮG kūrimą pagal užsakymą. Tikslinis reguliavimas apima prispaudimo ir eigos modifikavimą, specialaus žandikaulio profilio kūrimą, nestandartinių lopšių stalų montavimo angų išdėstymą ir specialų didelės apkrovos optimizavimą, tenkinant suasmenintus armatūros poreikius sudėtinguose 5 ašių didelės apkrovos apdorojimo projektuose.
Taikymo sektoriai
1. Sunkiųjų formų gamyba
Didelės formos šerdys, sunkūs formų įdėklai ir stori formos pagrindo komponentai. Didelės apkrovos tvirtinimas atsparus 5 ašių grubaus frezavimo smūgiams. Apvalus pagrindas, apsaugantis nuo apvirtimo, užtikrina kelių veidų indeksavimo matmenų nuoseklumą, sumažina pelėsių bandomojo laužo kiekį ir sutrumpina pelėsių kūrimo ciklą.
2. Didelio stiprumo lydinio konstrukcinių dalių apdirbimas
Aviacijos ir erdvės didelio stiprumo lydinio ruošiniai, sunkūs konstrukciniai rėmai. Didelio tikslumo sinchroninis centravimas atitinka griežtus koaksialumo ir padėties tolerancijos reikalavimus, taikomus didelės vertės lydinio komponentams.
3. Sunkus ketaus ir liejinių dalių apdorojimas
Storieji liejiniai, sunkūs mechaniniai liejiniai. Didelės apkrovos transmisija ir kietų žandikaulių konfigūracija atlaiko didelį medžiagų pašalinimą, grubų lietų ruošinių frezavimą 5 ašių pakreipimo sąlygomis.
4. Sunkiosios įrangos ir inžinerinių mašinų komponentų gamyba
Didelės pagrindo plokštės, sunkūs konstrukciniai laikikliai ir sukamosios sunkios dalys. Platus suspaudimo jėgos diapazonas ir apsaugantis nuo apvirtimo pagrindas prisitaiko prie įvairios sunkios įrangos dalių geometrijos.
5. Naujos energijos sunkiųjų konstrukcinių dalių gamyba
Dideli akumuliatoriaus korpuso konstrukciniai ruošiniai, sunkūs važiuoklės rėmai. 5 ašių kelių paviršių frezavimas ir gręžimas su stabiliu centravimo našumu palaiko masinės gamybos našumą.
6. Bendrosios didelės apkrovos kelių ašių tikslios dirbtuvės
Įvairios sunkios mechaninės besisukančios dalys. Palaiko dažną sunkių ruošinių variantų perjungimą. Prie lopšio stalo optimizuotas montavimo atskaitos taškas nupjauna armatūros nustatymo darbus 5 ašių dirbtuvėms.
Diegimo darbo eiga
1. Valymo patikrinimas prieš montavimą
Kruopščiai nuvalykite lopšio sukamojo stalo tvirtinimo plokštumą, apvalaus pagrindo apatinį kontaktinį paviršių ir nustatymo kaiščio angas. Visiškai pašalinkite metalo drožles, aušinimo skysčio likučius ir alyvos dėmes. Smulkios pašalinės dalelės sukels gnybtų pakrypimą, padidins nuokrypį, kai pakreipiamas lopšio stalas dideliu kampu, ir labai pablogins sunkių ruošinių kelių paviršių apdirbimo tikslumą.
2. Datal padėtis ir tvirtinimas
Uždėkite spaustukus ant lopšio stalo tvirtinimo plokštumos, įkiškite nustatymo kaiščius. Atlikite ciferblato indikatoriaus centravimo reguliavimą, atsižvelgdami į apvalaus pagrindo išorinį koncentrinį atskaitos tašką. Baigę centruoti, tvirtinimo varžtus priveržkite griežtai pagal staklės nurodytą sukimo momento vertę. Dvigubo patikrinimo spaustukai yra tvirtai pritvirtinti, nedrebėdami ar nejudėdami.
3. Sunkaus ruošinio suspaudimo reguliavimas
Padėkite sunkiasvorį ruošinį tarp kietų žandikaulių. Suaktyvinkite sinchroninį savaime centruojantį suspaudimo mechanizmą. Sureguliuokite suspaudimo jėgą pagal ruošinio medžiagą ir pjovimo procesą. Taikykite pakankamai didelę suspaudimo jėgą sunkiems kietiems ruošiniams, kad atsispirtumėte bendrai 5 ašių pakrypimo apvertimo momento ir frezavimo pjovimo jėgos apkrovai. Venkite per mažos suspaudimo jėgos, dėl kurios ruošinys neslystų.
4. „Cradle-table“ viso diapazono tuščiosios eigos patvirtinimas
Atlikite viso diapazono pakreipimą ir sukamąjį indeksavimo judėjimą tuščiąja eiga lopšio-staliuke. Imituokite faktines 5 ašių darbo sąlygas, patikrinkite, ar nėra mechaninių trukdžių, patikrinkite, ar nėra jokio ruošinio poslinkio, kai imituojamas apvertimo momentas ir pjovimo apkrova. Tik išlaikius tuščiosios eigos testą galima patekti į bandomojo išjungimo fazę.
5. Bandomasis tikslumo patvirtinimas
Atlikite bandomąjį apdirbimą, naudodami bandomąjį didelio našumo ruošinį. Išmatuokite kelių veidų matmenų ir geometrinių tolerancijos indeksus. Prieš oficialų masinės gamybos procesą įsitikinkite, kad centravimo stabilumas ir apsauga nuo apvirtimo atitinka inžinerinius reikalavimus.
Priežiūros režimas
1. Kasdienė įprastinė priežiūra Po kiekvienos gamybos pamainos nuvalykite tvirtų žandikaulių tvirtinimo paviršius ir apvalaus pagrindo apatinio taško paviršių. Pašalinkite susikaupusias drožles ir aušinimo skysčio likučius, kad pašalintumėte padėties nukrypimo šaltinius.
2. Kas pusę mėnesio tepimo darbai Atvira sandarinimo įrenginio priežiūros prieiga. Į vidinę didelės apkrovos pavarų dėžės pavarų dėžės porą įpurkškite specialaus didelio klampumo, dėvėjimosi atsparaus tepalo. Palaikykite sklandų žandikaulių sinchroninį judėjimą ir stabilizuokite perdavimo tarpo būseną, kai vyksta nuolatinis 5 ašių indeksavimas.
3. Reguliarus dėvimųjų dalių tikrinimas Periodiškai tikrinkite kietų žandikaulių kontaktinius paviršius. Pakeiskite modulinius žandikaulius nepriklausomai, kai tik subraižo arba susidėvi, pablogėja suspaudimo kokybė. NEGALIMA tęsti gamybos su nusidėvėjusiais žandikauliais; tai sukels didelių apkrovų ruošinių centravimo klaidų.
4. Ketvirčio duomenų tikrinimo procedūra Kas ketvirtį nuimkite spaustukus nuo laikiklio stalo. Patikrinkite, ar apvalaus pagrindo apatiniame paviršiuje nėra mėlynių ar įdubimų. Išmatuokite savaiminio centravimo kartojimo tikslumą naudodami matuoklius, aptikkite subtilų tikslumo poslinkį prieš masinės gamybos laužo incidentus.
5. Ilgalaikė tuščiosios eigos apsauga Visiškai išvalykite visą spaustukų bloką, kai jis ilgą laiką nenaudojamas. Ant apvalaus pagrindo ir žandikaulio darbinių paviršių užtepkite apsauginę dangą nuo rūdžių. Laikyti sausoje dulkėms atsparioje aplinkoje.
6. Draudžiamos operacijos taisyklės Uždrauskite suspausti per didelę eigą ir laikyti ruošinį per didelės apkrovos. Niekada nedaužykite spaustukų korpuso ar žandikaulių sunkiais įrankiais, kad išvengtumėte apvalaus pagrindo deformacijos ir vidinių transmisijos dalių pažeidimų.
Įprastų gedimų diagnostika ir pašalinimas
1 gedimas: kelių veidų matmenų nenuoseklumas po 5 ašių indeksavimo
· Galimos priežastys: žandikaulio paviršiaus susidėvėjimas; nepakankama suspaudimo jėga; atsilaisvinę apvalaus pagrindo tvirtinimo varžtai; Nepakankamas tepimas sukelia transmisijos poros tarpo dreifą
· Sprendimai: pakeiskite susidėvėjusius modulinius žandikaulius; sureguliuokite suspaudimo jėgą, kad ji atitiktų ruošinio savybes; priveržkite tvirtinimo varžtus iki standartinio sukimo momento; papildykite specialiu tepamuoju tepalu ir dar kartą patikrinkite centravimo tikslumą.
2 gedimas: vangus žandikaulio judėjimas, pablogėjęs sinchroninio centravimo veikimas
· Galimos priežastys: lustai / aušinimo skystis prasiskverbia į sandarią transmisijos kamerą; tepalo išeikvojimas; perdavimo poros tarpo poslinkis
· Sprendimai: atviras sandarinimo korpusas; visiškai švarūs vidiniai pavarų dėžės mazgai; papildyti nusidėvėjimą saugančio tepalo; tiksliai suderinti perdavimo tarpo parametrus.
3 gedimas: padėties poslinkis įvyksta po pasikartojančių lopšio lentelės indeksavimo ciklų
· Galimos priežastys: pašaliniai teršalai, įstrigę tarp apvalaus pagrindo dugno taško ir lopšio stalo plokštumos; tvirtinimo varžto sukimo momentas; vietinė mikrodeformacija dėl ilgalaikio perkrovos veikimo
· Sprendimai: nuimkite spaustukus; kruopščiai nuvalykite du jungiamuosius paviršius; priveržkite varžtus nurodytu sukimo momentu; apžiūrėkite apvalų pagrindą, ar nėra nuolatinės deformacijos; pakeiskite spaustukų bloką, jei yra nuolatinė deformacija.
4 gedimas: ruošinio mikroslydimas didelės apkrovos 5 ašių grubiojo frezavimo metu
· Galimos priežastys: nepakankamas fiksavimo sukimo momentas; drožlių likučių, prilipusių ant kietų žandikaulių tvirtinimo paviršių
· Sprendimai: vidutiniškai padidinkite fiksavimo sukimo momentą; prieš priverždami ruošinius, visiškai nuvalykite žandikaulių kontaktinius paviršius.
Pakavimas ir siuntimas
JWGRIP didelio našumo apvalaus pagrindo savaime centruojantis spaustukas skirtas 5 ašių apdirbimui:
· Standartiniai modeliai palaiko greitą pristatymą visame pasaulyje.
· Kiekvienas spaustukas prieš išvežant iš gamyklos yra kelių dalių griežtai tikrinamas, kartu pateikiama oficiali tikslumo bandymo ataskaita ir gaminio kvalifikacijos sertifikatas.
· Visiems atskaitos paviršiams taikomas antikorozinis pasyvinis apdorojimas.
· Vieno vieneto gaminiuose naudojama smūgius sugerianti perlinė medvilnė ir itin tvirta kartoninė pakuotė.
· Į eksportą orientuotiems užsakymams pritaikyta smūgiams atspari fumigacinė medinė pertvarų pakuotė, apsauganti apvalaus pagrindo tašką ir kietų žandikaulių darbinius paviršius nuo tikslios žalos gabenant jūra ir sausuma dideliais atstumais.
· OĮG tinkinto kūrimo modifikuoti užsakymai vyksta pagal abipusį susitarimą.
Inžinerijos atrankos vertinimo taškai
Didelės apkrovos apvalios bazės savaiminio centravimo spaustukai, skirti 5 ašių apdirbimui, skirti didelės apkrovos kelių kampų pakreipimo-indeksavimo apdorojimo scenarijams lopšio tipo 5 ašių įrangai. Jis išsprendžia pagrindines pramonės problemas:
· Nepakankamas apvalaus pagrindo tvirtumas, apsaugantis nuo apvirtimo
· Nukrypimo centravimas pagal pakartotinį indeksavimą
· Prastas prisitaikymas prie lopšio stalo
· Nepakankama tvirtinimo jėga sunkiems kietiems ruošiniams
· Greitas susidėvėjimas dėl atšiaurios 5 ašių dirbtuvės aplinkos
Standartinės sandėlyje esančios versijos tinka daugeliui pagrindinių lopšio stiliaus 5 ašių staklių projektų, pasižyminčių trumpu pristatymo ciklu ir stabiliu didelio našumo rodikliu. Projektams su nestandartiniais lopšio stalo montavimo matmenimis, ypač didelės apkrovos ruošiniais arba specialiais žandikaulių profilio reikalavimais, rekomenduojama naudoti originalios įrangos gamintoją pagal užsakymą.
Atliekant atrankos vertinimą:
1. Pirmiausia patvirtinkite maksimalų ruošinio kontūro matmenį ir reikiamą suspaudimo eigą.
2. Patikrinkite vietoje esančio lopšio tipo 5 ašių sukamojo stalo fizinius matmenis ir vietos nustatymo kaiščio išdėstymą.
3. Šioms spaustuvoms būdingas patvarus ir didelės apkrovos konstrukcijos veikimas, patogus valdymas ir lengvai prižiūrima modulinė konstrukcija.
4. Tai efektyviai sumažina sunkių 5 ašių dalių atmetimo rodiklį ir sumažina ilgalaikės dirbtuvių priežiūros išlaidas.
DUK
1 klausimas: ar šis spaustukas gali atlaikyti didelį apvertimo momentą, kai lopšys stalas pakreipiamas maksimaliu kampu?
Taip. Sustorinta sustiprinta įtempių sumažinta apvalaus pagrindo konstrukcija yra specialiai optimizuota lopšio tipo 5 ašių mašinoms esant dideliam apvertimo momentui. Jis apriboja mikrodeformacijas esant maksimaliam pakreipimo kampui ir stipriai pjovimo kombinuotai apkrovai.
2 klausimas: ar turiu pakeisti visą spaustuką, susidėvėjus kietam žandikauliui dėl didelės apkrovos?
Ne. Kieti žandikauliai turi nepriklausomą modulinę nuimamą konstrukciją. Nusidėvėjusius žandikaulius galima pakeisti atskirai, nekeičiant viso spaustukų bloko, todėl sumažėja ilgalaikės priežiūros išlaidos.
3 klausimas: Ar jį galima montuoti tiesiai ant įprastų lopšio tipo 5 ašių sukamųjų stalų?
Standartinės versijos montavimo angos ir nustatymo kaiščio išdėstymas atitinka pagrindines lopšio stalo specifikacijas. Specialiai nestandartinei lopšio stalo įrangai OĮG pagal užsakymą galima pritaikyti modifikaciją.
4 klausimas: ar didelio našumo apvalaus pagrindo savaime centruojantis spaustukas, skirtas 5 ašių apdirbimui, tinka grubiam frezavimui esant didelei apkrovai su dideliu medžiagos pašalinimo greičiu?
Taip. Didelės apkrovos sinchroninė transmisija ir didelio kietumo kietųjų žandikaulių konfigūracija gali patenkinti storų plieno formų ruošinių ir sunkių lietinių ruošinių grubų frezavimą 5 ašių pakreipimo sąlygomis.
5 klausimas: ar po pradinio atskaitos taško centravimo reikia pakartotinai išlygiuoti ciferblato indikatorių kiekvieną partijos keitimą?
Atlikus vienkartinį nulinio taško centravimą pirmojo įrengimo metu, santykinis padėties santykis tarp spaustuko ir lopšio stalo išlieka nepakitęs. Perkant partiją reikia tik vizualiai apžiūrėti, be kartotinio pilno ciferblato centravimo darbų.
Siųsti užklausą
Kontaktinė informacija
-
Adresas
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong provincija, Kinija
-
Tel
-
El. paštas
Sveiki atvykę siųsti užklausą JWGRIP. Mūsų profesionali techninė ir pardavimo komanda pateiks nemokamą armatūros pasirinkimą, pritaikytą sprendimo dizainą ir tikslią citatą.
Naujienų rekomendacijos