Lietuvos
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






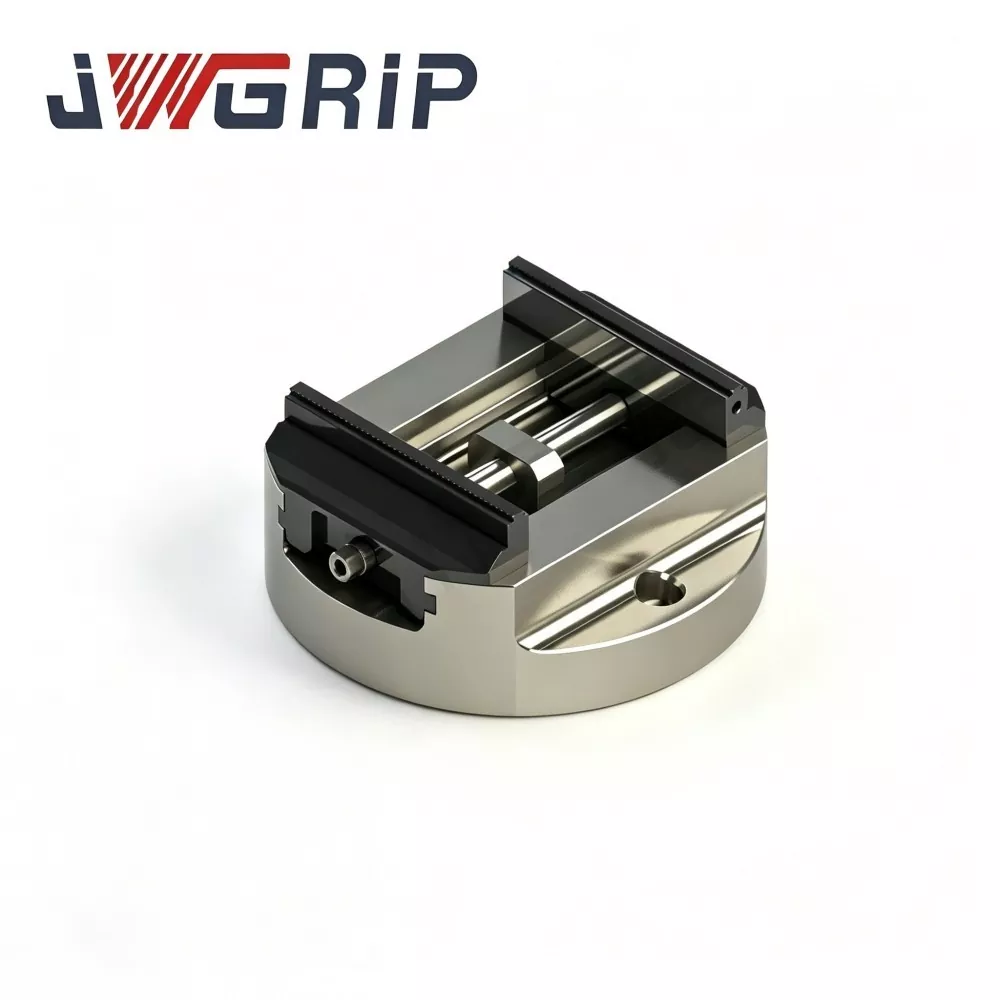
Didelio tikslumo apvalios bazės savaime centruojantis CNC spaustukas
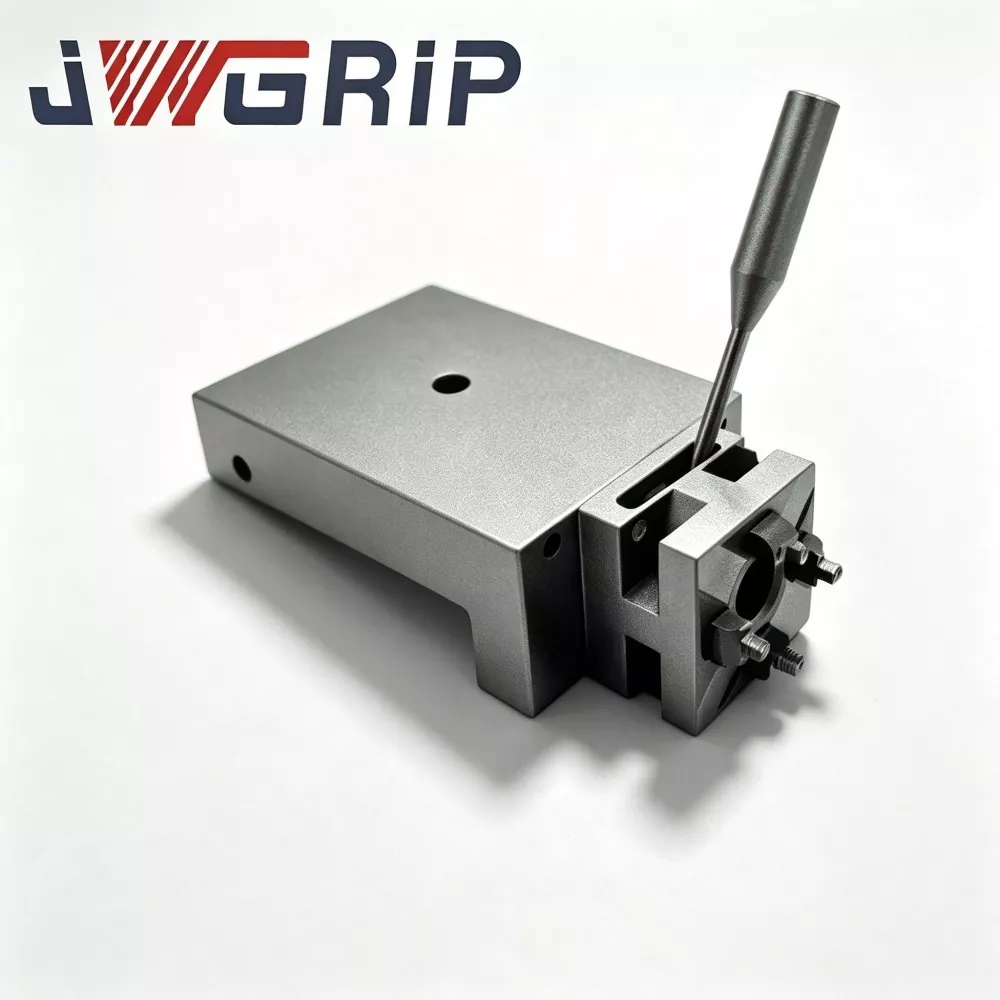
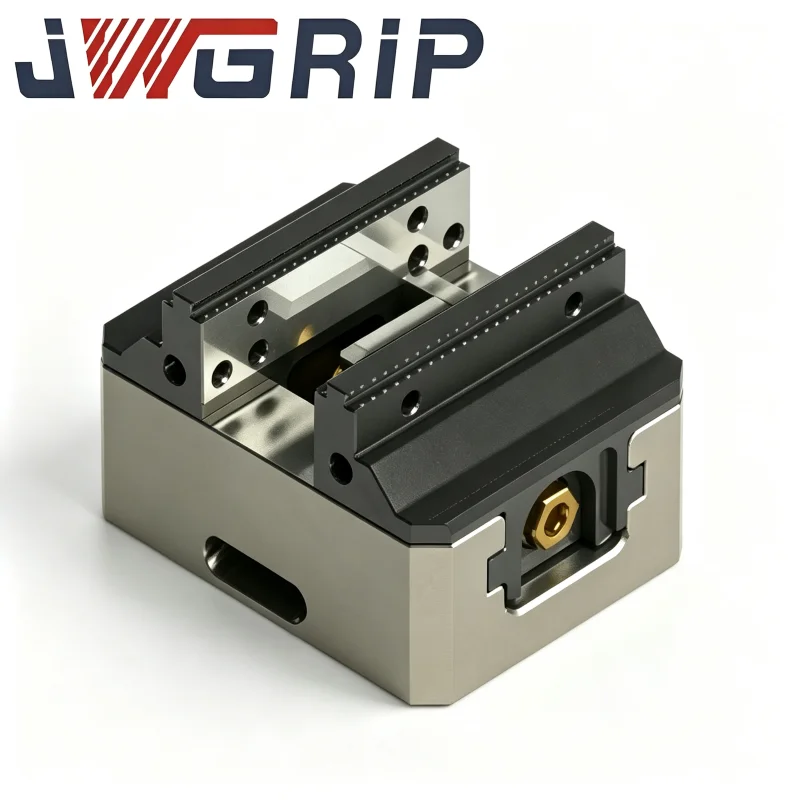
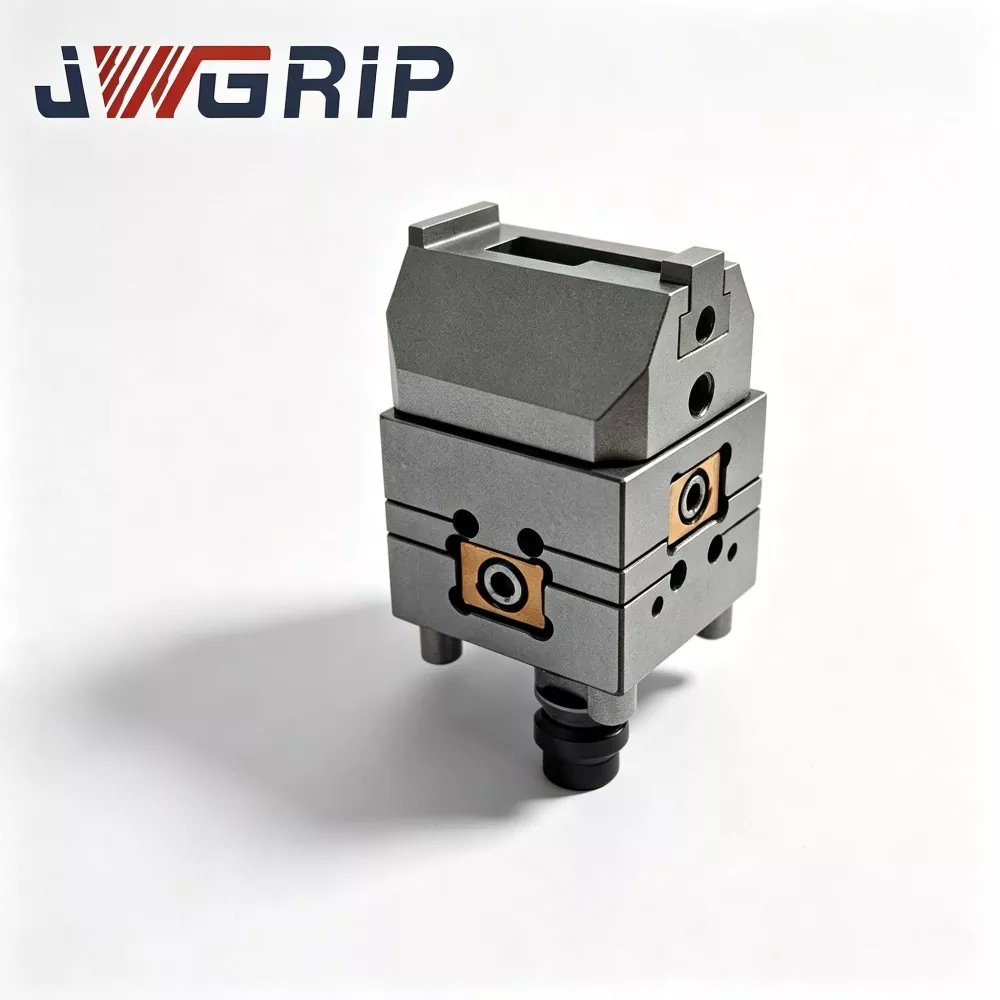
JWGRIP yra profesionalus individualizuotų didelio tikslumo apvalaus pagrindo savaime centruojančių CNC spaustukų, skirtų 5 ašių apdirbimui, gamintojas ir tiekėjas Kinijoje, kurio standartiniai modeliai yra sandėlyje, kad būtų galima greitai pristatyti visame pasaulyje. Tai didelio tikslumo integruotas CNC laikiklis, profesionaliai sukurtas 5 ašių ir sudėtingoms kelių ašių CNC apdirbimo operacijoms. Dėl aukščiausios kokybės kaliojo ketaus korpuso ir indukciniu būdu grūdintos kreipiamųjų konstrukcijų jis sujungia itin aukštą pakartojamą suspaudimo našumą, kompaktišką vietą taupantį išdėstymą ir didelį tvirtumo pjovimo stabilumą į vieną integruotą įrenginį.
Šio didelio tikslumo apvalaus pagrindo savaiminio centravimo spaustukai pasižymi ±0,01 mm šerdies suspaudimo pakartojamumu, todėl užtikrinamas itin stabilus padėties nustatymas sudėtingo profilio dalių apdorojimui. Visi pagrindiniai konstrukciniai komponentai po grubaus apdirbimo yra griežtai apdorojami įtempį mažinančiam senėjimui, kad būtų visiškai pašalintas vidinis liejimo ir apdirbimo įtempis, užtikrinant ilgalaikį konstrukcijos stabilumą. Indukciniu būdu grūdinti kreiptuvai užtikrina puikų atsparumą dilimui dažno ciklinio suspaudimo metu, efektyviai išlaikant pastovų padėties nustatymo tikslumą ir išvengiant tikslumo susilpnėjimo dėl ilgalaikio veikimo.
Optimizuotas kompaktiškas apvalus pagrindas taupo vietą ant staklių stalo ir efektyviai apsaugo nuo įrankio trukdžių siūbuojant dideliu kampu ir sukamojo indeksavimo apdirbimo metu. Dėl paprastų ir veiksmingų suspaudimo procedūrų jis labai sumažina žmogaus sukeltas sąrankos klaidas ir maksimaliai padidina veleno veikimo laiką. Plačiai taikomas aviacijos ir kosmoso komponentų, automobilių dalių ir aukščiausios klasės formų dalių tiksliam paketiniam apdorojimui, šis Kinijoje pagamintas įtaisas žymiai sumažina papildomo reguliavimo laiką ir užtikrina patikimą ir nuoseklų matmenų tikslumą atliekant labai sudėtingas precizinio apdirbimo užduotis.
Darbo principo paaiškinimas
Didelio tikslumo apvalios bazės savaime centruojantis CNC spaustukas yra tikslus darbo laikymo įrenginys, daugiausia naudojamas 4 ašių, 5 ašių CNC apdirbimo centruose, EDM mašinose ir tikslaus šlifavimo įrenginiuose.
Pagrindinė jo ypatybė yra apskrito pagrindo konstrukcija: palyginti su stačiakampio pagrindo spaustukais, apvalaus pagrindo konstrukcija padidina sukimosi judėjimo tarpą ant mašinų stalų ir nereikalauja didelių tarpinių adapterio plokščių.
Savaiminio centravimo funkcija įgyvendinama naudojant vidinį tikslaus kumštelio ir sraigto sinchroninio perdavimo mechanizmą:
1. Saugiai pritvirtinę spaustukus prie staklių darbo stalo, padėkite ruošinį tarp dviejų žandikaulių.
2. Įjunkite centrinį pavaros varžtą; vidinis kumštelio-sraigtas varo dvigubus nasrus, kad judėtų į vidų vienodu greičiu.
3. Ruošinys automatiškai centruojamas ant mašinos veleno vidurio linijos, nereikia varginančio rankinio ciferblato išlygiavimo.
Skausmo taškų apdirbimas
Faktinė kelių ašių serijinė gamyba atskleidžia keletą tipiškų įprastų darbo laikymo sprendimų apribojimų:
1. Nepakankamas stačiakampio pagrindo spaustukų sukamasis tarpas
Stačiakampis pagrindas užima didelį stalo plotą. Pakreipiant dideliu kampu 4/5 ašių mašinas, dažnai atsiranda įrankio ir veleno trukdžiai. Papildomos adapterio plokštės dar labiau sunaudoja Z ašies judėjimą.
2. Tikslumo susilpnėjimas dėl ciklinio kreiptuvo nusidėvėjimo
Neapdorojus didelio kietumo paviršiaus kontaktiniai paviršiai po masyvių suspaudimo ciklų palaipsniui nusidėvi. Savaime centruojantys atskaitos taškai nukrypsta, todėl reikia pakartotinai rankiniu būdu išlyginti ir nuleisti mašinos efektyvų veikimo laiką.
3. Didelė priklausomybė nuo rankinio centravimo operacijos
Tradiciniams spaustukams reikia patyrusių operatorių, kurie užbaigtų ciferblato centravimą. Padėties nustatymo nenuoseklumas, atsirandantis dėl operatoriaus įgūdžių skirtumų, padidės atliekant sudėtingą kelių kampų pjovimą, todėl susidaro didelės vertės ruošinio laužas.
4. Taršos invazija sutrumpina armatūros tarnavimo laiką
Prastai sandarios konstrukcijos leidžia pjovimo skysčiui ir metalo drožlėms patekti į vidinius transmisijos mazgus. Abrazyvinės dalelės pagreitina komponentų susidėvėjimą ir sukelia strigimo gedimus ilgalaikėje nepertraukiamoje gamyboje.


Surinkimo sudėtis
JWGRIP didelio tikslumo apvalios bazės savaime centruojantis CNC spaustukas susideda iš penkių pagrindinių funkcinių mazgų:
① Sumažintas įtempis aukštos kokybės kaliojo ketaus apvalaus pagrindo pagrindinis korpusas
② Indukcija grūdinto tikslios kreipiamosios krypties grupė
③ Vidaus kumštelinio sraigto sinchroninis dviejų žandikaulių pavaros blokas
④ Keičiama žandikaulių tvirtinimo sąsaja (kietiems / minkštiems žandikauliams)
⑤ Visiškai uždaras drožlėms ir aušinimo skysčiui atsparus sandarinimo mazgas
1. Pagrindinis korpusas iš kaliojo ketaus apvalaus pagrindo
Aukščiausios kokybės kaliojo ketaus liejinys su daugiasluoksniu stresą mažinančiu senėjimo apdorojimu. Puikios vibracijos slopinimo charakteristikos slopina pjovimo pleškėjimo žymes. Apvalus pagrindo kontūras pagerina 4 ašių / 5 ašių įrangos sukimosi atstumą.
2. Indukcija grūdinto tikslios kreiptuvo grupės
Kreipiamieji kontaktiniai paviršiai yra apdorojami indukciniu kietėjimu, todėl paviršiaus kietumas yra didelis. Tiksliai šlifuoti slydimo paviršiai garantuoja mažą trinties judėjimą ir ilgalaikį atsparumą dilimui dažnai atidarant-uždarant ciklus.
3. Vidinis kumštelio sraigtas sinchroninis dviejų žandikaulių pavaros blokas
Tiksliai pagaminta kumštelio-sraigtinė transmisija užtikrina tobulai sinchronizuotą dviejų žandikaulių judesį. Realizuoja automatinį ruošinio centravimą nepriklausomai nuo pradinės ruošinio padėties padėties.
4. Keičiama žandikaulių tvirtinimo sąsaja
Palaiko greitą keitimą tarp kietų ir aliuminio minkštų žandikaulių. Naudotojai gali naudoti minkštus žandikaulius specialaus profilio ruošiniams apdirbti nepirkdami papildomų specialių tvirtinimo detalių.
5. Visiškai uždaras sandarinimo mazgas
Sandarinimo korpusas apgaubia vidinį kumštelinį sraigtą ir kreiptuvo kamerą, blokuoja metalo drožles ir aušinimo skysčio taškymą, apsaugo tiksliai judančias dalis nuo abrazyvinio užteršimo.
Diferencijuoti pagrindiniai našumo akcentai
1. Garantuotas ±0,01 mm pakartotinio užspaudimo tikslumas
Patikrintas gamyklos tikrinimo įranga kiekvienam gatavo įrenginiui, o ne tik teoriniam parametrui. Stabilus pirmosios dalies nuoseklumas tarp partijų, efektyviai sumažinantis didelės vertės kelių ašių komponentų atmetimo greitį ir pakartotinio darbo apimtį.
2. Apvalaus pagrindo geometrija, optimizuota kelių ašių sukamajam judėjimui
Apvalus kontūras maksimaliai padidina mašinos besisukantį darbinį voką. Pašalina Z ašies judėjimo nuostolius, kuriuos sukelia papildomos adapterio plokštės. Suteikia pakankamai erdvės, kad būtų išvengta sudėtingo pasukamojo-sukimo apdirbimo ir leidžia priimti agresyvesnius pjovimo parametrus.
3. Išskirtinis kaliojo ketaus korpuso vibracijos slopinimas
Kaliojo ketaus medžiaga efektyviai sugeria pjovimo vibraciją. Sulaiko pleškėjimo žymes, atsirandančias sunkiomis pjovimo sąlygomis. Pagerina gatavų dalių paviršiaus kokybę ir prailgina įrankio tarnavimo laiką.
4. Indukcija grūdinti raktų judantys paviršiai HRC 58-62
Kritinių kreiptuvų ir kumštelinių varžtų paviršiai pasiekia HRC 58-62 kietumą. Išlaiko stabilų savaiminio centravimo veikimą po milijonų suspaudimo ciklų ir sulėtina tikslumo mažėjimą, kurį sukelia paviršiaus dilimas.
5. Visiškai uždara, užteršimą izoliuojanti sandarinimo konstrukcija
Apsaugo vidines tikslios transmisijos dalis nuo drožlių ir aušinimo skysčio purslų įprastomis CNC dirbtuvės sąlygomis. Prailgina armatūros tarnavimo laiką ir stabilizuoja nuolatinės serijinės gamybos našumą.
6. Keičiamas kietas/minkštas žandikaulis ir į projektą orientuoto tinkinto modifikavimo galimybė
Greitai keičiamo žandikaulio sąsaja prisitaiko prie įvairių ruošinio profilių. JWGRIP teikia individualias inžinerines paslaugas: pakoreguokite pagrindo tvirtinimo išdėstymą, žandikaulio kontūrą ir suspaudimo eigą, kad atitiktų specialius mašinos stalo ir ruošinio reikalavimus.
Tipiški taikymo sektoriai
1. Aviacijos ir erdvės tiksliųjų komponentų gamyba
Turbinų mentės, konstrukciniai rėmai, su važiuokle susiję komponentai su griežtais tolerancijos reikalavimais ir sudėtingais erdviniais kontūrais. Stabilus savaiminio centravimo veikimas atitinka kelių kampų 5 ašių frezavimo ir gręžimo reikalavimus, keliamus didelės vertės aviacijos ir kosmoso dalims.
2. Automobilių ir automobilių sporto komponentų gamyba
Variklių korpusai, pavarų dėžės, pakabos konstrukcijos ruošiniai. Tinka didelio greičio aliuminio lydinio ir titano lydinio dalių frezavimui pagal 4 ašių / 5 ašių įrangą.
3. Lietuvių gamyba
Įpurškimo formų šerdys, štampavimo formos komponentai. Didelis tvirtumas ir pakartotinio padėties nustatymo tikslumas užtikrina puikų paviršiaus apdailą ir tikslius ypatybių matmenis atliekant formų gamybos užduotis.
4. Bendrosios paskirties tikslusis apdirbimas dirbtuvėse
Vertikalus / horizontalus apdirbimo centro darbas, įskaitant frezavimą, gręžimą, šlifavimą ir sriegimą. Patikimas universalus darbo laikiklis mišrių partijų kelių variantų dalių užsakymams.
Diegimo darbo eiga
1. Kruopščiai nuvalykite staklių darbastalio tvirtinimo plokštumą ir apvalaus pagrindo apačios atskaitos paviršių. Pašalinkite metalo drožles, aušinimo skysčio likučius ir alyvos dėmes. Mažos pašalinės dalelės sukels montavimo poslinkį ir sukels padėties nukrypimą atliekant kelių ašių sukimosi indeksavimo operacijas.
2. Uždėkite spaustukus ant staklių darbo stalo, sulygiuokite tvirtinimo angų padėtis. Priveržkite tvirtinimo varžtus pagal sukimo momento specifikacijas, nurodytas oficialiame vadove. Įsitikinkite, kad spaustukai tvirtai pritvirtinti be klibėjimo.
3. Įdėkite ruošinį tarp nasrų, pasukite centrinį pavaros varžtą, kad užbaigtumėte automatinį savaiminio centravimo užveržimą. Sukeiskite kietus / minkštus žandikaulius pagal ruošinio medžiagą ir išorinį kontūrą.
4. Vykdykite mašinos tuščiosios eigos modeliavimą kelių ašių pakreipimo ir indeksavimo judesiams. Patikrinkite, ar nėra mechaninių trukdžių ir ruošinio poslinkio, esant imituotoms pjovimo apkrovoms.
5. Užbaikite bandomojo pjovimo patvirtinimą bandomuoju ruošiniu. Patikrinkite matmenų ir geometrinių tolerancijos indeksus. Oficialią masinę gamybą pradėkite tik po to, kai centravimo ir užspaudimo charakteristikos atitinka inžinerinius reikalavimus.
Priežiūros kontrolinis sąrašas
1. Kasdieninė priežiūra
Po kiekvienos apdirbimo pamainos nuvalykite žandikaulių darbinius paviršius ir apvalaus pagrindo apatinį atskaitos taško paviršių. Išvalykite drožles ir aušinimo skysčio purslus, kad pašalintumėte padėties nukrypimo šaltinius.
2. Periodinis tepimas
Reguliariai atidarykite sandarinimo mazgo techninės priežiūros prieigą. Įpurškite tinkamo dėvėjimosi tepalo į vidinį kumštelio-sraigtinį transmisijos bloką, kad žandikaulio atidarymo-uždarymo judėjimas būtų sklandus.
3. Nusidėvėjusių dalių patikra
Periodiškai tikrinkite žandikaulių kontaktinius paviršius. Pakeiskite arba iš naujo šlifuokite žandikaulius, kai įbrėžimas ar susidėvėjimas pablogina suspaudimo kokybę. NEGALIMA tęsti gamybos su nusidėvėjusiais nasrais.
4. Kas ketvirtį atliekamas tikslumo patikrinimas
Kas ketvirtį nuimkite spaustukus nuo darbo stalo. Patikrinkite apvalaus pagrindo atskaitos tašką, ar nėra mėlynių ir įdubimų. Išmatuokite savaiminio centravimo pakartojimo tikslumą naudodami metrologijos įrankius, aptikkite subtilų tikslumo poslinkį prieš partijos laužo riziką.
5. Ilgalaikė tuščiosios eigos apsauga
Visiškai išvalykite visą spaustukų bloką. Ant pagrindo ir žandikaulio darbinių paviršių užtepkite antikorozinę dangą. Laikyti sausoje dulkėms atsparioje aplinkoje.
6. Uždraustos operacijos pastabos
Draudžiama suspausti per daug. Niekada nedaužykite spaustukų korpuso ar žandikaulių sunkiais įrankiais, kad išvengtumėte pagrindo ir vidinių transmisijos dalių deformacijos.
Pirkimo atrankos nuoroda
Pagrindinė JWGRIP didelio tikslumo apvalaus pagrindo savaime centruojančio CNC spaustuko vertė:
① Kelių ašių optimizuotas apskrito pagrindo išdėstymas
② Gamykloje patvirtintas ±0,01 mm pakartotinio suspaudimo tikslumas
③ vibraciją sugeriantis kaliojo ketaus korpusas
④ Indukcija grūdinti didelio kietumo judantys paviršiai
⑤ keičiama kieto ir minkšto žandikaulio struktūra ir pritaikytos inžinerijos galimybės
Jis išsprendžia kelių ašių apdirbimo problemas: nepakankamą sukimosi tarpą, rankinio centravimo žmogiškąją klaidą, tikslumo poslinkį, kurį sukelia ciklinis nusidėvėjimas, prastą pritaikymą įvairaus profilio ruošiniams.
Pasirinkimo priminimai:
1. Palyginkite maksimalų ruošinio išorinį matmenį su spaustukų efektyviu užspaudimo eiga ir palikite pagrįstą saugos ribą.
2. Patvirtinkite mašinos stalo tvirtinimo angos išdėstymą; įvertinkite suderinamumo būklę, jei suderinama su nulinio taško pagrindo plokštėmis. Galima pritaikyti modifikavimo paslaugą nestandartiniams diegimo reikalavimams.
3. Pasirinkite žandikaulio tipą: pasirinkite kietus žandikaulius didelės pjovimo jėgos metalo ruošiniams; naudoti minkštus žandikaulius specialaus profilio ruošiniams apdirbti. Paruoškite atsarginius žandikaulių rinkinius didelio mišinio variantų gamybai.
4. Standartinės atsarginės versijos užtikrina greitą pristatymą; pritaikyti OEM pagal užsakymą inžinerijos paslaugą, kad atitiktų specialius montavimo matmenis arba specialius žandikaulio profilio reikalavimus.
DUK
1 klausimas: Ar didelio tikslumo apvalaus pagrindo savaime centruojantis CNC spaustukas gali būti montuojamas ant 4 ašių ir lopšio tipo 5 ašių sukamųjų stalų?
Taip. Jo apvalaus pagrindo konstrukcija optimizuoja sukimosi ašies tarpą 4 ašių ir lopšio tipo 5 ašių įrangai. Prieš montuodami, apskaičiuokite bendrą armatūros aukštį, kad būtų galima įvertinti atsparumą susidūrimams. Pagal specialias sukamojo stalo specifikacijas galima modifikuoti individualų montavimo angų išdėstymą.
2 klausimas: ar ant šio spaustuko galima naudoti minkštus žandikaulius?
Visiškai taip. Jis naudoja keičiamą žandikaulio tvirtinimo sąsają. Kietus žandikaulius ir minkštus aliuminio žandikaulius galima laisvai keisti, kad būtų patenkinti skirtingi ruošinio apdorojimo reikalavimai.
3 klausimas: koks yra garantuotas pakartotinio padėties nustatymo tikslumas?
Garantuotas pakartotinio užspaudimo tikslumas siekia ±0,01 mm, kiekvienas įrenginys yra tikrinamas gamyklos metrologinėje įrangoje.
4 klausimas: ar JWGRIP palaiko OEM / ODM užsakymą?
Taip. Siekdami patenkinti individualizuotus projekto lygio poreikius, teikiame vieno langelio OEM pagal užsakymą inžinerines paslaugas, įskaitant logotipo žymėjimą, matmenų reguliavimą ir specialių medžiagų konfigūraciją.
5 klausimas: kokie yra pagrindiniai kasdienės priežiūros punktai?
Naudojant visiškai uždarą sandarinimo konstrukciją, nereikia didelių priežiūros darbų. Pagrindinės operacijos: valyti išorinius paviršius nuo drožlių, reguliariai sutepti vidinę kumštelio-sraigtinę transmisiją ir periodiškai tikrinti žandikaulio susidėvėjimo būklę.
Siųsti užklausą
Kontaktinė informacija
-
Adresas
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong provincija, Kinija
-
Tel
-
El. paštas
Sveiki atvykę siųsti užklausą JWGRIP. Mūsų profesionali techninė ir pardavimo komanda pateiks nemokamą armatūros pasirinkimą, pritaikytą sprendimo dizainą ir tikslią citatą.
Naujienų rekomendacijos