Lietuvos
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






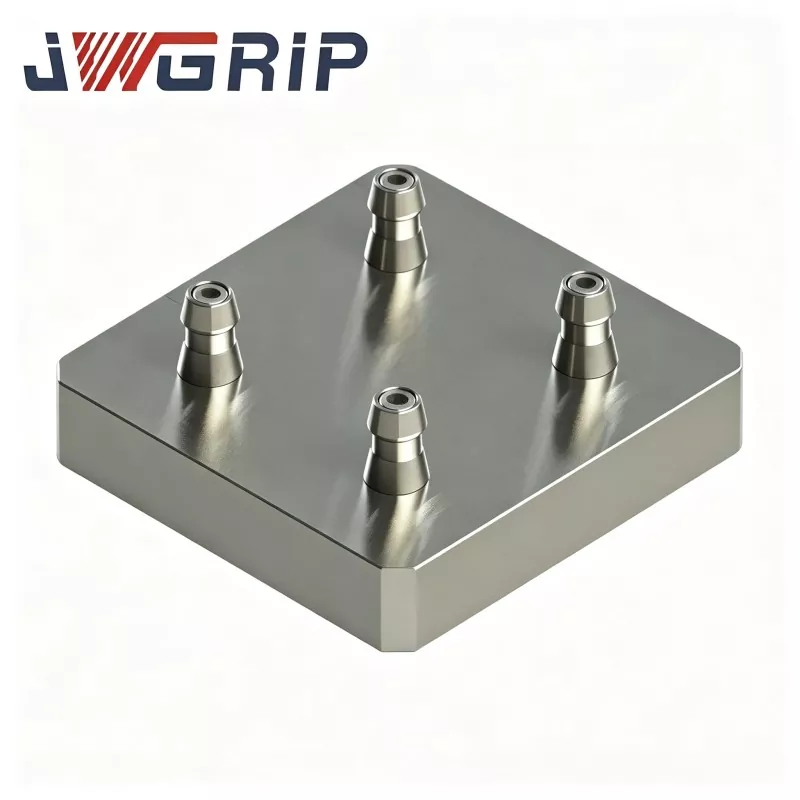
Keturių centrų nulinio taško padėklas, skirtas CNC tvirtinimui
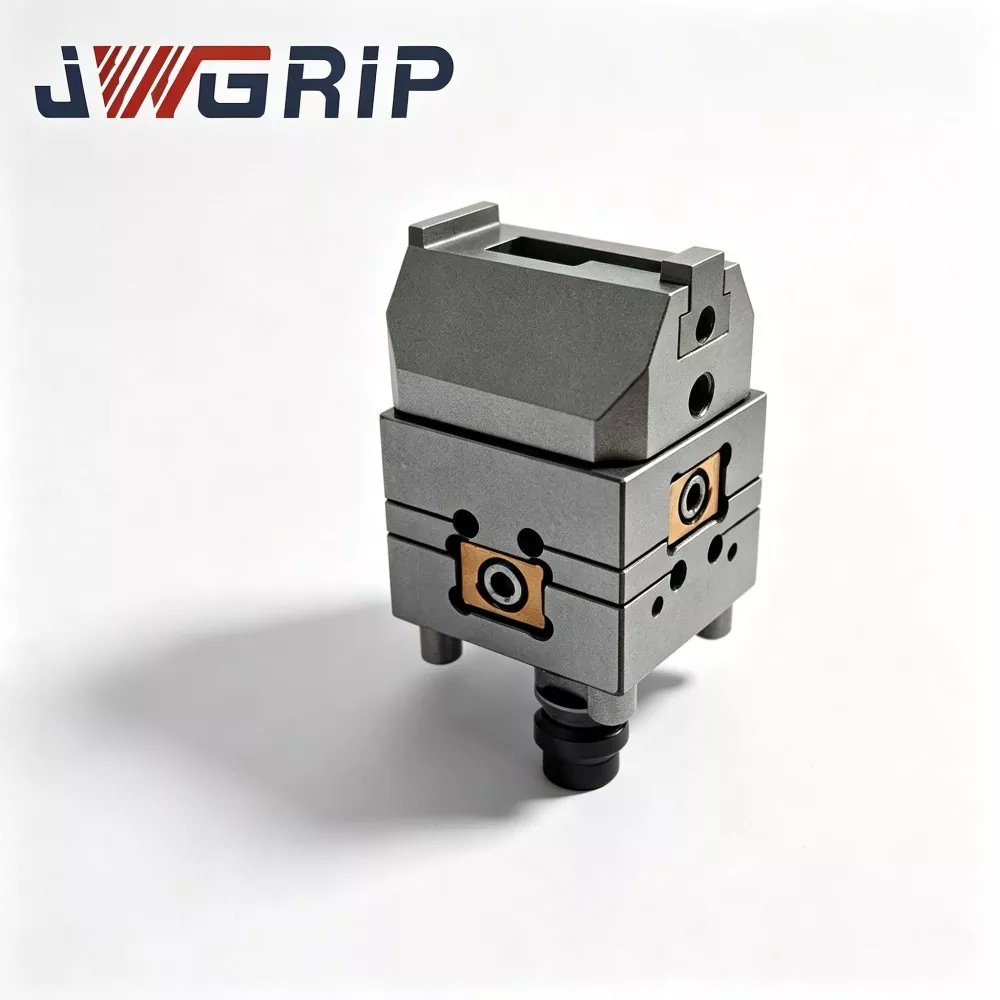
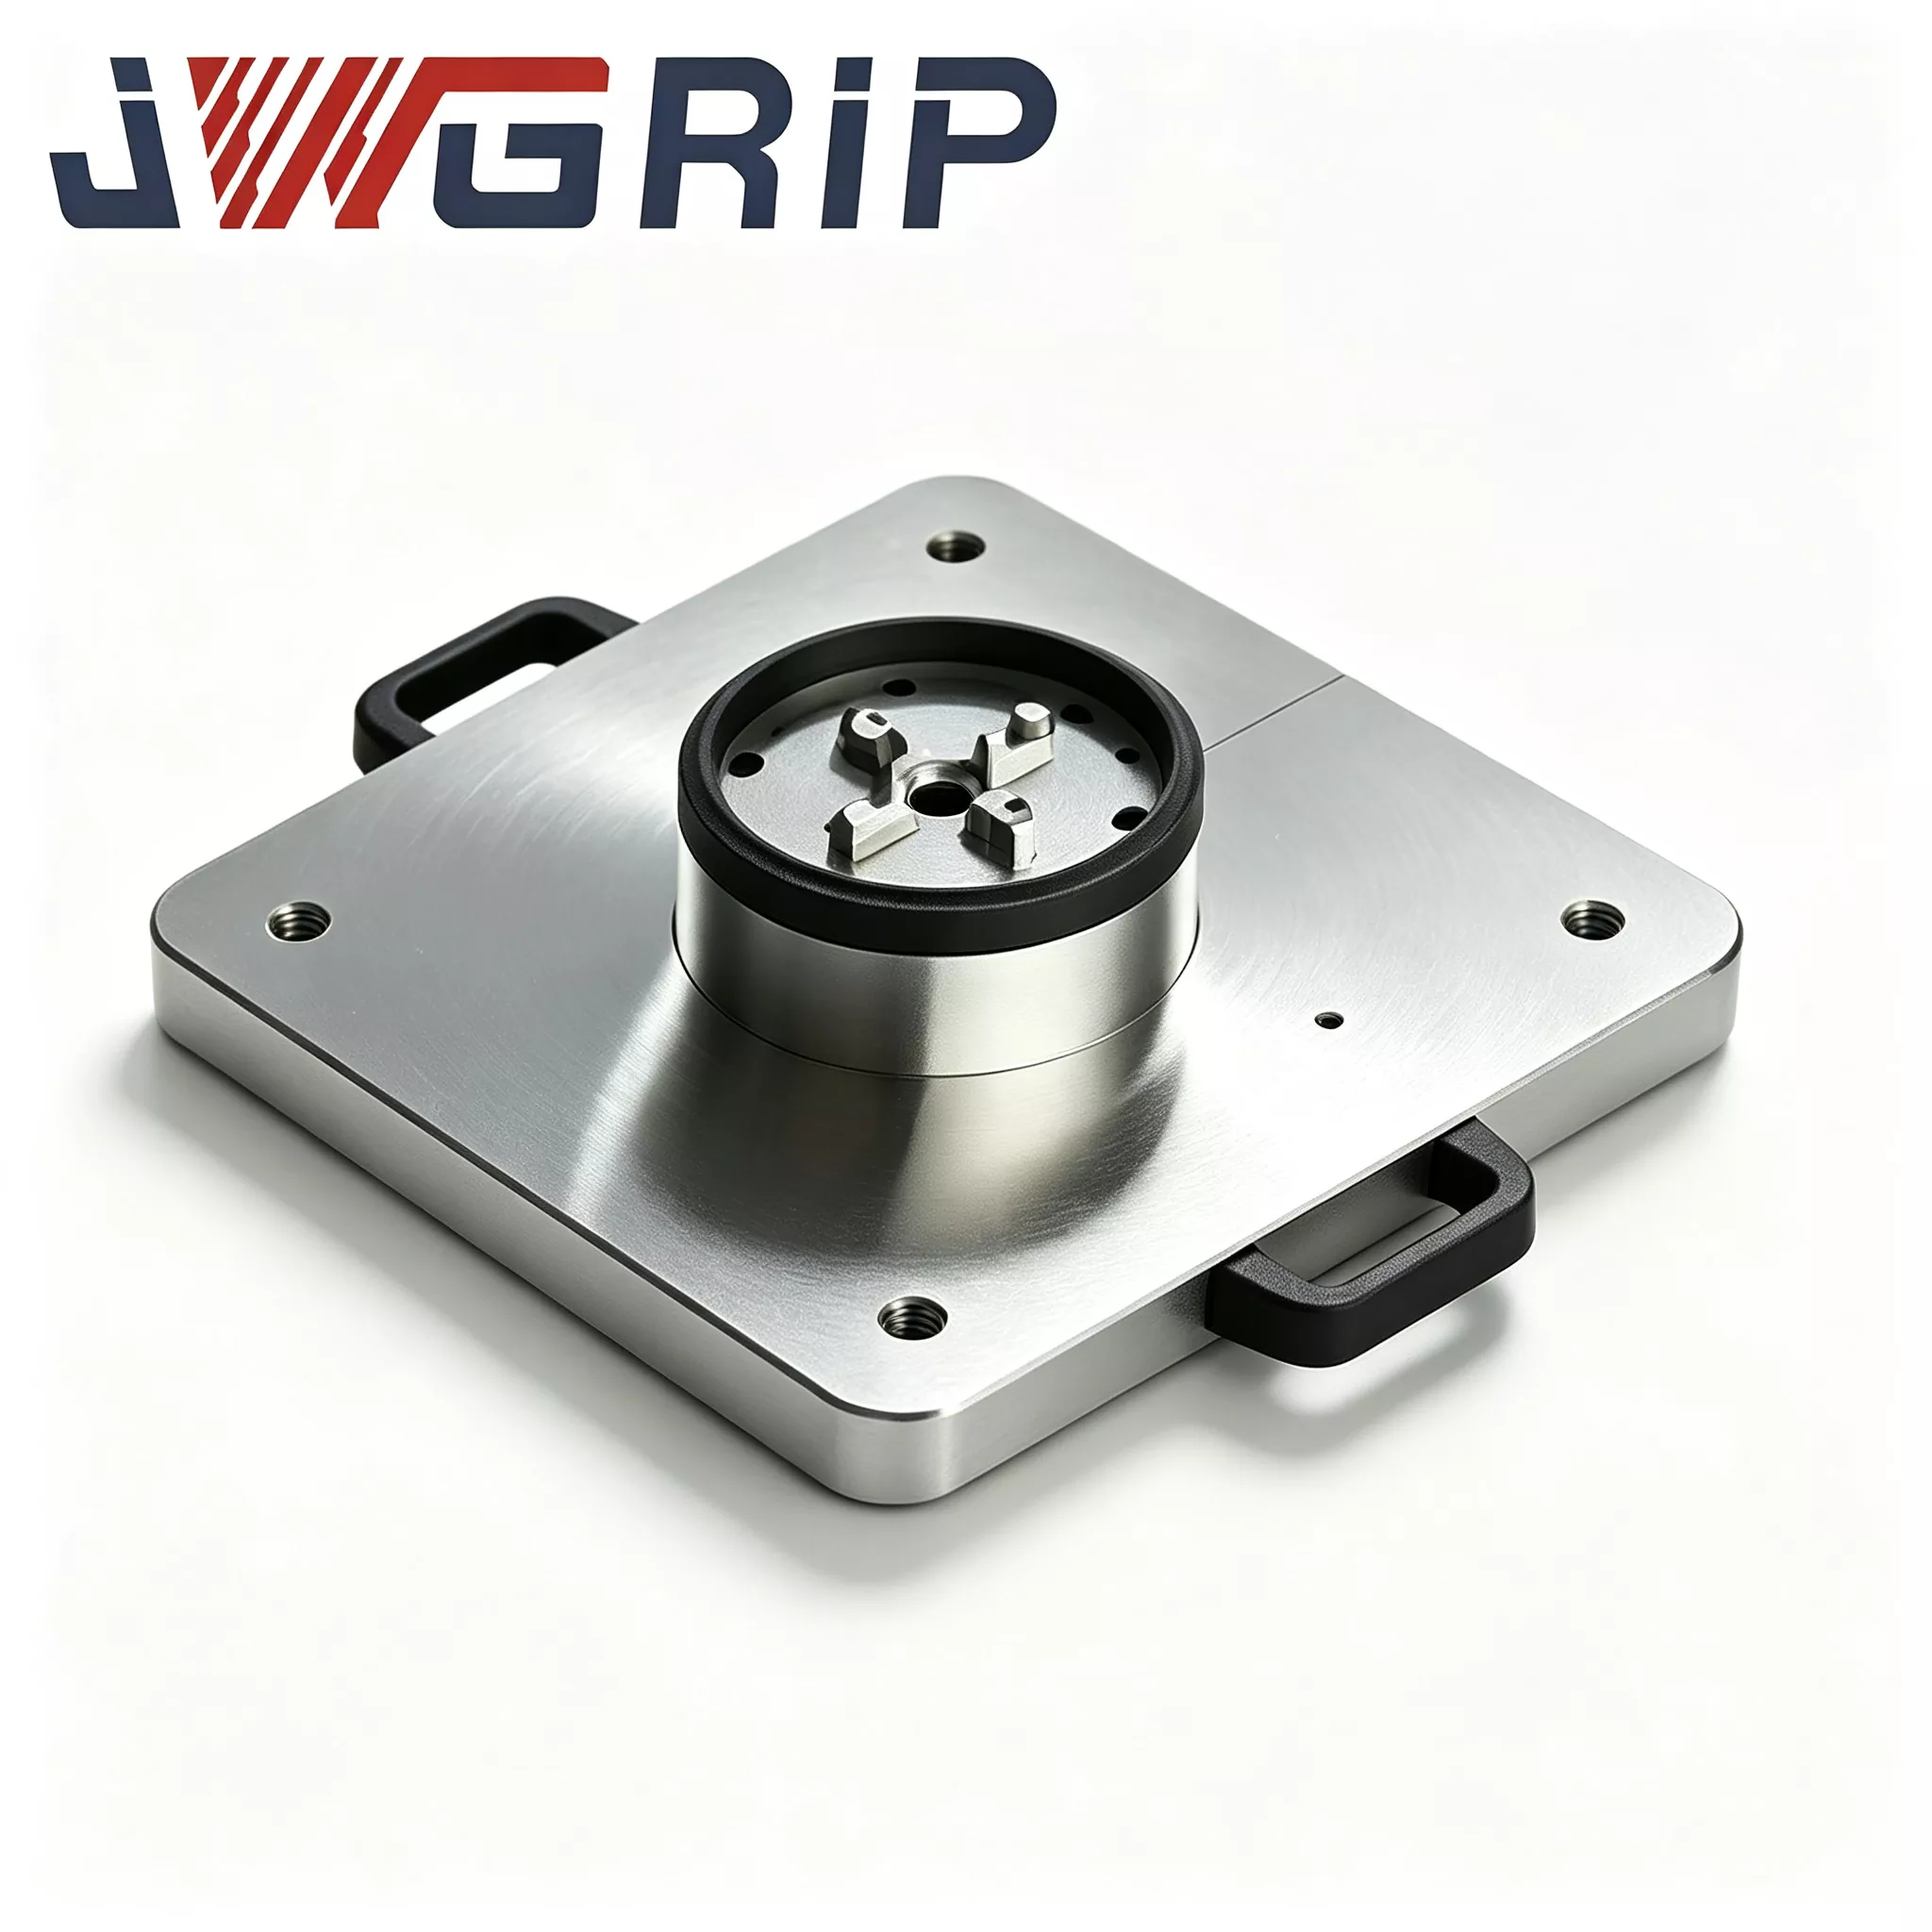
JWGRIP yra profesionalių keturių centrų nulinio taško padėklų, skirtų CNC tvirtinimui, gamintojas ir tiekėjas Kinijoje. Keturių centrų nulinio taško padėklai priklauso nulinio taško padėklų serijai, yra sukurti plačiai paplitusiems didelio mišinio ir mažo tūrio mišraus režimo gamybos scenarijus, vyraujančius šiuolaikinėje apdirbimo pramonėje. Sveiki atvykę pasiteirauti!
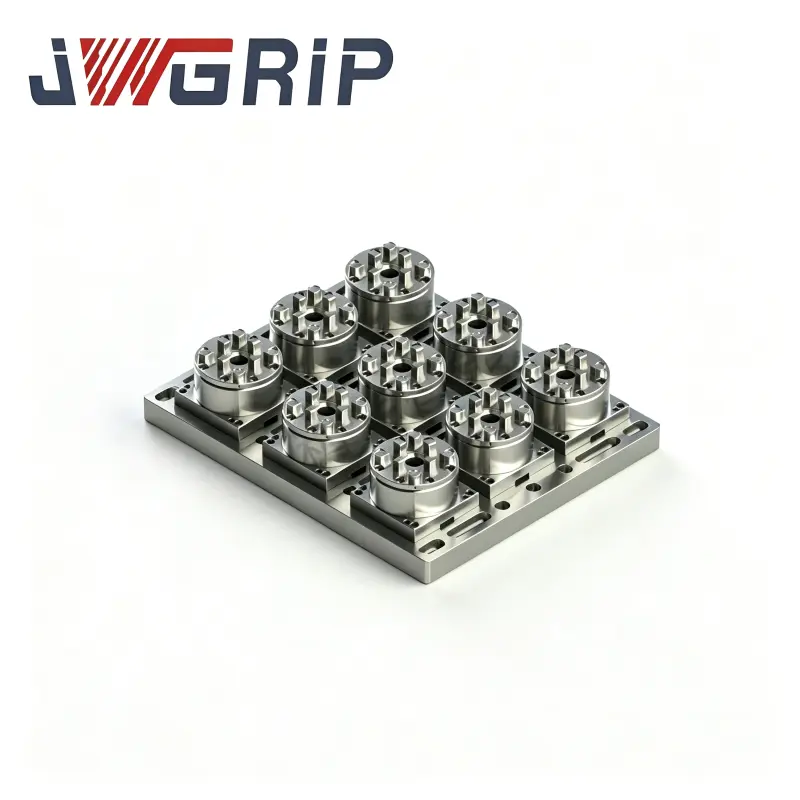
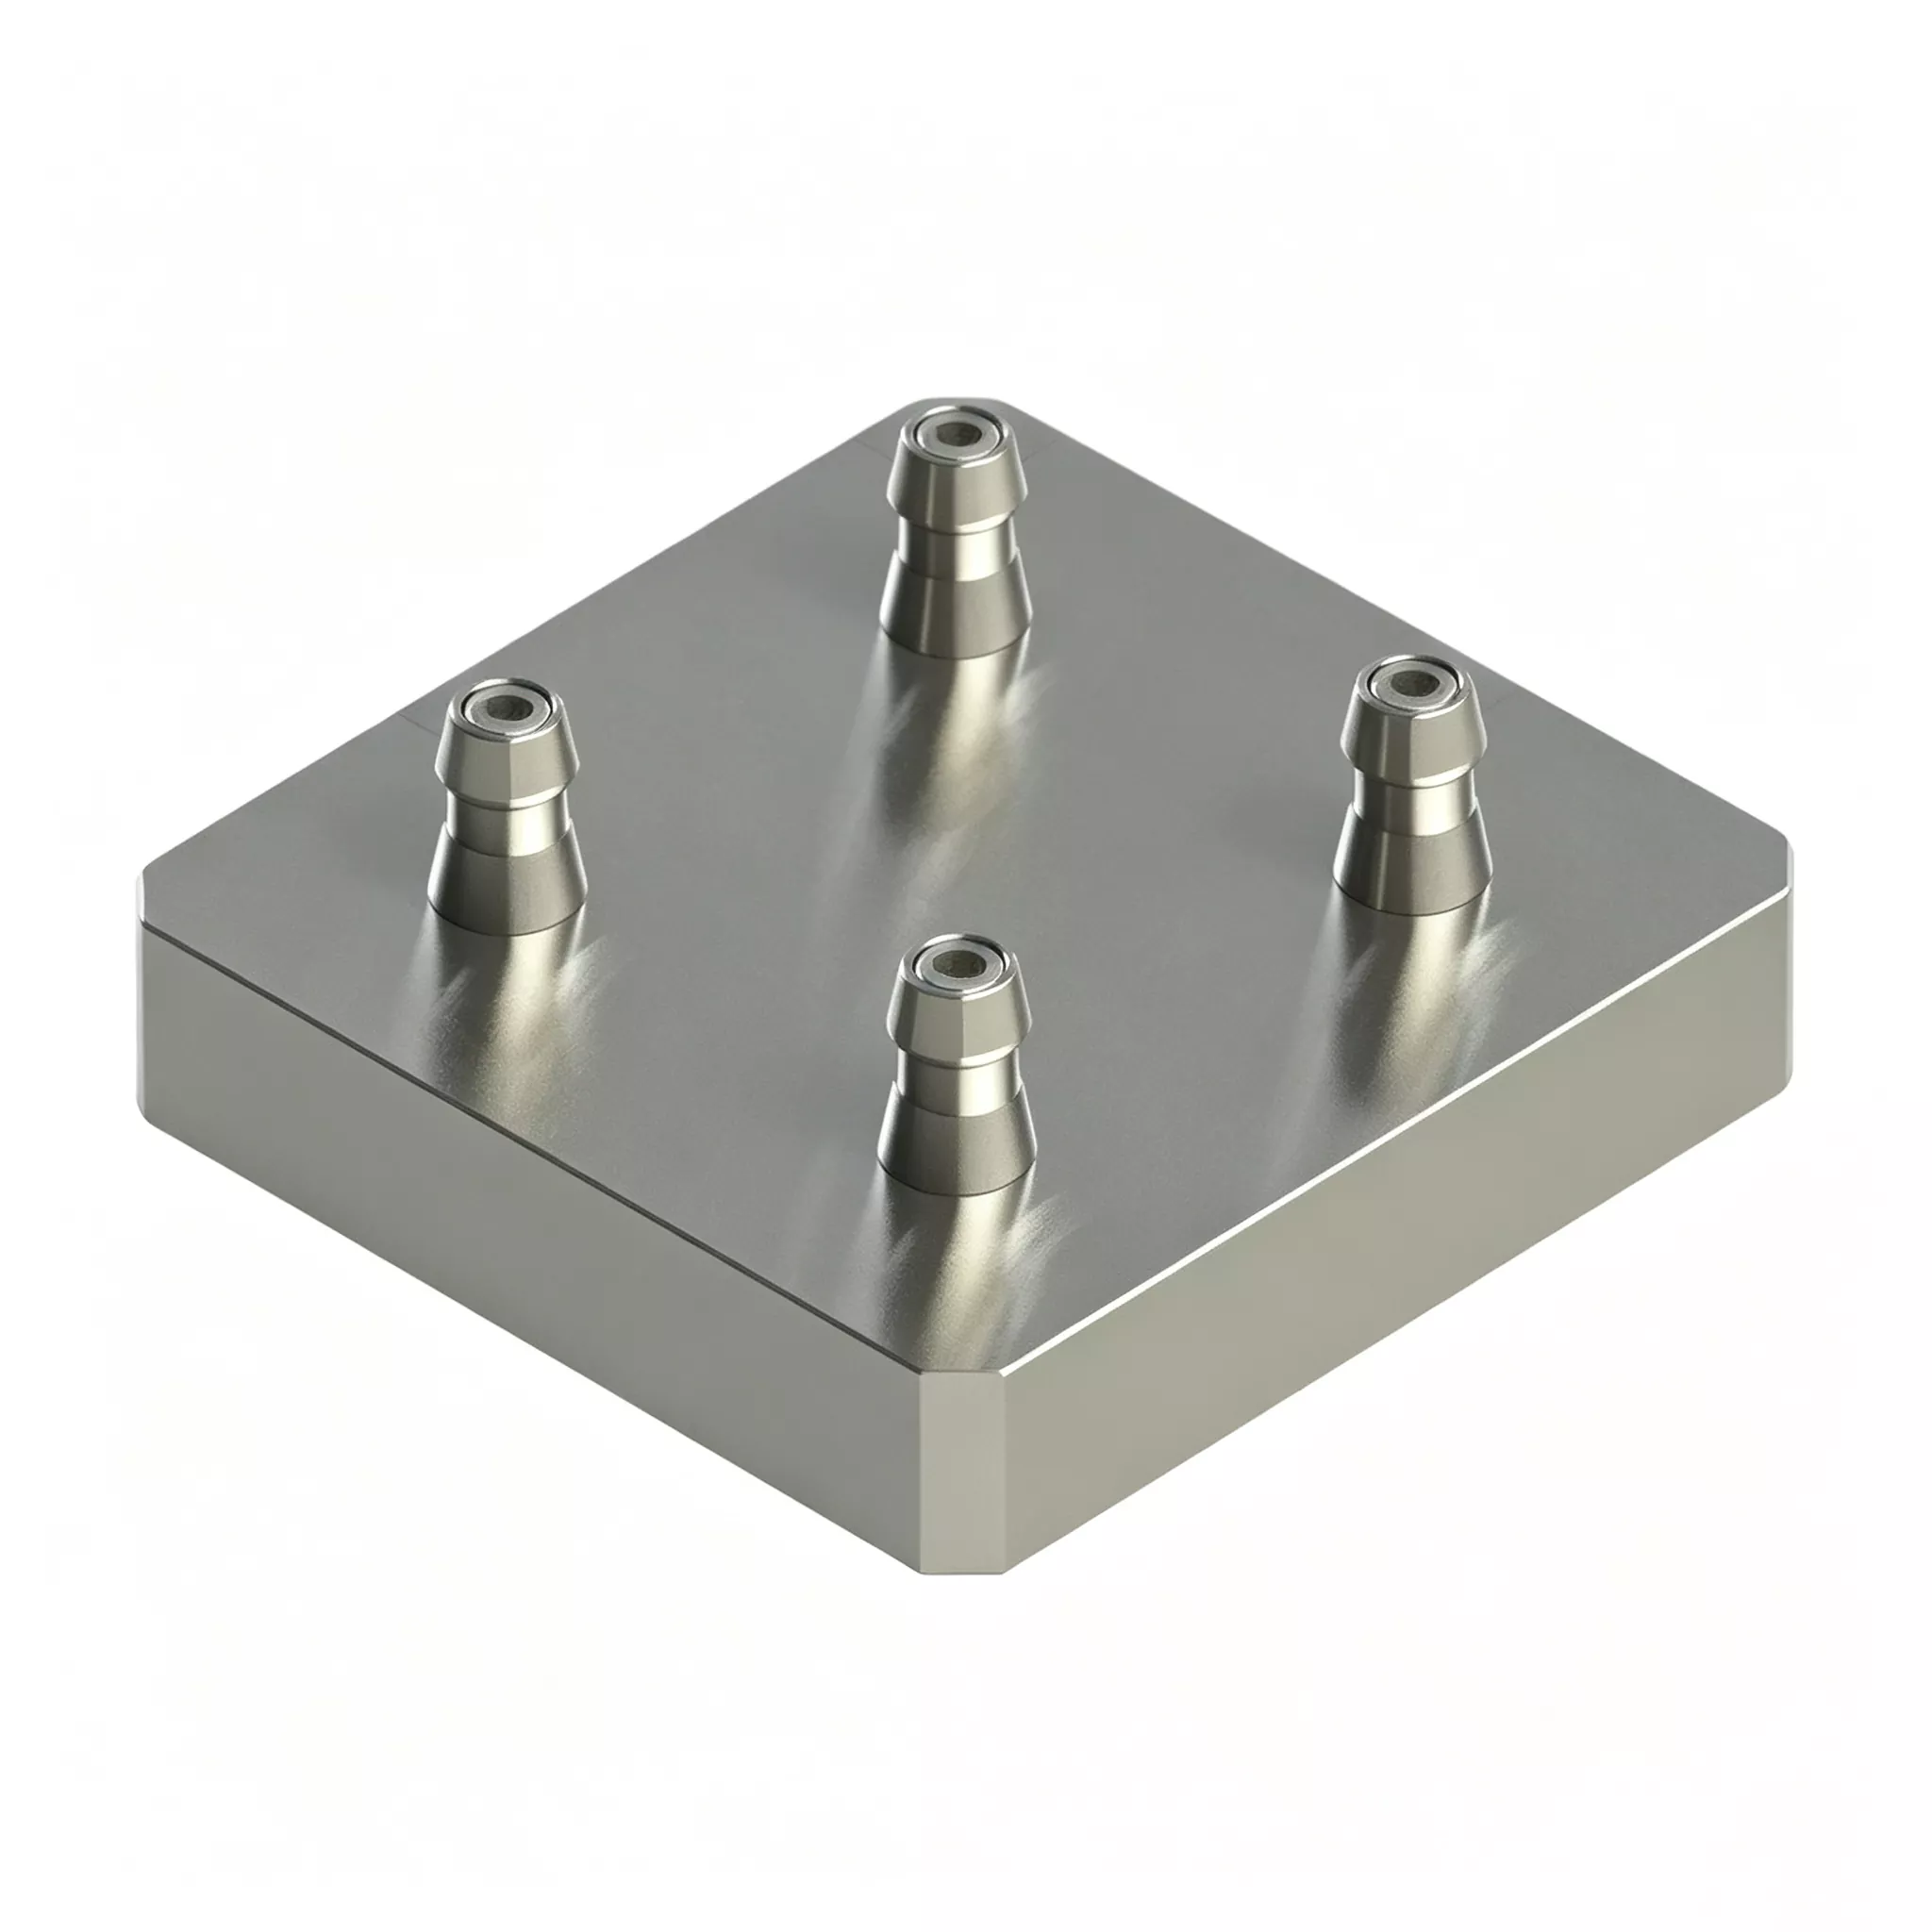
Šis keturių centrų nulinio taško padėklas, skirtas CNC tvirtinimui, gali veiksmingai išspręsti lanksčios gamybos problemas. Keturi nulinio taško padėties nustatymo įrenginiai yra integruoti į kompaktišką bendrą pagrindą, o keturios darbo vietos yra visiškai nepriklausomos. Vartotojai gali vienu metu prispausti keturis identiškus ruošinius arba sumontuoti keturis skirtingus įtaisus mišriam apdorojimui. Nereikia montuoti kelių padėklų vietoje. Visų darbo vietų padėtys ir aukščiai buvo sukalibruoti prieš išvežant iš gamyklos, kad būtų užtikrintas nuoseklumas.
Pagrindinė aparatinės įrangos sudėtis
JWGRIP keturių centrų nulinio taško padėklas 120 × 120 apima šiuos mazgus:
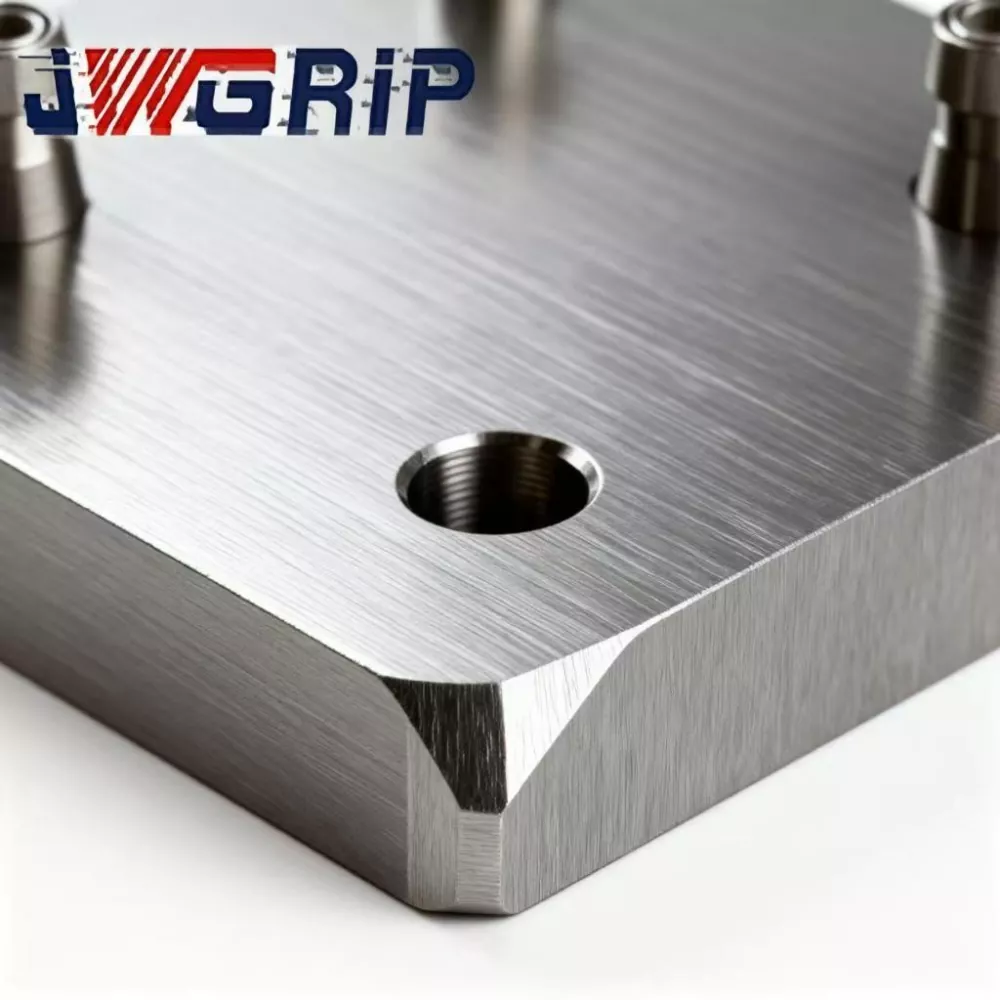
· Monolitinis kalto ir grūdinto legiruotojo plieno padėklų pagrindas
· Keturi nepriklausomi nulinio taško įvorės fiksavimo mazgai pagal matricos išdėstymą
· Įmontuotas sinchroninis pneumatinis paskirstymo modulis
· Atskiri lustų nukreipimo grioveliai kiekvienai vietos nustatymo stočiai
· Suspausto oro aptarnavimo prievadas
· Apsauginės dengiamosios plokštės tuščiosios eigos stotims uždengti
Jo pagrindinis skirtumas nuo įprastų kelių stočių įrenginių: keturios stotys veikia visiškai nepriklausomai viena nuo kitos.
Du praktiniai gamybos režimai
1 režimas: keturių stočių masinė identiškų ruošinių gamyba
1. Ant visų keturių stočių pritvirtinkite keturis tvirtinimo pagrindus su smeigėmis.
2. Tiek 0,5–0,7 MPa suslėgto oro; sinchroninis pneumatinis modulis užrakina visus keturis įvorių mazgus vienu metu.
3. Užrakinimo patvirtinimo signalas grįžta į CNC sistemą, o mašina atlieka pjovimo ciklus.
4. Pabaigus apdirbimą, atleiskite oro slėgį, kad atrakintumėte. Per vieną ciklą pašalinamos keturios baigtos dalys, kad padidėtų valandinis pralaidumas.
2 režimas: lankstus mišrios linijos apdirbimas skirtingoms dalims
1. Įdėkite keturis skirtingus ruošinius atitinkančius įtaisus į atskiras stotis.
2. Paleiskite suslėgtą orą, kad užrakintumėte visas stotis. CNC paeiliui kiekvienai stočiai vykdo tam skirtas apdirbimo programas.
3. Pasibaigus vieno užsakymo gamybai, pakeiskite tik atitinkamos tikslinės stoties armatūrą. Likusios stotys lieka užspaustos be visiško išardymo.
4. Labai sutrumpina prastovos laiką dažnai keičiant gaminius.
Inžinerinis dizainas
· Legiruotojo plieno pagrindas yra seninamas dviem etapais: pirmasis sendinamas po grubaus apdirbimo, antrinis – po pusiau apdailos. Pakartotinis suspaudimo įtempis, aplinkos temperatūros svyravimai ir nuolatinė pjovimo vibracija yra įprasti mišraus režimo dirbtuvėse. Nepakankamas įtempių atpalaidavimas sukelia nematomą mikrodeformaciją ir sugadina kelių stočių padėties tikslumą. JWGRIP dvigubas senėjimas maksimaliai sumažina vidinį įtampą ir užtikrina ilgalaikę stabilią geometriją.
· Padėties įvorėse naudojamas labai atsparus dilimui atsparus guolis. Vidinės kiaurymės yra grūdintos ir šlifuojamos, kad būtų užtikrintas patikimas nepriklausomas kiekvienos stoties vietos nustatymas.
· Pozicijos tolerancija ir aukščio skirtumas tarp stoties yra griežtai kontroliuojamas, kad būtų laikomasi mišrios linijos gamybos stabilumo reikalavimų.
Pagrindiniai privalumai
1. Sumažinkite prastovą dėl dažno užsakymų keitimo
Keičiant gaminį nereikia ardyti kiekvienos armatūros. Keičiamos tik tos stotys, kurioms reikia naujos tvarkos; kitos stotys veikia toliau. Mašinos tuščiosios eigos laikas smarkiai sumažėja, kai užsakymai yra dideli ir maži.
2. Pašalinkite žmogaus sukeltas surinkimo klaidas iš kelių atskirų padėklų
Rankinis atskirų nulinio taško padėklų krovimas ir montavimas gali sukurti 7-8 μm padėties nuokrypį. JWGRIP atlieka pilną kelių stočių kalibravimą savo viduje: padėties paklaida ≤±0,004 mm, aukščio skirtumas tarp stotelių ≤0,0025 mm. Tai sutaupo valandų montavimo ir derinimo darbo vietoje.
3. Viena aparatinė įranga apima ir didelės apimties, ir didelės, ir mažos apimties užduotis
Vykdykite keturių identiškų dalių apdirbimą, kad gautumėte didžiausią našumą didelės partijos užsakymų metu. Jei norite suskaidyti užsakymus, perjunkite į mišrių eilučių režimą. Nereikia pirkti atskirų šviestuvų dviem gamybos scenarijams, sumažinant investicijas į ilgalaikį turtą.
4. Maksimaliai padidinkite esamo armatūros išteklių pakartotinį naudojimą, naudodami standartinį D20 nulinio taško traukimo smeigės suderinamumą
Dirbtuvėse esantys mažo dydžio nulinio taško tvirtinimo pagrindai gali būti pakartotinai naudojami iškart po to, kai modifikuojami standartiniai D20 traukiamieji smeigės. Venkite visos armatūros perdarymo ir išsaugokite ankstesnes investicijas į armatūrą.
5. Nuo stoties nepriklausomas lusto nukreipimo griovelio dizainas
Geležies ir aliuminio pjovimo drožlės nuteka pro tam skirtus griovelius kiekvienai stočiai. Labai sumažėja drožlių įstrigimas padėties nustatymo ir įvorės tarpuose. Esant dažnoms mišrių linijų keitimo armatūrai sąlygoms, valymo dažnis sumažėja ir lusto suaktyvintos padėties nustatymo ir gedimo rizika sumažėja.
Tikri atvejai
1 atvejis: medicinos prietaiso priedų procesorius
Šis klientas gauna tipiškus didelio mišinio ir mažos apimties užsakymus, kiekvieną darbo dieną perjungdamas tarp 3-5 miniatiūrinių dalių variantų.
· Prieš atnaujinimą: buvo naudojami vienos stoties nulinio taško padėklai. Kiekvienam keitimui reikėjo nuimti armatūrą, išvalyti, iš naujo užspausti ir rodyti ciferblatą, o tai užtruks 40–60 minučių. Didelis mašinų darbo valandų kiekis buvo sugaištas montavimo darbams.
· Įdiegus kelis JWGRIP keturių centrų nulinio taško padėklus ir pritaikius mišrios linijos apdirbimo režimą: nebereikia visiškai išardyti armatūros. Keičiami tik tikslinės stoties įrenginiai. Vidutinis keitimo laikas sumažėja iki 8-15 minučių.
· Pusės metų gamybos statistika rodo, kad staklių panaudojimas padidėjo 24 proc. Gamykla gali priimti labiau fragmentiškus klientų užsakymus nepirkdama papildomų CNC staklių.
2 atvejis: 3C komponento subrangovas Perlo upės deltoje
Šis cechas atlieka tiek didelės apimties masinius užsakymus, tiek mažų partijų pavyzdžių darbus tose pačiose CNC staklėse.
· Masinio užsakymo laikotarpiais: keturios stotys apdoroja identiškas dalis, kad būtų užtikrintas didelis pralaidumas.
· Kai gaunamos mažos partijos mėginių užduotys: užimkite vieną ar dvi stotis mėginiams gaminti, o kitos stotys tęsia masinę gamybą.
· Mėginio apdorojimas nebetrukdo masinės gamybos ritmui, o mėginio pristatymo laikas labai sutrumpėja.
Užbaigti gamybos darbo eigą
① Legiruotojo plieno ruošinių kalimas ir grūdinimas
② Grubus apdirbimas
③ Pirmasis streso mažinimo senėjimas
④ Pusiau apdaila
⑤ Antrinis streso mažinimo senėjimas
⑥ 5 ašių šlifuoklis: nušlifuokite visas įvorės tvirtinimo angas atlikdami vienkartinę užveržimo sąranką
⑦ Presuojama įvorė
⑧ Oro grandinės sandariklio mazgas
⑨ Oro sandarumo slėgio išlaikymo bandymas
⑩ Visos stoties CMM matmenų patikra
⑪ Apsauga nuo rūdžių
⑫ Eksportui paruošta smūgiams atspari pakuotė
Patikrinimo kontrolinis sąrašas
1. Nepriklausomas kiekvienos stoties kartotinis padėties nustatymo tikslumo testas
2. CMM keturių stočių padėties tolerancijos, aukščio skirtumo ir lygiagretumo matavimas
3. 5 minučių trukmės oro sulaikymo sandarumo bandymas; didžiausias leistinas slėgio kritimas ≤0,02 MPa
4. Ciklinis sinchroninio užrakinimo-atrakinimo funkcijos bandymas keturiose stotyse
Pasirinkimo vadovas
· Analizuokite savo užsakymo struktūrą: dominuojančiai vieno varianto masinei gamybai atlikite keturių stočių identiškų dalių apdirbimą. Jei daug užsakymų sudaro didelis derinys, mažas kiekis, atidžiai įvertinkite keturių stočių fizinių trukdžių riziką, kad išvengtumėte susidūrimo.
· Patvirtinkite savo vietoje esančių nulinio taško smeigių specifikacijas. Standartinė versija atitinka D20 smeiges. Galima sukurti pasirinktinius įvorių rinkinius, skirtus alternatyviems smeigių dydžiams.
· Automatizuotos gamybos linijos integravimui: garantuokite stabilų dirbtuvių oro šaltinio slėgį 0,5–0,7 MPa ir rezervuokite IO signalo taškus PLC valdymo sistemai.
· Apskaičiuokite bendrą ruošinio ir tvirtinimo detalių sukrovimo aukštį. Imituokite įrankio judėjimo kelią, kad išvengtumėte įrankio ir padėklo susidūrimo pjovimo metu. Jei turite neaiškumų, pateikite ruošinio brėžinius JWGRIP techninei komandai trukdžių įvertinimui.
Praktinis veikimas
1. Sumontuokite padėklą ant staklių darbo stalo, priverždami varžtus griežtai pagal JWGRIP naudotojo vadove pateiktus sukimo momento vertės reikalavimus. Tvirtinimas per sukimo momentą draudžiamas, nes pagrindo korpuso deformacija sugadins santykinį kelių stočių tikslumą.
2. Priekinėje suspausto oro įleidimo angos dalyje įstatykite alyvos ir vandens filtrą. Drėgmė ir priemaišos, patenkančios į įvores, sukels rūdijimą, dilimą ir tikslumo pablogėjimą.
3. Papurkškite sauso tepalo aerozolį į nulinio taško įvores kas bendras 100 darbo valandų. Skysta variklio alyva yra griežtai draudžiama, nes alyva pritraukia metalo drožles ir sukelia įvorių užstrigimo gedimus.
4. Kiekvienos stoties vietos nustatymo angas ir drožlių nukreipimo griovelius išpūskite suslėgtu oru pakeitę armatūrą arba kiekvieną kartą keičiant pamainą. Niekada nepalikite metalinių drožlių ant pamatinių paviršių.
5. Ant tuščiosios eigos stočių uždėkite apsaugines dangtelio plokštes, kad užblokuotumėte geležies drožles ir pjovimo skystį, kad nepatektų į įvorių mazgus.
6. Venkite sunkių objektų smūgio į padėklų pagrindinius paviršius. Susidūrimo sukeltos pagrindo deformacijos paprastai negalima pataisyti vietoje ir visam laikui sugadina kelių stočių padėties veikimą.
Pagalba po pardavimo
1. Garantija: 12 mėnesių viso įrenginio garantija taikoma gamybos defektams, išskyrus žmogaus netinkamą veikimą. Kvalifikuotiems ieškiniams suteikiama nemokama remonto arba atsarginių dalių keitimo paslauga.
2. Techniniai ištekliai: pateikiami internetiniai operacijų dokumentai ir vaizdo įrašų vadovėliai. Mokama nuotolinė techninė pagalba galima masinio užsakymo projektams.
3. Tinkinto modifikavimo paslauga: palaikomas išorinių matmenų reguliavimas, smeigės specifikacijos keitimas, stoties išdėstymo pertvarkymas.
4. Pavyzdžio įvertinimas: galima sudaryti vertinimo pavyzdį; pirkėjas prisiima pavyzdines gabenimo išlaidas.
DUK
1 klausimas: ar skirtingų dalių ruošinių apdirbimas mišriomis linijomis keturiose stotyse trukdys abipusiam tikslumui?
A: Keturi įvorės blokai yra fiziškai visiškai nepriklausomi; fiksavimo veiksmai netrukdo vienas kitam. Vietos nustatymo tikslumas išlieka stabilus tol, kol armatūra išvengia fizinio susidūrimo. Vis dar rekomenduojama reguliariai valyti suslėgtu oru kiekvieną stotį, kad būtų išvengta drožlių aptaškymo ant kitų stočių pradinių paviršių.
2 klausimas: ar keturių centrų nulinio taško padėklas, skirtas CNC tvirtinimui, reikalingas, jei mažos partijos perjungimai vyksta retai?
A: Jo perjungimo ir efektyvumo pranašumas išsiskiria tik dažnai keičiant variantus kiekvieną savaitę. Jei gamyba daugiausia orientuota į vieną variantą, orientuota į masę, vienos arba dviejų stočių nulinio taško padėklai užtikrina geresnį sąnaudų efektyvumą.
3 klausimas: ar mano esamos senos armatūros pagrindai gali būti pakartotinai naudojami ant šio padėklo?
A: Tvirtinimo pagrindai su standartinėmis D20 nulinio taško traukimo smeigėmis gali veikti tiesiogiai. Pagal užsakymą pagaminti įvorių mazgai reikalingi kitoms smeigių specifikacijoms.
4 klausimas: Ar JWGRIP keturių centrų nulinio taško padėklas 120 × 120 gali būti naudojamas 5 ašių CNC mašinose?
A: Jis suderinamas su 5 ašių įranga. Apskaičiuokite bendrą ruošinio ir tvirtinimo įtaiso aukštį, kad įvertintumėte suklio pakrypimo susidūrimo riziką. Ruošinio brėžinius galima pateikti JWGRIP techniniam įvertinimui atrankos etape.
Pirkimo nuoroda
Daugelis gamyklų svarsto galimybę įsigyti didelį kiekį specialios paskirties šviestuvų, skirtų lanksčiam linijos atnaujinimui. Dėl to atsiranda didelių kapitalo išlaidų ir rizika, kad pasikeitus užsakymams armatūra neveikia.
Pagrindinė JWGRIP keturių centrų nulinio taško padėklo, skirto CNC tvirtinimui, vertė yra masinės gamybos ir didelio derinio mišrios gamybos palaikymas viename aparatūros bloke. Tai maksimaliai padidina klientų esamų armatūros bazių pakartotinį panaudojimą, kontroliuoja gamybos ir modernizavimo sąnaudas ir sumažina keitimo efektyvumo problemas, atsirandančias dėl suskaidytų užsakymų. Jis puikiai tinka lankstaus atnaujinimo projektams, skirtiems vidutinio ir mažo dydžio komponentų apdorojimo gamintojams.
Siųsti užklausą
Kontaktinė informacija
-
Adresas
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong provincija, Kinija
-
Tel
-
El. paštas
Sveiki atvykę siųsti užklausą JWGRIP. Mūsų profesionali techninė ir pardavimo komanda pateiks nemokamą armatūros pasirinkimą, pritaikytą sprendimo dizainą ir tikslią citatą.
Naujienų rekomendacijos