Lietuvos
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






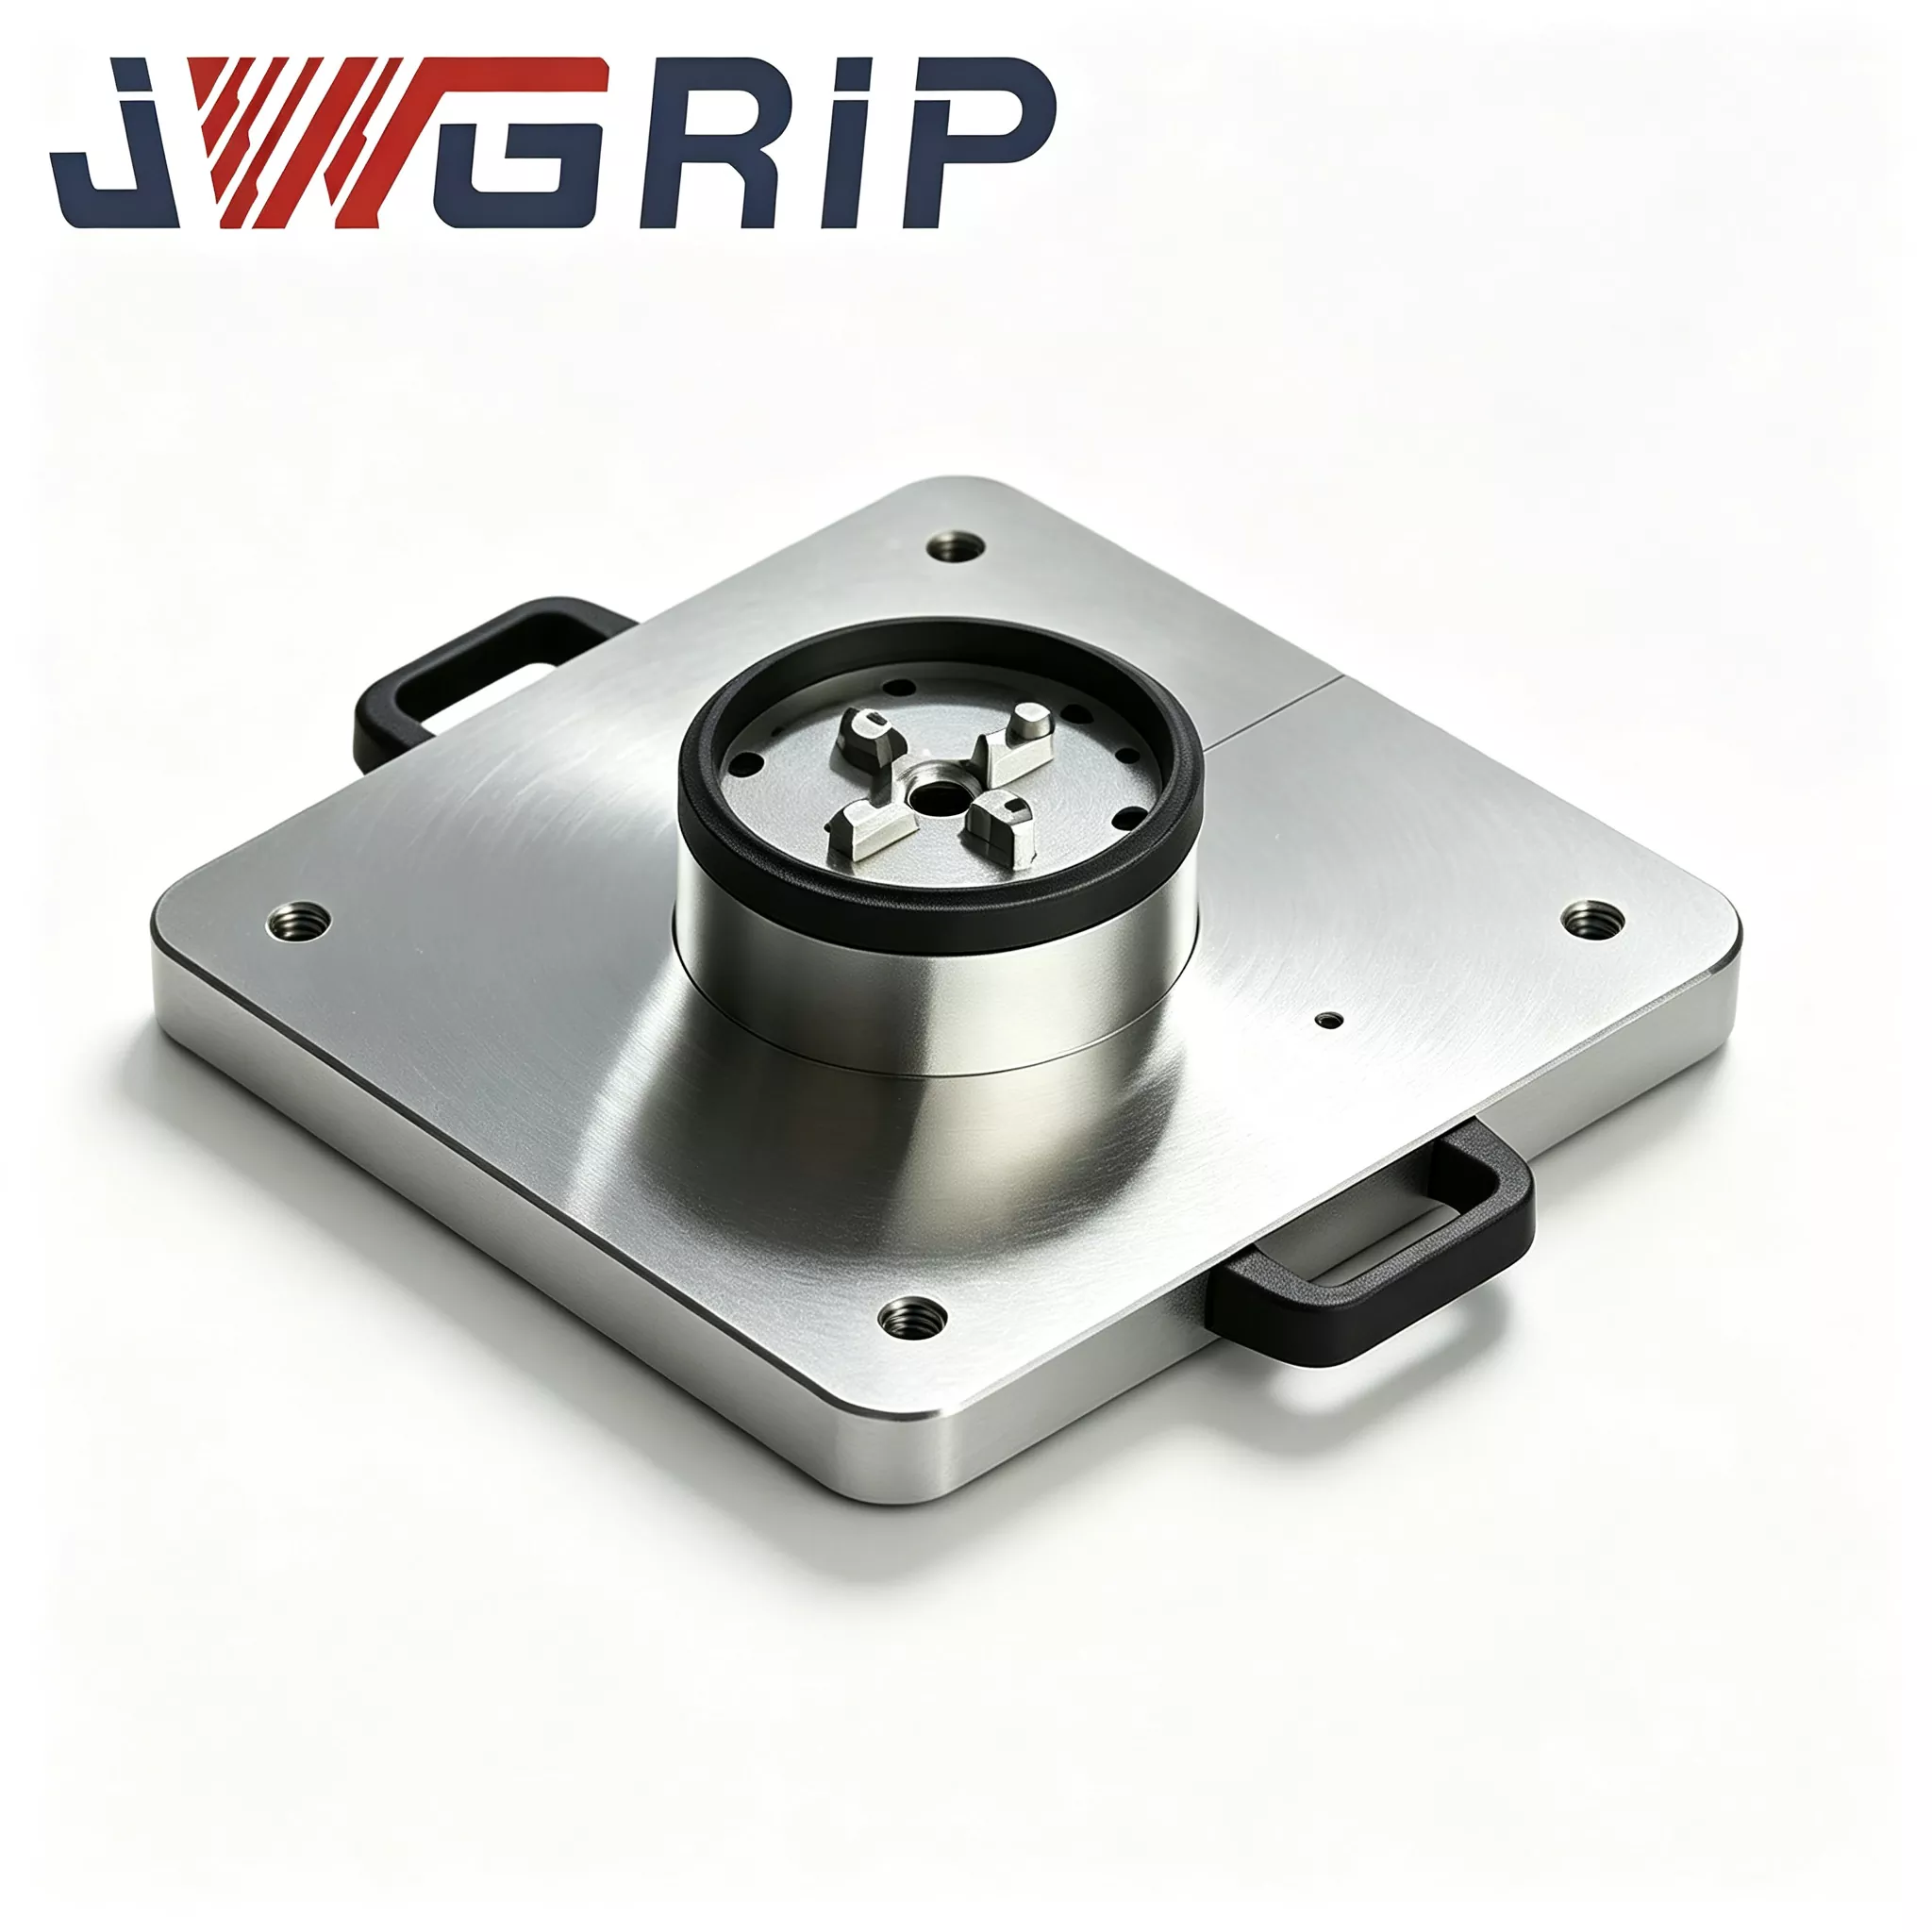
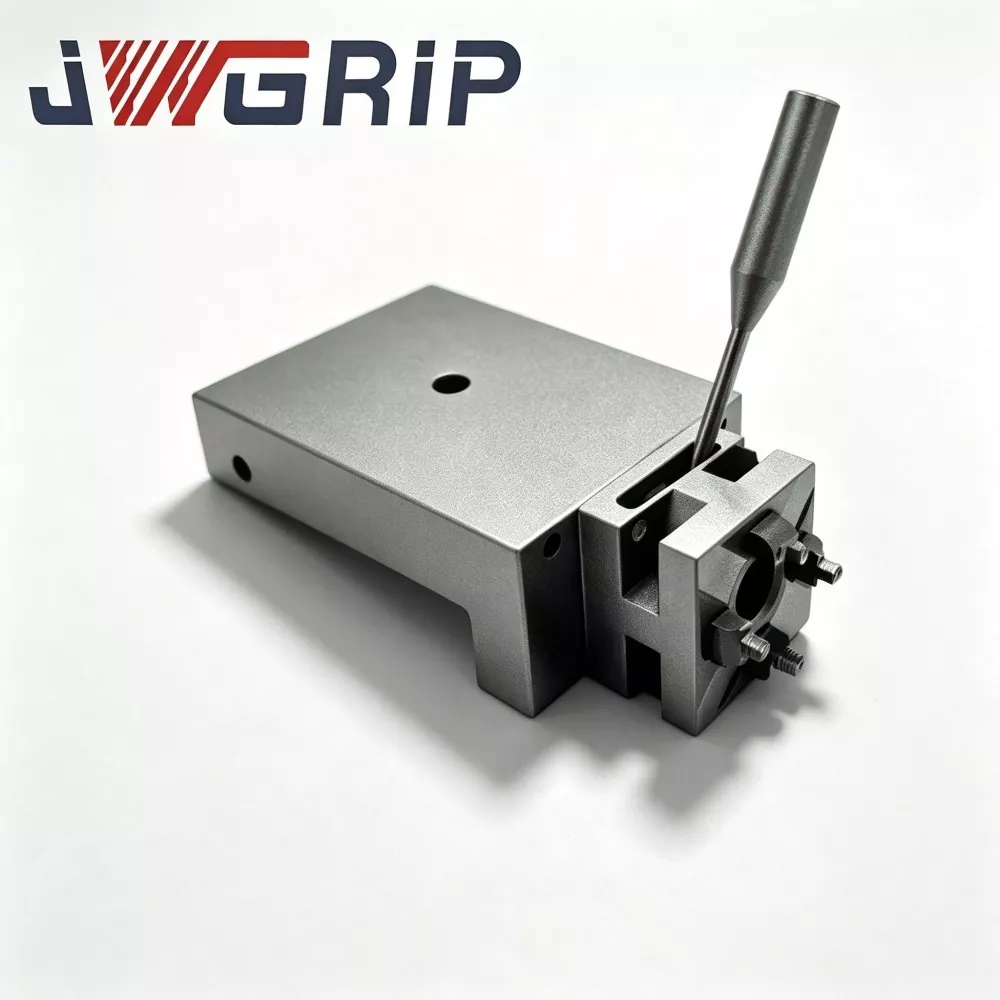
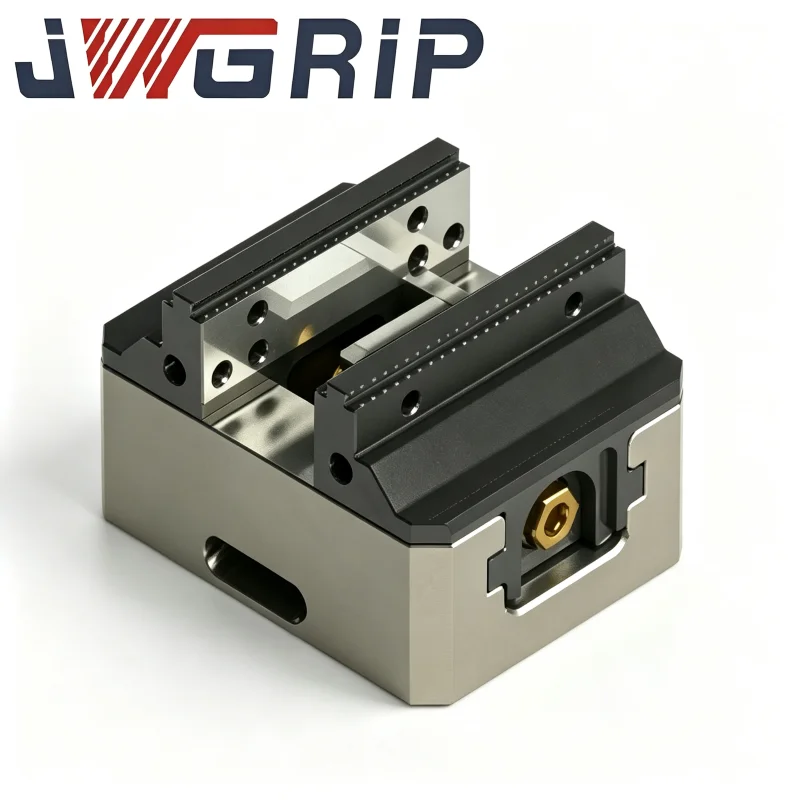
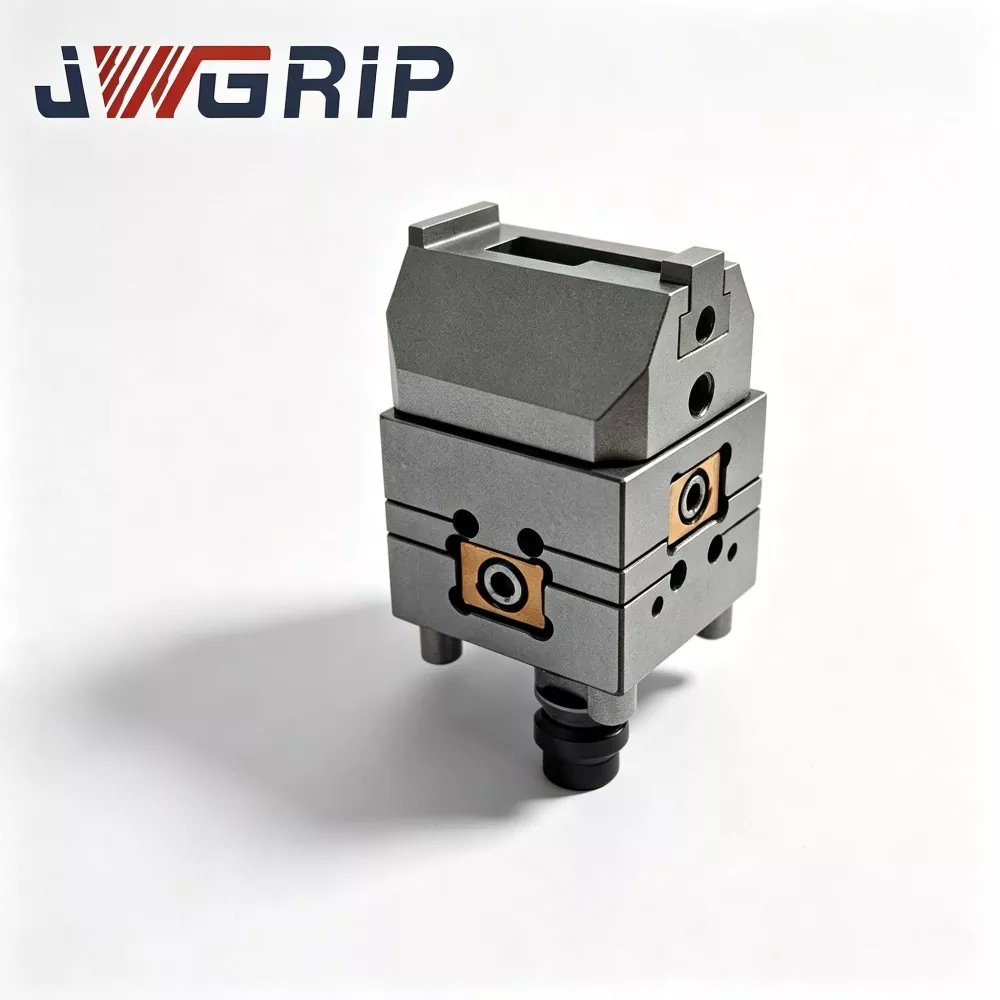
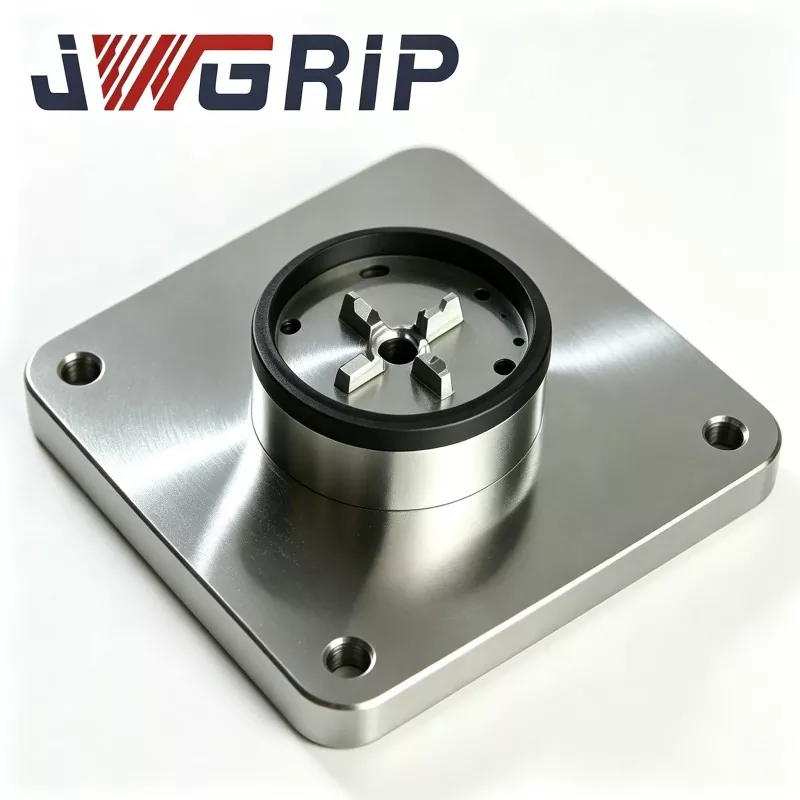
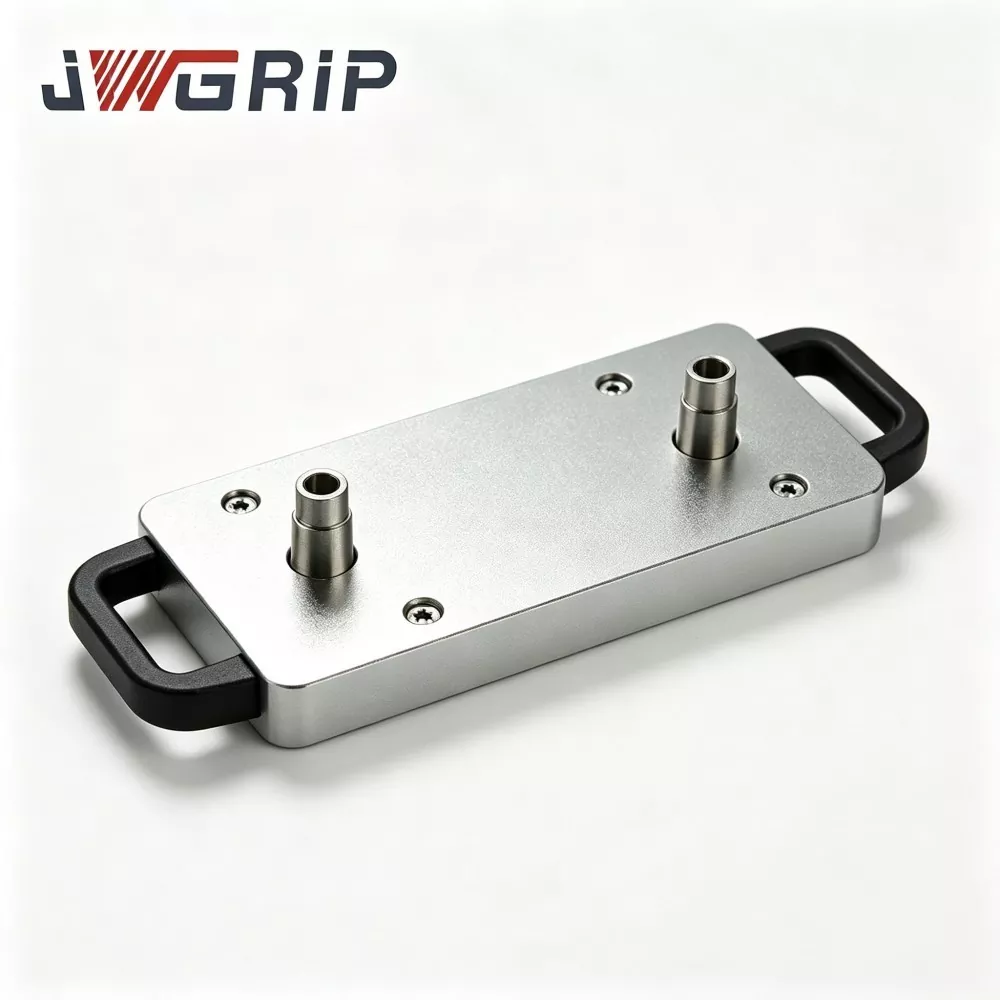
Automatizuotas nulinio taško padėklas su „Power Chuck“.
JWGRIP yra profesionalių automatizuotų nulinio taško padėklų su galingu griebtuvu gamintojas ir tiekėjas Kinijoje. Tai integruotas nulinio taško padėties nustatymo įrenginys, specialiai sukurtas lanksčioms nepilotuojamoms CNC gamybos linijoms. Jis sujungia nulinio taško padėties nustatymo atskaitos komponentą ir galios pneumatinį griebtuvo fiksavimo bloką į vieną įrenginį, todėl nereikia pirkti papildomų daugiasluoksnių adapterio plokščių arba atskirų griebtuvo priedų. Jis gali būti tiesiogiai montuojamas ir pritvirtinamas prie staklių darbo stalo ir prijungiamas prie pramoninių robotų griebtuvų.
Automatizuotas nulinio taško padėklas su galios griebtuvu gali pasiekti automatinį padėties nustatymą, automatinį suspaudimą ir automatinį atleidimą, kai ruošinys yra prispaustas. Jis buvo plačiai naudojamas automobilių aliuminio lydinio lietinių dalių apdirbimui, didelio masto metalinių konstrukcinių komponentų 3C plataus vartojimo elektronikai gamyboje ir automatiniuose grafito elektrodų apdorojimo įrenginiuose liejimo dirbtuvėse.
Produkto sudėtis ir darbo eiga
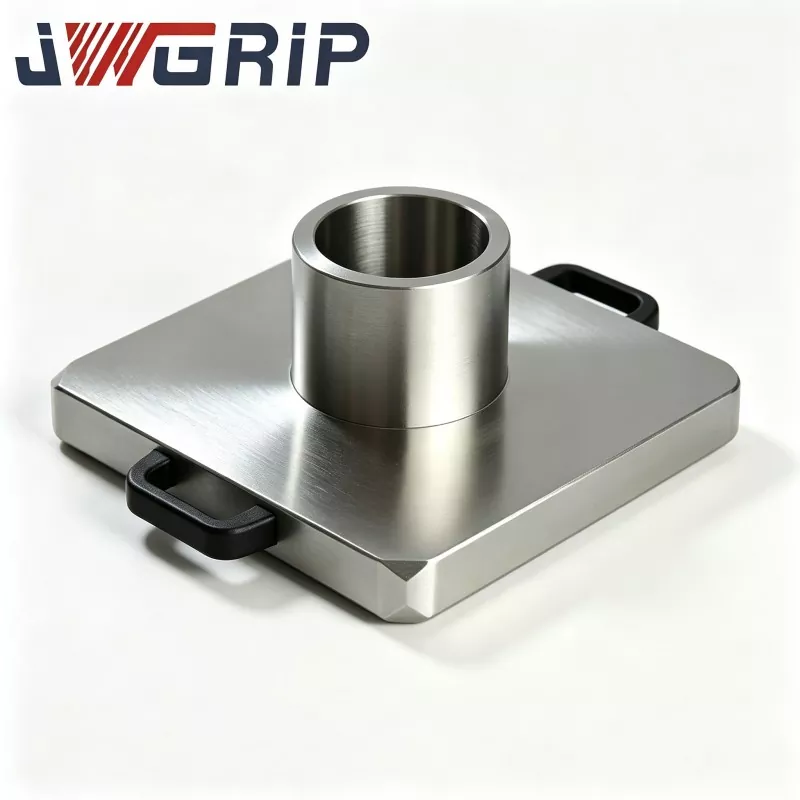
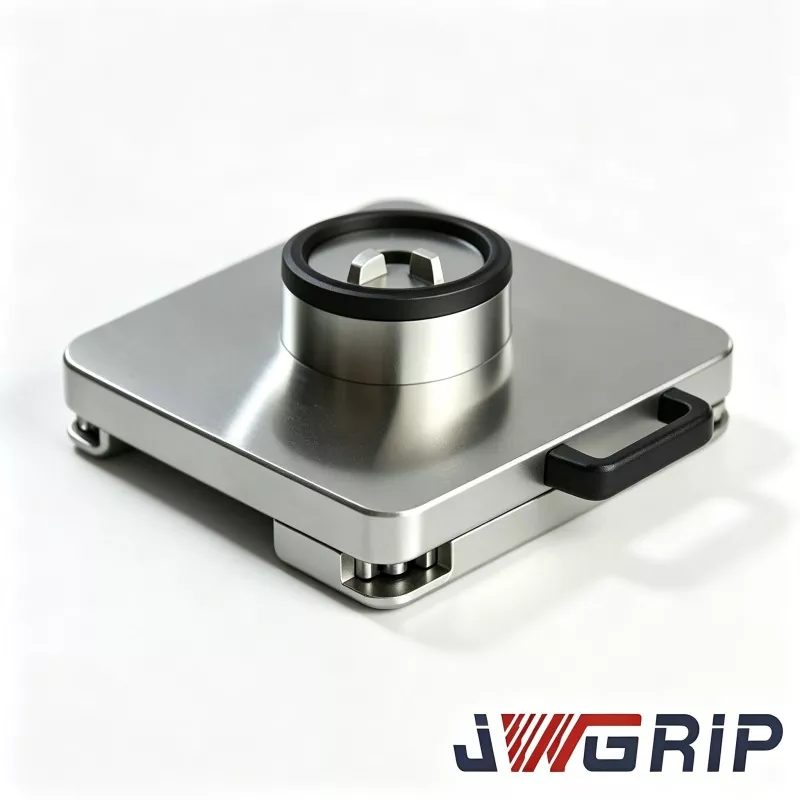
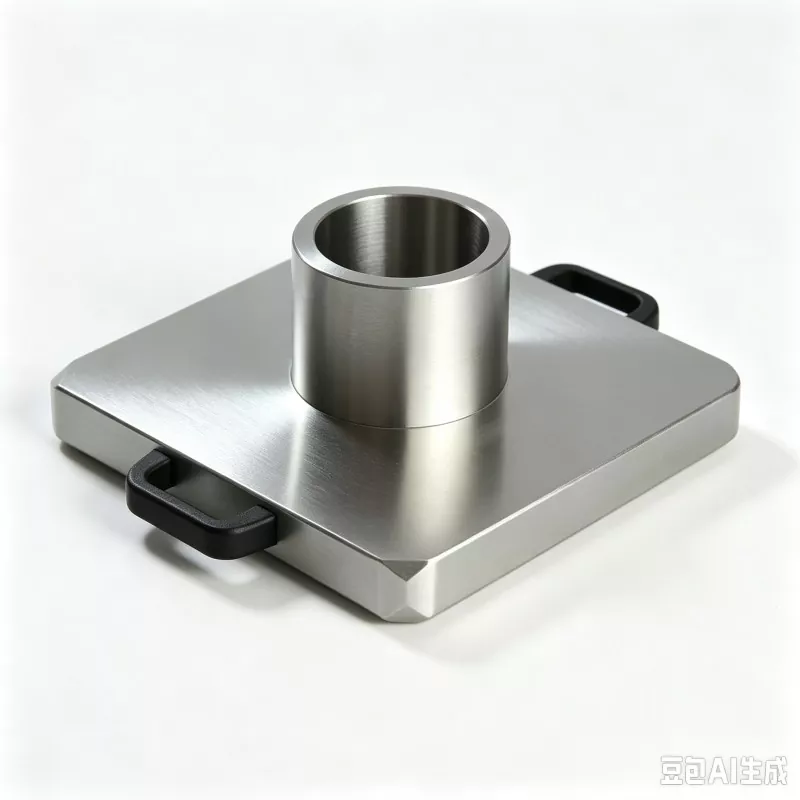
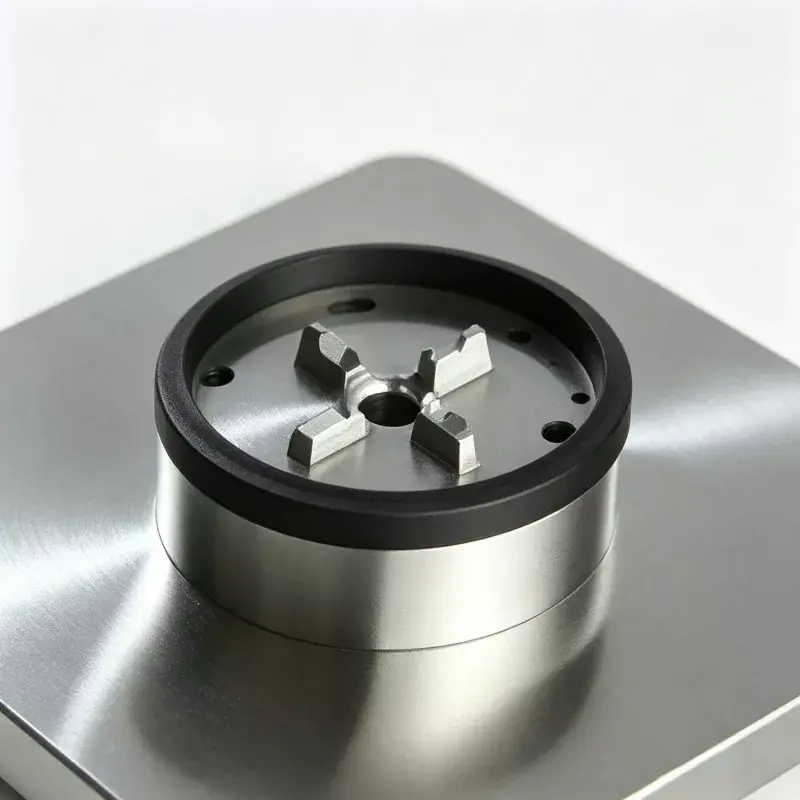
Automatizuotas nulinio taško padėklas su „Power Chuck“ priklauso „Zero Point Pallet“ serijai. Jį daugiausia sudaro keturi pagrindiniai komponentai: padėklo pagrindo korpusas, didelio tikslumo nulinio taško padėties nustatymo rankovės mazgas, pneumatinės pavaros modulis ir sinchroninis griebtuvo tvirtinimas.
Visas darbo eigas yra toks: Pramoninis robotas paima pakrauto ruošinio tvirtinimo pagrindą ir padeda jį ant padėklo atskaitos plokštumos. Nulinio taško padėties nustatymo įvorė užbaigia pradinę padėties nustatymą. Kai įtaisytasis jutiklis tiksliai nustato padėtį, jis siunčia signalą į PLC valdymo sistemą.
PLC paleidžia pneumatinę grandinę, o įtaisytasis pneumatinis blokas varo galios griebtuvo įtaisą, kad jis sinchroniškai judėtų į vidų, taip užtikrinant vienodą radialinį tvirtinimo pagrindo prispaudimą.
Užbaigus suspaudimą, į CNC stakles siunčiamas elektrinis patvirtinimo signalas ir prasideda pjovimo apdorojimo ciklas.
Kai apdorojimo programa baigiasi, staklės siunčia užbaigimo signalą, o pneumatinė grandinė atleidžia slėgį. Griebtuvo tvirtinimas sinchroniškai atsidaro, o robotas kartu su įtaisu išima paruoštą ruošinį, ruošdamasis kitam pakrovimo ciklui.
Viso proceso metu nereikia rankiniu būdu priveržti varžtų arba rankiniu būdu nurodyti ir išlyginti.
Proceso pranašumai
Pagrindo plokštės ruošinys yra pagamintas iš kaltinio legiruotojo plieno ir yra visiškai apdorojamas įtempį mažinančiu terminiu apdorojimu, siekiant pašalinti vidinį liekamąjį įtempį, susidarantį CNC apdirbimo proceso metu.
Daugelis pigių konkurentų praleis šį svarbų žingsnį. Jei pagrindinės medžiagos vidinis liekamasis įtempis yra didelis, pakartotinės suspaudimo operacijos dirbtuvėse ir temperatūros pokyčiai dėl dienos ir nakties ciklų gali sukelti mikroskopines deformacijas, kurios etaloninėje etalono plokštumoje nėra matomos plika akimi.
Tai sukels nuolatinius apdirbamų ruošinių dydžio nuokrypius ir sukels daug atliekų.
Kiekviena žaliavos dalis mūsų gamykloje griežtai užbaigia visą atkaitinimo procesą. Šis standartas yra sukurtas iš daugiau nei dešimties metų praktinės inžinerinės patirties ir aptarnauja daugybę CNC automatizuotų armatūros projektų. Padėties nustatymo įvorė pagaminta iš labai atsparaus dėvėjimuisi guolio plieno, apdorojama grūdinimu ir grūdinimu, o kartu su vidiniu skylių šlifavimu ir itin smulkiu apdorojimu, siekiant sumažinti tarpą tarp padėties nustatymo paviršių ir užtikrinti stabilų padėties nustatymą net po daugybės keitimo ciklų.
Pagrindiniai privalumai
1. Integruotas vientisas konstrukcinis dizainas
Integruota vientisa konstrukcija taupo montavimo vietą ant staklių darbo stalo ir pašalina susikaupusias surinkimo klaidas, kurias sukelia daugiasluoksnės adapterio plokštės. Tradiciniams padalinto tipo sprendimams reikia sukrauti nulinio taško padėklus, adapterio pagrindo plokštes ir nepriklausomus griebtuvus, kai sudėjus 2–3 plokštes gali susidaryti papildomas 3–5 μm sukauptas padėties nuokrypis. Mūsų monolitinė integruota konstrukcija leidžia išvengti šių klaidų šaltinių, sumažina perkamų priedų skaičių ir sumažina galutinių klientų atsarginių dalių valdymo išlaidas.
2. Pakartotinis padėties nustatymo tikslumas
Padėklas užtikrina stabilų ±2 μm pakartotinio padėties nustatymo tikslumą. Vidinės pozicionavimo įvorių kiaurymės apdorojamos šlifavimo superapdaila. Prieš pristatant kiekvieną padėklą atliekamas 100% visos prekės tikslumo patikrinimas, o kiekvienas vienetas siunčiamas su originalia patikrinimo ataskaita, kuri gali būti pateikta patikrinti užsienio pirkėjų prašymu.
3. Native Automation Integration
Standartiniai pneumatiniai prievadai ir NPN elektrinio signalo išvesties sąsajos yra rezervuotos, todėl padėklas yra suderinamas su daugeliu pagrindinių pramoninių robotų prekių ženklų rinkoje. Tai tikrai palaiko neprižiūrimą naktinės pamainos gamybą. Remiantis realiais vieno buitinių automobilių dalių galutinio vartotojo modifikavimo duomenimis, armatūros keitimo ciklo laikas sumažėjo nuo pradinio vadovo 12–15 minučių iki 45 sekundžių po mūsų padėklų išdėstymo, o operatoriui nereikia likti vietoje per naktines pamainas.
4. Didelė suspaudimo jėgos išvestis
Integruotas galingas pneumatinis griebtuvo blokas tiekia maksimalią iki 45 kN suspaudimo jėgą, galinčią atlaikyti pjovimo smūgį, susidarantį intensyviai apdirbant liejimo plieno ir aliuminio ruošinius, efektyviai sumažinant armatūros pasislinkimo ir atsipalaidavimo riziką pjovimo metu.
5. Patogi priežiūra ir kontroliuojamos atsarginių dalių išlaidos
Griebtuvo žandikaulių mazgus galima išardyti ir pakeisti atskirai, nenuimant viso padėklo nuo staklių darbo stalo. Kai žandikauliai nusitrina ar pažeidžiami, klientams tereikia įsigyti atitinkamas atsargines dalis, o ne pakeisti visą padėklų komplektą, taip efektyviai sumažinant ilgalaikes įrangos priežiūros investicijas.

Tikri klientų atvejai
Automatizuotas nulinio taško padėklas su „Power Chuck“ dažniausiai naudojamas trijų kategorijų gamybos linijose: nepilotuojamose CNC gamybos linijose automobilių komponentams, masinės gamybos linijose 3C metalinių konstrukcijų dalims ir lanksčiose automatizuotose grafito-elektrodų apdirbimo ląstelėse liejimo formų gamyklose.
1 atvejis:Vienas didelio masto buitinių automobilių dalių gamintojas modifikavo dvi lanksčias CNC automatizuotas gamybos linijas su iš viso 16 automatizuotų nulinio taško padėklų komplektų su galingu griebtuvu aliuminio liejimo apdirbimui. Prieš modifikuojant, operatoriams reikėjo rankiniu būdu nurodyti ir sureguliuoti kiekvieną armatūrą keičiant, o tai užtruko maždaug 13 minučių vienai partijai. Įdiegęs mūsų nulinio taško automatizuotus padėklus, robotas atlieka visus pakrovimo-iškrovimo, padėties nustatymo ir tvirtinimo darbus. Vieno perjungimo ciklas sutrumpėja iki 42-50 sekundžių. Realizuojama neprižiūrima naktinė pamaina. Remiantis trijų mėnesių nepertraukiamos gamybos statistika, kas mėnesį cecho gamybos pajėgumai padidėja 22 proc. Matmenų nuoseklumas visose ruošinių partijose akivaizdžiai pagerėja, o atmetimo laužo greitis žymiai sumažėja.
2 atvejis:Viena didelės apimties formų gamybos įmonė, esanti Perlo upės deltoje, grafito elektrodų automatinio apdirbimo ląstelėse montuoja kelis šio automatinio padėklo rinkinius. Visos elektrodų bazės turi vieningus standartinius matmenis. Operatoriai nebekartoja rankinio nurodymo atliekant kiekvieną elektrodų apdirbimo užduotį. Labai pagerėja gatavų elektrodų matmenų konsistencija ir sumažėja kartotinis liejimo dirbtuvių personalo darbo intensyvumas. Siūlomos vaizdų pozicijos: nuotraukos vietoje, darytos mūsų pačių apdorojimo dirbtuvėse, realios kliento svetainės automatizavimo darbo vietos nuotraukos, padėklo korpuso detalių nuotraukos išskleistos peržiūros, nuotraukos, užfiksuotos gamyklos išleidimo tikslumo ir kokybės kontrolės patikrinimo metu.
Gamybos procesas
Visi automatizuoti padėklai yra gaminami visu srautu, įskaitant kalimą, CNC apdirbimą, terminį apdorojimą, šlifavimą ir surinkimą mūsų CNC tvirtinimo dirbtuvėse. Nepriimamas joks viso įrenginio OĮG užsakomųjų paslaugų tiekimas.
Visa gamybos eiga:
legiruotojo plieno ruošinių kalimas → grubus apdirbimas → pirmasis įtempių mažinimo senėjimas → pusiau apdaila → antrinis įtempių mažinimo senėjimas → itin tikslus šlifavimas → įvorės presavimas → bendras surinkimas → kelių dalių tikslumo ir veikimo patikrinimas → sandarumo slėgio bandymas → apsauga nuo rūdžių → eksporto lygio apsauga.
Kokybės kontrolė ir sertifikatai
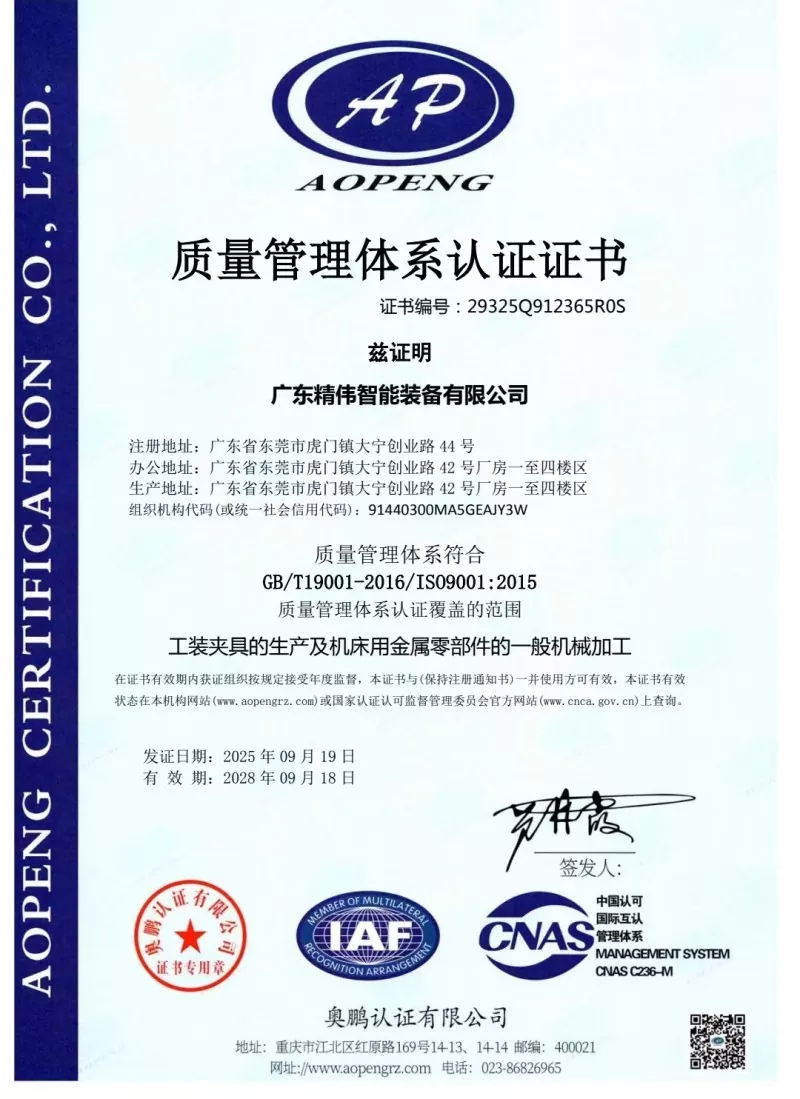
Privalomi kiekvieno įrenginio patikrinimo elementai prieš pristatymą: pakartotinis padėties nustatymo-tikslumo bandymas, faktinis griebtuvo suspaudimo jėgos matavimas, sandarumo slėgio išlaikymo bandymas (maks. leistinas slėgio kritimas ≤0,02MPa per 5 minučių laikymo trukmę), elektrinio signalo-loginio vientisumo bandymas. Kiekvienas įrenginys pristatomas su unikaliu gamyklinės patikros duomenų lapu. Mūsų gamykla turi ISO9001 kokybės valdymo sistemos sertifikatą. Galimi pagrindinių metalinių komponentų medžiagų sertifikatai. Priimtinas klientų paskirtas trečiosios šalies laboratorinis patikrinimas.
Pasirinkimo vadovas
Pirmiausia patvirtinkite tikrąjį išorinį kliento vietoje esančio tvirtinimo elemento matmenį, kad jis atitiktų padėklų suspaudimo diapazono specifikaciją.
Antra, patikrinkite dirbtuvių oro šaltinio būklę. Suslėgto oro slėgis turi stabiliai išlikti 0,5–0,7 MPa ribose. Jei oro šaltinio slėgis stipriai svyruoja, primygtinai rekomenduojama naudoti trigubą slėgį reguliuojantį filtrą.
Trečia, automatizavimo projekto pirkimams paaiškinti IO ryšio protokolą tarp roboto ir PLC valdymo sistemos. Nemokamai tiekiame pilną elektros sąsajos dokumentaciją.
Ketvirta, užtikrinkite maksimalų ruošinio svorį, jei apdorojami sunkūs ruošiniai. Mūsų techninis personalas atliks įvertinimą ir nuspręs, ar reikalingas sustiprintas pagal užsakymą pritaikytas padėklas.
Montavimo, paleidimo ir eksploatavimo pastabos
Montuodami padėklą ant staklių darbo stalo, varžtus priveržkite griežtai laikydamiesi instrukcijoje nurodytų sukimo momento verčių. Draudžiama stipriai priveržti per sukimo momentą, kad būtų išvengta padėklo korpuso deformacijos. Alyvos ir vandens filtras turi būti sumontuotas suspausto oro įleidimo angos priekyje, kad drėgmė ir metalo nuolaužos nepatektų į griebtuvą ir nesukeltų vidinių komponentų rūdžių ar užstrigimo. Kas 80–100 suminių darbo valandų purškite sauso tepalo purškimo ant slydimo trinties paviršių griebtuvo viduje.
Skysta variklio alyva yra draudžiama, nes skysta alyva pritraukia masyvias aliuminio ir geležies drožles ir sukelia žandikaulio užstrigimo gedimus. Gamybos metu venkite didelių drožlių susikaupimo padėklo atskaitos plokštumoje. Operatoriai turi išpūsti ir išvalyti nustatymo angas ir atskaitos plokštumas suslėgtu oru kiekvieną kartą keičiant pamainą. Niekada nenaudokite įrenginio, viršijančios didžiausią suspaudimo jėgą, nurodytą specifikacijų lape. Perkrovos veikimas sukelia nuolatinę plastinę griebtuvo žandikaulių deformaciją ir visam laikui pažeidžia padėklų padėties nustatymo tikslumą.
Pakavimas, pristatymo laikas ir aptarnavimas po pardavimo
Eksporto klasės smūgiams atsparūs medžio masyvo pakavimo dėklai su storo putplasčio vidinio buferio apsauga yra pritaikyti apsaugoti tikslius atskaitos paviršius nuo susidūrimo pažeidimų gabenant didelius atstumus jūra. Standartinis pristatymo laikas: 12-18 darbo dienų. Tam tikros standartinės prekės laikomos sandėlyje, kad pristatymas būtų trumpesnis.
12 mėnesių viso įrenginio garantija apima gamybos defektus, atsiradusius ne dėl netinkamo žmogaus veikimo; nemokamas remontas arba atsarginių dalių keitimas. Galimas nuotolinis internetinis techninis montavimo ir paleidimo vadovas. Masinio užsakymo projektams gali būti pasiūlyta mokama paleidimo vietoje paslauga.
Palaikoma pritaikyta modifikavimo paslauga, įskaitant suspaudimo diapazono reguliavimą, pneumatinės grandinės išdėstymo keitimą ir signalo išvesties formos keitimą. Kliento vertinimo testui galima gauti nemokamą pavyzdį; Mėginių gabenimo išlaidas apmoka pirkėjai.
DUK
1 klausimas: Ar automatinis nulinio taško padėklas su „Power Chuck“ gali būti suderinamas su kitų trečiųjų šalių gamintojų nulinio taško armatūra?
A: Standartinės versijos taško matmuo atitinka mūsų vietinę nulinio taško sistemą. Jei jūsų projektui reikalingas suderinamumas su kitų markių nulinio taško šviestuvais, prieš pateikdami užsakymą praneškite apie techninius reikalavimus, kad būtų galima atlikti pritaikytą nulinio taško apdirbimą.
2 klausimas: ar nestabilus oro šaltinio slėgis turės įtakos suspaudimo saugai ir patikimumui?
A: Tai turės tiesioginį poveikį. Nepakankamas oro šaltinio slėgis sumažina tikrąją griebtuvo suspaudimo jėgą ir sukuria ruošinio atsipalaidavimo riziką pjovimo metu. Norint stabilizuoti slėgį 0,5–0,7 MPa, primygtinai rekomenduojama naudoti slėgį reguliuojantį filtrą.
3 klausimas. Kokios yra pagrindinės priežastys, dėl kurių pablogėja pakartotinio padėties nustatymo tikslumas po ilgo veikimo?
A: Trys dažnos pagrindinės priežastys: pirma, lustų teršalai, susikaupę ant etaloninių vietos nustatymo paviršių; antra, normalus vidinių stumdomų komponentų susidėvėjimas; trečia, padėklo korpuso deformacija, kurią sukelia stiprus išorinis poveikis. Pirmenybę teikite valymui ir priežiūrai. Nusidėvėjusius komponentus galima pakeisti atskiromis atsarginėmis dalimis, o ne atnaujinti visą padėklą.
4 klausimas: ar šis padėklas gali būti naudojamas ant 5 ašių CNC staklių?
A: Jis suderinamas su 5 ašių mašinomis. Turi būti apskaičiuotas bendras sumontuoto armatūros aukštis, kad būtų išvengta susidūrimo 5 ašių veleno pakreipimo metu. Atrankos etape pateikite staklių modelį ir mes įvertinsime trukdžių riziką už jus.
Siųsti užklausą
Kontaktinė informacija
-
Adresas
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong provincija, Kinija
-
Tel
-
El. paštas
Sveiki atvykę siųsti užklausą JWGRIP. Mūsų profesionali techninė ir pardavimo komanda pateiks nemokamą armatūros pasirinkimą, pritaikytą sprendimo dizainą ir tikslią citatą.
Naujienų rekomendacijos