Lietuvos
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик






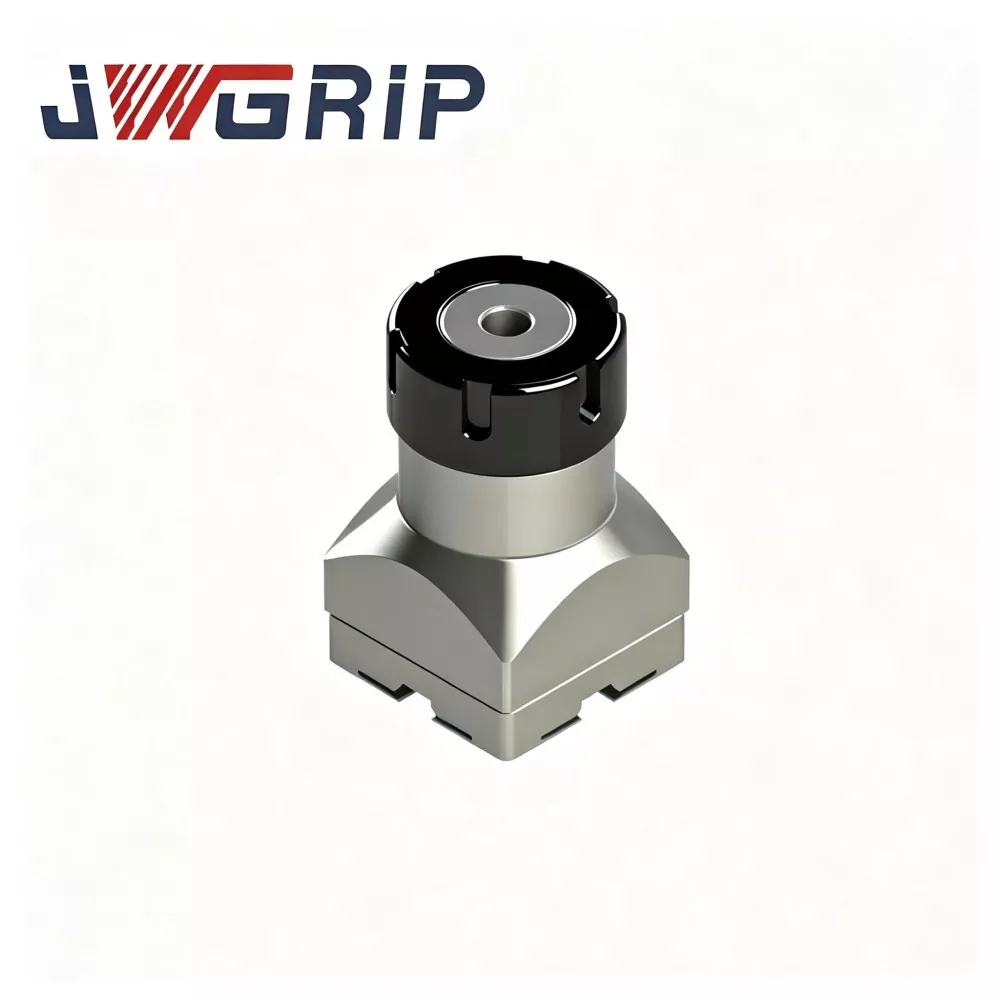
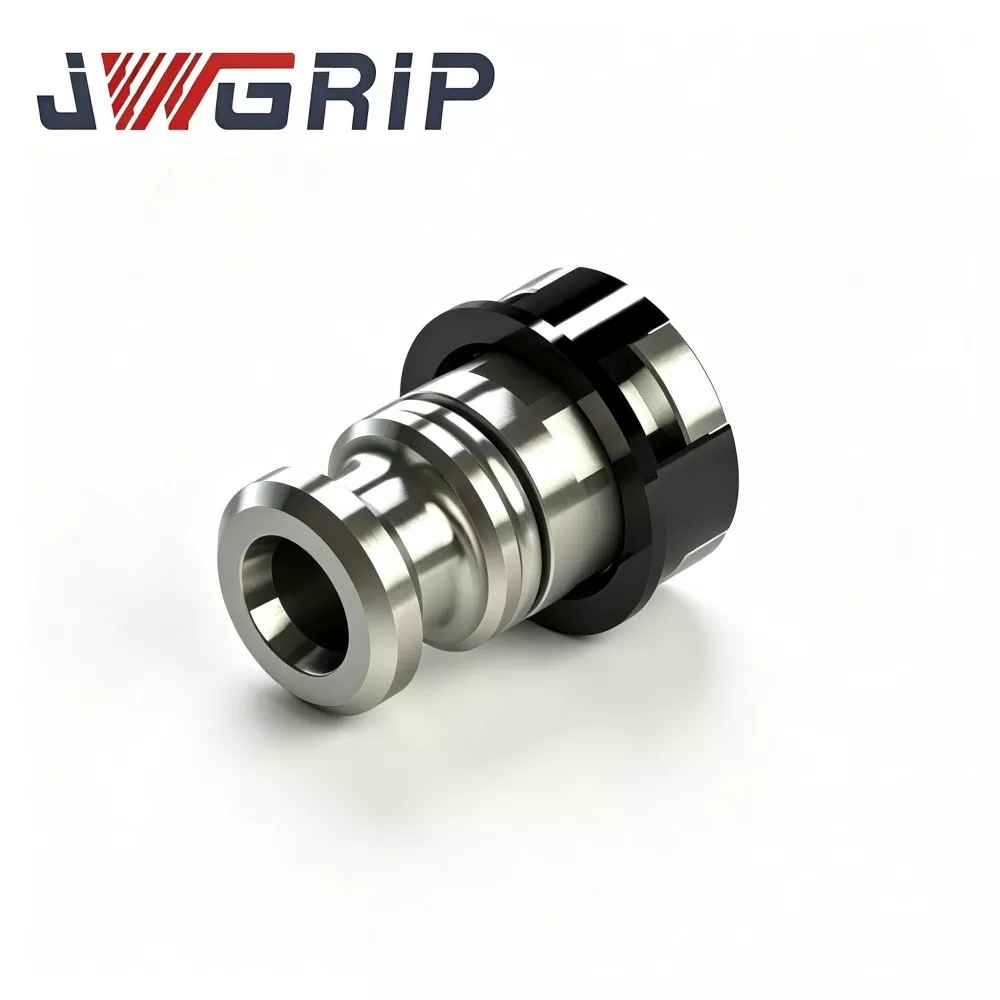
R tipo ER32 įvorė EDM elektrodų laikikliui
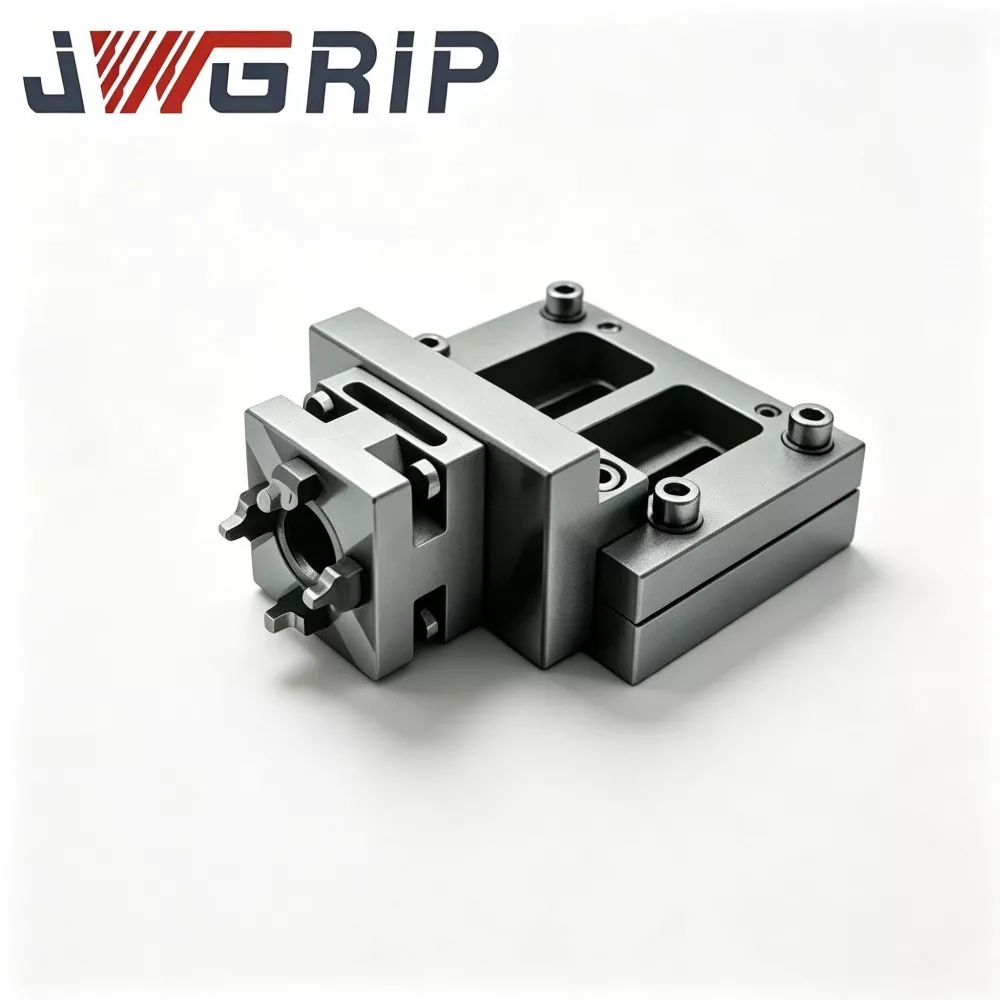
JWGRIP yra profesionalus R-Type ER32 įvorės, skirtos EDM elektrodų laikikliui, gamintojas ir tiekėjas Kinijoje, teikiantis tiesioginį gamyklinį tiekimą ir brandžias OEM modifikavimo paslaugas pasaulinėms EDM formų gamybos įmonėms. Tai didelio našumo EDM specifinis elastinis suspaudimo priedas, specialiai optimizuotas kibirkštinio erozijos apdirbimo darbo sąlygoms. Integruojant optimizuotą R tipo jėgos balanso struktūrą ir didelio tikslumo elastinį suspaudimą į vieną įrenginį, jis išsprendžia įprastų bendrosios paskirties įvorių defektus, tokius kaip netolygus įtempis ir lengvas tikslumo slopinimas.
Šis pažangus R-Type ER32 įvorė yra pagamintas iš aukščiausios kokybės aukštos kokybės spyruoklinio plieno, apdorotas daugkartiniu tikslumu tekinimo, vidinių skylių šlifavimo ir visiško ciklinio stresą mažinančio terminio apdorojimo būdu. Jis pasižymi stabiliu suspaudimo jėgos išlaikymu, puikiu apvalumo tikslumu ir patikimu atsparumu elastiniam nuovargiui esant ilgalaikiam nepertraukiamam EDM impulsinio išlydžio smūgiui. Optimizuotas R tipo konstrukcinis profilis užtikrina vienodą jėgos perdavimą vidiniame skylės paviršiuje, efektyviai sumažindamas elektrodo nutekėjimo paklaidą suspaudimo metu. Jis universaliai tinka vario, grafito ir vario-volframo elektrodams, puikiai prisitaikantis prie ilgalaikio tikslaus apdirbimo formos ertmių scenarijų.
Skirtingai nuo įprastų įvorių, kurios po pasikartojančių atidarymo ir uždarymo ciklų gali iškraipyti apvalumą ir susilpnėti suspaudimo jėga, R tipo ER32 įvorė EDM elektrodų laikikliui išvengia elektrodų mikroslydimo, kibirkščių tarpo disbalanso ir formos ertmės matmenų nuokrypio. Palaikomas standartinis taškinis tiekimas ir pritaikytas vidinės kiaurymės tolerancijos, griovelių parametrų ir paviršiaus apdailos modifikavimas, tai suteikia stabilius, didelio tikslumo ir patvarius tvirtinimo sprendimus šiuolaikinėms tikslios formos EDM apdorojimo dirbtuvėms.
Gamybos skausmo taškai
Kasdien gaminant EDM formas, įprastos ER įvorės sukelia keletą įprastų gamybos galvos skausmų:
Supaprastintos žaliavos ir pjovimo-terminio apdorojimo darbo eigos sukelia apvalumo iškraipymą ir suspaudimo jėgos susilpnėjimą po dažnų elastingų atidarymo-uždarymo ciklų.
Nepertraukiamo impulsinio išlydžio smūgio metu elektrodai sukelia mikroslydimą ir nutekėjimą. Kibirkšties tarpas tampa nelygus, todėl didelės vertės pelėsių elektrodų ertmės tekstūra nevienoda, matmenų nukrypimai ir laužo rizika.
JWGRIP optimizuoja R-Type ER32 Collet, nukreiptą į aukščiau nurodytus skausmo taškus:
1. Aukštos kokybės spyruoklinio plieno žaliava ir kelių ratų įtempį mažinantis terminis apdorojimas pašalina vidinį liekamąjį įtempį, susidarantį tekinimo ir šlifavimo metu, taip užkertant kelią nuolatinei deformacijai atliekant ilgalaikį elastingą ciklinį darbą.
2. Optimizuotas R tipo kontūro dizainas tolygiai paskirsto suspaudimo jėgą visame vidinės skylės paviršiuje. Jis stabiliai veikia minkšto vario, trapaus grafito ir didelio tankio vario-volframo elektrodus.
3. Atitinka esamus pagrindinius ER32 elektrodų laikiklių korpusus, išvengiant pernelyg didelių investicijų į armatūros atnaujinimą.
4. Standartinės specifikacijos yra sandėlyje; Specialaus skersmens elektrodams ir atšiaurioms darbo sąlygoms galima pritaikyti originalios įrangos gamintojų vidinės angos toleranciją, griovelių struktūrą ir paviršiaus apdorojimą.
5. Efektyviai sumažina elektrodų paslydimo ir nutekėjimo riziką, stabilizuoja kibirkšties tarpo būseną atliekant ilgalaikes ertmės apdirbimo užduotis.
Struktūriniai ypatumai
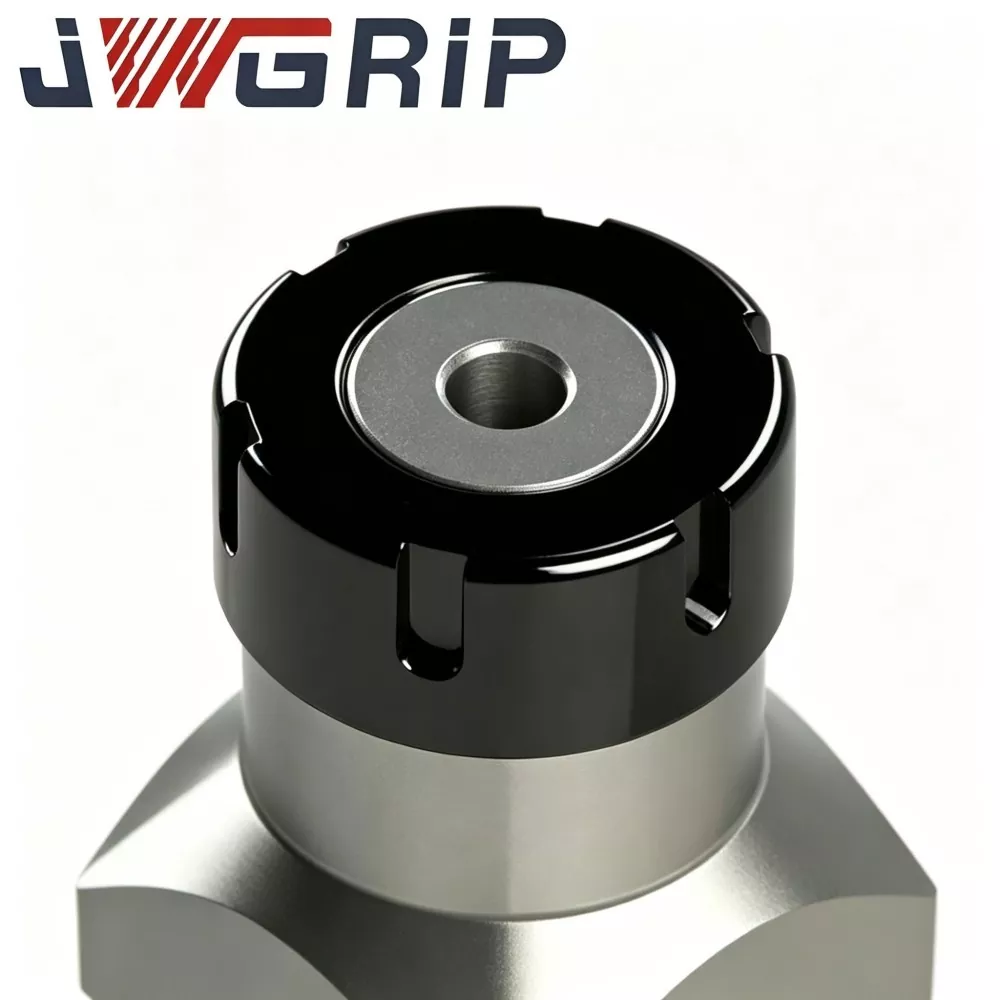
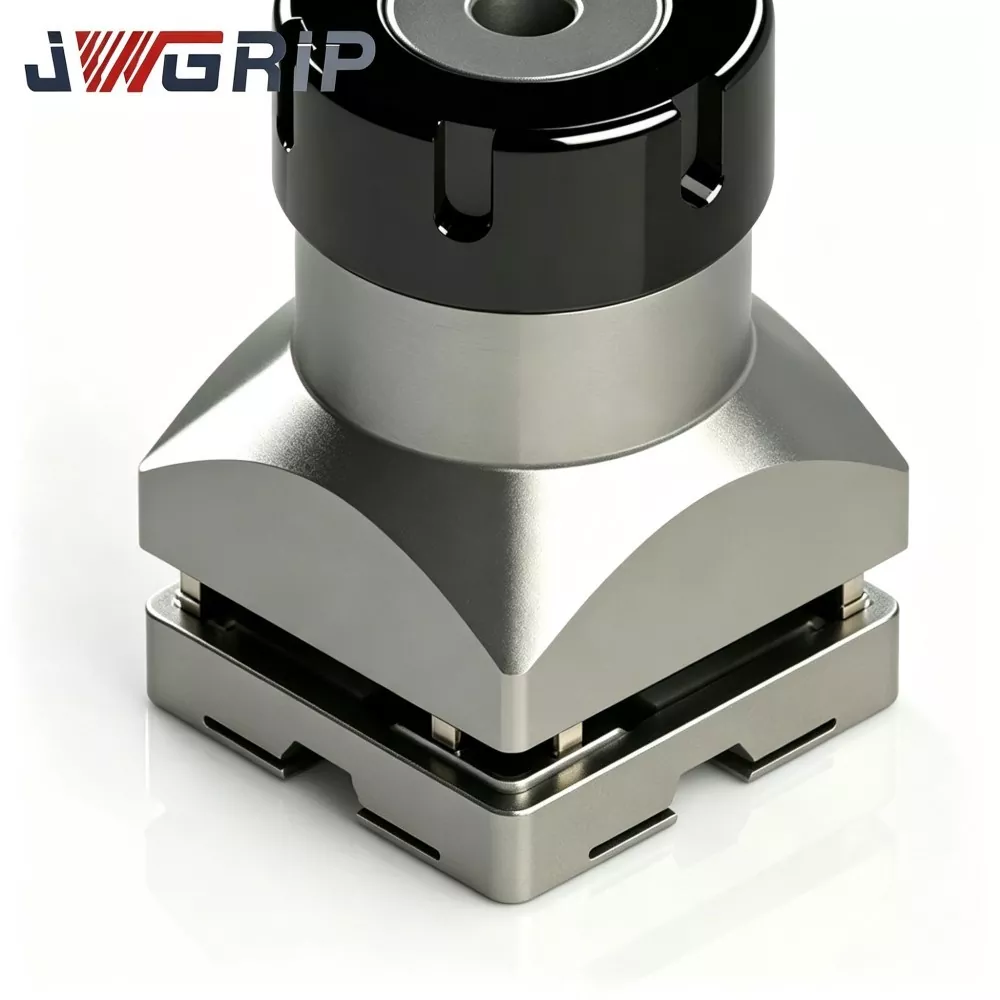
JWGRIP R-Type ER32 EDM elektrodų laikiklio įvorė yra didelio tikslumo elastingas suspaudimo komponentas, sukurtas išskirtinai EDM elektrodų laikiklio rinkiniams:
1. Įmontuota į ER32 laikiklio veržlę ir laikiklio pagrindinį korpusą. Kai laikiklio veržlė priveržiama, ji sukuria vienodą perimetro suspaudimo jėgą, kad užfiksuotų apvalius kotus elektrodus iš anksto nustatytoje padėtyje.
2. Įprastos universalios ER32 įvorės iš pradžių buvo skirtos CNC frezavimo velenams; jie nėra optimizuoti EDM specifinėms sąlygoms: nuolatinei impulsinei vibracijai, dielektriko skysčio purslams ir dažnam elektrodų keitimui.
3. Patobulintas R tipo plyšio griovelio išdėstymas perskirsto tamprų įtempį ant įvorės korpuso, sumažina vietinę įtempių koncentraciją ir pagerina elastingumo atkūrimo efektyvumą po pakartotinių atidarymo-uždarymo ciklų, išlaikant mažą nutekėjimą nuolat veikiant EDM.
Naudojimo sritis: Tai yra šerdis, naudojama plastiko įpurškimo formų, liejimo formų, precizinio štampavimo, medicininių dalių formavimo ir optinių komponentų formų dirbtuvėse. Jis suspaudžia apvalius varinius, grafito ir vario-volframo EDM elektrodus. Tiesioginis nuleidžiamasis montavimas be papildomų mechaninių pakeitimų. OEM brėžiniu pagrįsta modifikacija palaikoma nestandartiniams elektrodo koto matmenims.
Pagrindiniai techniniai rezultatai
1. Optimizuota R tipo plyšio griovelio paskirstymo struktūra Palyginti su įprastomis ER32 įvorėmis, pertvarkytas R tipo plyšinio griovelio išdėstymas subalansuoja elastingumo ir įtempių pasiskirstymą. Elektrodo koto suspaudimo metu kiekviena sekcija sukuria vienodą suspaudimo jėgą, išvengia vietinės elektrodo koto deformacijos ir slopina visą elektrodo suspaudimo bloko surinkimo nutekėjimą.
2. Atsargiai parinkta spyruoklinio plieno žaliava Vietoj įprasto anglinio plieno naudojamas specialus spyruoklinis plienas. Po tikslaus gesinimo, grūdinimo ir kelių pakopų įtempį mažinančių terminių ciklų jis išlaiko stabilų elastingumą po šimtų spaustuko atleidimo ciklų ir atsparus nuolatinei plastinei deformacijai.
3. Aukšto tikslumo vidinės skylės Honing Craft Vidinė suspaudimo anga yra kruopščiai šlifuojama. Puikus vidinės skylės apvalumas ir paviršiaus lygumas sumažina trinties žymes ant elektrodų kotelių pakartotinio keitimo metu ir neleidžia kauptis mikro dalelėms, kurios pablogintų padėties nukrypimą.
4. Geras dielektrinio skysčio atsparumas korozijai Specialus paviršiaus antikorozinis apdorojimas sulėtina cheminę eroziją dėl ilgalaikio kontakto su EDM dielektriniu skysčiu. Tai sumažina rūdžių riziką drėgnoje EDM bako aplinkoje ir prailgina tarnavimo laiką.
5. Platus suderinamumas su standartiniais ER32 EDM laikikliais Atitinka pagrindinius ER32 išorinių matmenų standartus, tinka daugeliui komercinių ER32 formos EDM elektrodų laikiklių korpusų ir tvirtinimo veržlių. Galutiniams vartotojams nereikia keisti esamos laikiklio aparatūros.
6. Lanksčios gamyklos ir OĮG tinkinimo standartinės suspaudimo skersmens specifikacijos apima pagrindinius elektrodų koto dydžius. OĮG gali reguliuoti vidinės angos toleranciją, plyšio griovelio gylį, išorinių matmenų koregavimą ir paviršiaus apdorojimą pagal kliento brėžinius arba fizinius pavyzdžius.
7. Patikima partijų konsistencija Kiekvienoje gamybos partijoje atliekama kelių prekių mėginių ėmimo patikra. Pagrindinių matmenų, suspaudimo išbėgimo ir kietumo duomenys įrašomi į partijos tikrinimo bylas, kurios garantuoja stabilų masinio pirkimo formų gamybos įmonių darbą.
Užbaigti gamybos darbo eigą
Kiekviena JWGRIP R-Type ER32 Collet partija atitinka griežtai kontroliuojamą viso etapo gamybos darbo eigą:
① Žaliavų įvežimo patikrinimas
② CNC tikslumas tekinimas išoriniam kontūrui
③ plyšinio griovelio frezavimas
④ aukšto tikslumo vidinės skylės išankstinis apdirbimas
⑤ daugiapakopis terminis apdorojimas (gesinimas, grūdinimas, streso mažinimas)
⑥ Smulkus vidinės skylės šlifavimas
⑦ Skarų šalinimas ir kraštų apdaila
⑧ paviršiaus antikorozinis apdorojimas
⑨ daugiamatis veikimo bandymas
⑩ partinis rūšiavimas ir gatavų prekių sandėliavimas.
Kokybės kontrolės specifikacijos
Gamyba vykdoma pagal ISO 9001 kokybės valdymo sistemos standartus.
Pagrindiniai bandymo elementai: matmenų matavimas, kietumo patikra, suspaudimo nutekėjimo aptikimas, elastingumo ir nuovargio modeliavimo bandymas.
Visi matavimo įrankiai periodiškai kalibruojami metrologiškai, kad būtų užtikrintas bandymo rezultatų autentiškumas ir pakartojamumas.
Kiekvienos partijos partijos tikrinimo ataskaitos yra archyvuojamos; Kliento prašymu gali būti pateikti medžiagų sertifikatai ir daliniai trečiųjų šalių bandymų įrašai.
Naudojimo ir saugojimo pasiūlymas:
Laikykite įvores atskiruose apsaugos nuo susidūrimo įrankių dėžės skyriuose. Prieš montuodami saugokite nuo drėgmės, metalo drožlių ir stiprių įbrėžimų. Prieš kiekvieną montavimą kruopščiai išvalykite vidinę angą. Skiedros arba dielektrinio skysčio likučiai angoje labai pablogins suspaudimo tikslumą.
Kodėl verta rinktis JWGRIP
1. EDM specializuota įrankių tyrimų ir plėtros fono inžinerijos komanda sukaupė didelę EDM suspaudimo ir priedų kūrimo patirtį. Mes ne tik kopijuojame frezavimo tipo įvores; Produkto optimizavimas gaunamas iš didžiulių priešakinių formų technikų atsiliepimų.
2. Visos partijos našumo patikra prieš išsiunčiant Daugelis konkurentų atlieka tik vietinį mėginių ėmimo patikrinimą. Kiekvienas paruoštas JWGRIP R-Type ER32 įvorė prieš pristatomas į filtrą neatitinkančius mazgus, praeina užspaudimo-ištrūkimo aptikimą.
3. Tiesioginis tiekimas gamykloje ir brandus OĮG procesas. Standartinės specifikacijos prekės užtikrina stabilų pristatymą. Jei užsakymai yra pakeisti matmenimis arba pagal specialius reikalavimus, inžinierių komanda per 12 darbo dienų peržiūri OEM brėžinius ir pateikia grįžtamąjį ryšį apie galimybes. Standartinis pristatymo laikas: 10-15 darbo dienų; OEM pristatymo laikas patvirtinamas pagal piešimo sudėtingumą.
4. Į taikymą orientuotas profesionalus techninis palaikymas Klientams susidūrus su nenormaliu suspaudimu, per dideliu iškrovimu ir kitomis surinkimo vietoje problemomis, techninės pagalbos komanda pateikia praktines montavimo gaires ir trikčių šalinimą, pagrįstą realia EDM dirbtuvės patirtimi.
5. Visas partijos atsekamumo mechanizmas Kiekviena gamybos partija pažymėta nepriklausomu partijos ženklu. Jei iškyla netikėtų su apdirbimu susijusių problemų, originalūs gamybos parametrai ir tikrinimo įrašai gali būti greitai gauti, kad būtų galima atlikti pagrindinę techninę analizę.
DUK
1 klausimas: Ar JWGRIP R-Type ER32 Collet po įdiegimo gali visiškai nutekėti?
A1: Jokiu elastingų įvorių mazgu negalima pasiekti nulinio nutekėjimo. Esant standartinėms bandymo sąlygoms su suderintu laikikliu ir kvalifikuotu bandomuoju strypu, sumontuotas išmetimas kontroliuojamas ≤0,003 mm. Tikrasis mašinoje sumontuotas bendras nutekėjimas taip pat priklauso nuo elektrodo koto apvalumo, paviršiaus būklės, veržlės priveržimo momento ir laikiklio korpuso susidėvėjimo. Kad suspaudimo tikslumas būtų geriausias, laikykite sujungiamus komponentus geros būklės.
2 klausimas: ar ši įvorė tinka sunkiems didelio skersmens grafito elektrodams?
A2: R tipo ER32 įvorė, skirta EDM elektrodo laikikliui, palaiko grafito elektrodo suspaudimą. Jei naudojate didelio dydžio sunkiuosius grafito elektrodus, įvertinkite veleno apkrovą ir priveržimo momentą. Per didelis svoris arba per didelis priveržimas pagreitina įvorės elastingumo nuovargį ir sutrumpina tarnavimo laiką. Realioje gamyboje suderinkite elektrodo svorį su įvorės suspaudimo pajėgumu.
3 klausimas: ar galite pagaminti originalią įrangą, kai užverždami vidinio skersmens arba plyšio griovelio parametrai skiriasi nuo standartinio ER32?
A3: Taip. Pateikite išsamius techninius brėžinius arba fizinius pavyzdžius, pažymėkite tvirtinimo kiaurymės matmenis, toleranciją, plyšio griovelio specifikacijas, kietumo tikslą ir paviršiaus apdorojimo reikalavimus. Inžinerijos skyrius įvertins pagaminamumą ir pateiks oficialią citatą.
4 klausimas: kokioms prekėms taikoma garantija?
A4: tai didelio tikslumo dėvimi eksploataciniai įrankiai. Garantija taikoma gamybos defektams, pvz., neatitinkančiam specifikacijos išsiuntimo metu. Garantija netaikoma žalai, atsiradusioms dėl įbrėžimų, perkrovos suspaudimo, netinkamo sukimo momento, drožlių įstrigimo ir ilgalaikio nuovargio susidėvėjimo dėl gamybos.
Įvorių parinkimo vadovas ir kasdienių dirbtuvių naudojimo patarimai
1. Pasirinkite vardinį suspaudimo skersmenį, kuris būtų kuo artimesnis tikram elektrodo koto matmeniui. Nenaudokite vienos įvorės pernelyg plačiam dydžių diapazonui; Didelis matmenų tarpas sukuria netolygų suspaudimo slėgį ir didesnę išbėgimo vertę.
2. Prieš oficialią formos gamybą visiškai išvalykite įvorės vidinę angą, laikiklio-veržlės ertmę ir elektrodo koto paviršių, kad pašalintumėte metalo drožles ir dielektriko skysčio likučius.
3. Surinkę, prieš pradėdami apdoroti kibirkšties eroziją, patikrinkite išsikrovimą pagal indikatorių. Šis išankstinis patikrinimas labai sumažina pelėsio ertmės laužo riziką, kurią sukelia suspaudimo komponento nuokrypis.
4. Kelių mašinų liejimo dirbtuvėms paruoškite keletą įvorių, atitinkančių dažnai naudojamų elektrodų kotelių dydžius. Išmeskite labai susidėvėjusias įvores. Nedelsdami pakeiskite, jei įprastos patikros metu pastebėsite elastingumo susilpnėjimą, nuolatinę deformaciją arba paviršiaus įtrūkimus, net jei nepasiektas teorinis tarnavimo laikas.
5. Įdiegti įslaptintą saugojimą ir reguliarų įvorės būklės patikrinimą, kad išlaikytumėte stabilų EDM apdirbimo nuoseklumą ilgalaikiams serijinės gamybos projektams.
Susijusi kategorija
Siųsti užklausą
Kontaktinė informacija
-
Adresas
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong provincija, Kinija
-
Tel
-
El. paštas
Sveiki atvykę siųsti užklausą JWGRIP. Mūsų profesionali techninė ir pardavimo komanda pateiks nemokamą armatūros pasirinkimą, pritaikytą sprendimo dizainą ir tikslią citatą.
Naujienų rekomendacijos